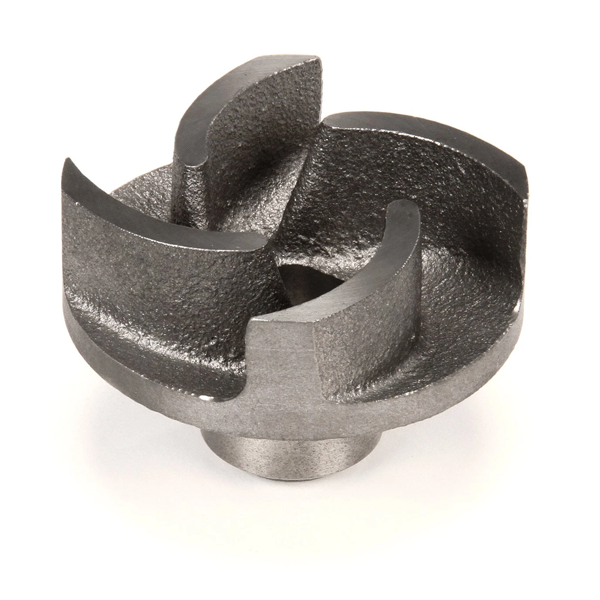
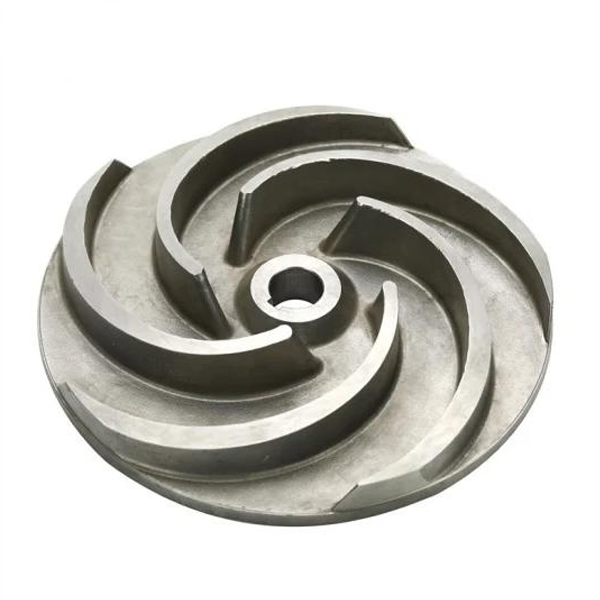
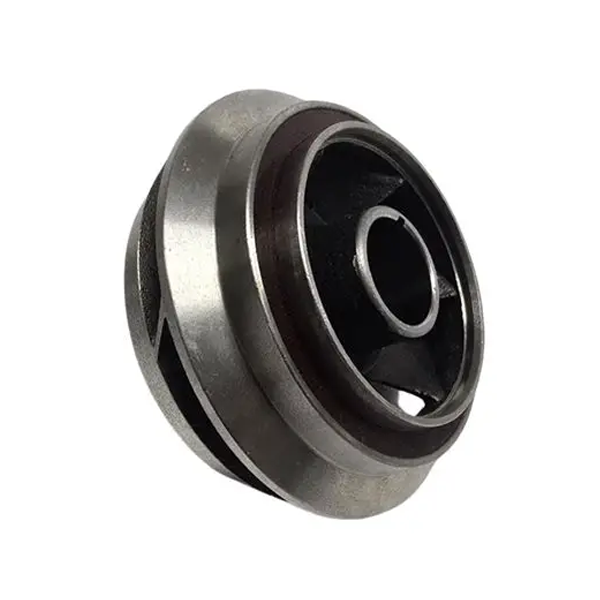
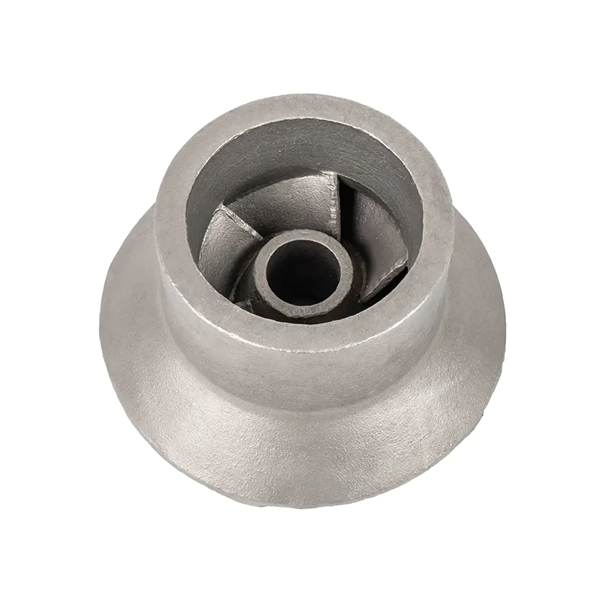
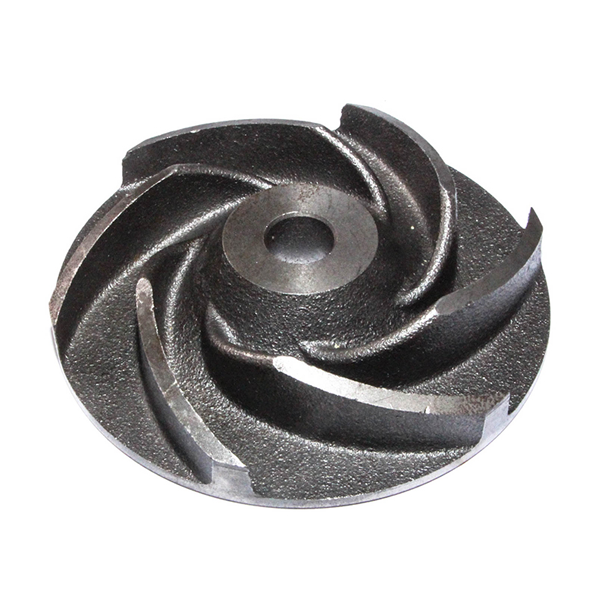
odlew wirnika

Nasze żeliwne wirniki, wykonane głównie z żeliwa szarego HT250, charakteryzują się zaawansowaną konstrukcją, która minimalizuje wycieki cieczy, osiągając sprawność na poziomie 80-90%. Wirniki zamknięte wykorzystują konstrukcję z podwójną płytą osłonową, aby zmniejszyć nacisk osiowy i wydłużyć żywotność łożysk. Wirniki otwarte charakteryzują się regulowanymi luzami, co zapewnia długotrwałą i stabilną pracę. Materiał odporny na zużycie wytrzymuje trudne warunki pracy, w tym korozję kwasową i alkaliczną oraz wahania temperatur w niskich i wysokich temperaturach. Oferujemy różnorodne opcje konstrukcyjne, w tym otwarte, zamknięte i półotwarte, do różnych mediów, takich jak ścieki o zawartości ciał stałych powyżej 0.5% oraz płyny chemiczne.

Materiał: żeliwo szare

Nasze żeliwne części charakteryzują się wysoką precyzją, odpornością na zużycie, niską ceną i szybką dostawą, cieszą się uznaniem klientów

Materiał: żeliwo HT250/GG25

Norma/tolerancja: EN1561-2011/GB/T 9439/GB/T 1348

Wymiary i waga: Zgodnie z rysunkiem

Zalety odlewów wirnikowych:
Zastosowania odlewów wirnikowych:
Specyfikacja/Główne cechy odlewu wirnika:

Wysoka wydajność
Zoptymalizowana konstrukcja dynamiki płynów (np. profil łopatki, kąt nachylenia i skręt) maksymalizuje wydajność konwersji energii i redukuje turbulencje i kawitację.
Typowe parametry: sprawność wirnika pompy wodnej przekracza 90%, a sprawność wirników sprężarek silników lotniczych przekracza 85%.
Niski poziom wibracji i hałasu
Wyważanie dynamiczne (niewyważenie resztkowe <0.1 g·mm/kg) i analiza modalna zapobiegają rezonansowi i redukują hałas podczas pracy (np. hałas wirnika wentylatora odśrodkowego <75 dB).
Szeroki zakres adaptacji do warunków pracy
Utrzymuje stabilną pracę przy zmieniających się warunkach przepływu/ciśnienia (np. funkcja „braku garbów” w wirnikach odśrodkowych).

1. Energetyka i przemysł energetyczny
(1) Turbina gazowa/Turbina parowa
Zastosowanie: Elektrownie, napędy statków
Typ wirnika: Wirnik sprężarki osiowej/odśrodkowej, łopatka turbiny
Cechy: Stopy wysokotemperaturowe (takie jak Inconel 718, monokrystaliczne stopy na bazie niklu), odporne na temperatury powyżej 1000°C.
Konstrukcja chłodzona powietrzem: wewnątrz łopatek znajdują się kanały chłodzące (druk 3D umożliwia tworzenie złożonych kanałów przepływu).
Wysoka prędkość: Prędkość wirnika turbin gazowych służących do wytwarzania energii elektrycznej osiąga 3000~15000 obr./min.
(2) Turbina wodna (energia wodna)
Typ: wirnik Francisa, Kaplana, Peltona
Cechy:
Materiał odporny na kawitację: stal nierdzewna (06Cr13Ni4Mo) lub powłoka z węglika wolframu.
Na dużą skalę: Wirnik turbiny Trzech Przełomów ma ponad 10 metrów średnicy i waży 450 ton. 2. Przemysł naftowy i chemiczny
(1) Wirnik pompy odśrodkowej
Zastosowanie: transport ropy naftowej, pompa do procesów chemicznych
Cechy: Materiały odporne na korozję: stal nierdzewna dupleksowa (2205), Hastelloy (C276).
Uszczelnienie: Zamknięta konstrukcja wirnika redukuje wycieki, a sprawność sięga 85%~92%.
(2) Wirnik sprężarki (np. sprężarki odśrodkowej)
Zastosowanie: Sprężanie gazu ziemnego, proces rafinacji
Cechy: Wysoka wytrzymałość i lekkość: stop tytanu (Ti-6Al-4V) lub stal nierdzewna 17-4PH.
Wysoki współczynnik sprężania: Jednostopniowy współczynnik sprężania może osiągnąć wartość większą niż 4:1 (zgodnie z normą API 617).
3. Przemysł lotniczy
(1) Wirnik silnika lotniczego
Typ:
Wirnik sprężarki (przepływ osiowy/odśrodkowy): stop aluminium (stopień przedni), stop tytanu (stopień tylny).
Wirnik turbiny: łopatka wykonana z pojedynczego kryształu na bazie niklu (z otworami chłodzącymi).
Cechy: Ekstremalna odporność na warunki atmosferyczne: wysoka temperatura (>1500°C), wysokie naprężenia (siła odśrodkowa przekracza 100 000 g). Precyzyjne wykonanie: Pięcioosiowa obróbka CNC z tolerancją powierzchni ostrza ±0.03 mm.
4. Transport
(1) Wirnik turbosprężarki samochodowej
Materiał: stop aluminium o wysokiej zawartości krzemu (taki jak A356-T6) lub kompozyt o matrycy ceramicznej (SiC).
Cechy: Lekka konstrukcja: waga wirnika <200g, prędkość >200 000 obr./min.
5. Przemysłowe i cywilne
(1) Wirnik wentylatora ogrzewania, wentylacji i klimatyzacji (HVAC)
Typ: Odśrodkowy, osiowy
Cechy: Niski poziom hałasu: Konstrukcja łopatek zagięta do tyłu, hałas <60 dB (A).
Oszczędność energii: silnik EC + wirnik o wysokiej sprawności, współczynnik kompleksowej efektywności energetycznej >8.0.

1. Ogólne specyfikacje wirnika
Średnica (średnica zewnętrzna): Maksymalna średnica zewnętrzna wirnika (jednostka: mm/cal), która bezpośrednio wpływa na natężenie przepływu i wysokość podnoszenia/ciśnienie.
Przykład: φ200mm, 8 cali
Liczba ostrzy: waha się od 3 do 12, co ma wpływ na wydajność i charakterystykę płynu.
Kształt łopatek: łopatki wygięte do przodu, do tyłu lub promieniowe, mające wpływ na krzywą wydajności.
Szerokość wlotu/wylotu: ma wpływ na szybkość i prędkość przepływu.
Materiał: żeliwo, stal nierdzewna (np. 304/316), brąz, tworzywo sztuczne (PP/PVDF) itp.
Średnica otworu wału: Wymiar odpowiadający wałowi napędowemu (np. φ25 mm, specyfikacja rowka wpustowego).
Klasa równowagi: G6.3 (ogólnego przeznaczenia), G2.5 (wysoka precyzja) itd. 2. Przykład specyfikacji wirnika pompy wodnej
Wirnik pompy odśrodkowej:
Model: 80-65-160
Średnica wlotu: 80 mm
Średnica wylotu: 65mm
Średnica wirnika: 160 mm
Natężenie przepływu: 50m³/h
Kierownik: 32m
Prędkość: 2900rpm
Wirnik otwarty/zamknięty: Wirnik zamknięty dla czystych cieczy, wirnik otwarty dla cieczy z zanieczyszczeniami.
3. Przykład specyfikacji wirnika wentylatora
Wirnik wentylatora odśrodkowego:
Średnica: φ500mm
Liczba ostrzy: 6-12
Objętość powietrza: 2000-5000m³/h
Całkowite ciśnienie: 800-1200Pa
Materiał: ocynkowana stal/stop aluminium
4. Wirnik turbiny (np. turbina parowa)
Wysokość łopatki/długość cięciwy: Precyzja zaprojektowana tak, aby dostosować się do dynamiki gazu.
Materiał: Stop odporny na wysoką temperaturę (np. Inconel).

Zalety odlewów wirnikowych:

Wysoka wydajność
Zoptymalizowana konstrukcja dynamiki płynów (np. profil łopatki, kąt nachylenia i skręt) maksymalizuje wydajność konwersji energii i redukuje turbulencje i kawitację.
Typowe parametry: sprawność wirnika pompy wodnej przekracza 90%, a sprawność wirników sprężarek silników lotniczych przekracza 85%.
Niski poziom wibracji i hałasu
Wyważanie dynamiczne (niewyważenie resztkowe <0.1 g·mm/kg) i analiza modalna zapobiegają rezonansowi i redukują hałas podczas pracy (np. hałas wirnika wentylatora odśrodkowego <75 dB).
Szeroki zakres adaptacji do warunków pracy
Utrzymuje stabilną pracę przy zmieniających się warunkach przepływu/ciśnienia (np. funkcja „braku garbów” w wirnikach odśrodkowych).

Zastosowania odlewów wirnikowych:

1. Energetyka i przemysł energetyczny
(1) Turbina gazowa/Turbina parowa
Zastosowanie: Elektrownie, napędy statków
Typ wirnika: Wirnik sprężarki osiowej/odśrodkowej, łopatka turbiny
Cechy: Stopy wysokotemperaturowe (takie jak Inconel 718, monokrystaliczne stopy na bazie niklu), odporne na temperatury powyżej 1000°C.
Konstrukcja chłodzona powietrzem: wewnątrz łopatek znajdują się kanały chłodzące (druk 3D umożliwia tworzenie złożonych kanałów przepływu).
Wysoka prędkość: Prędkość wirnika turbin gazowych służących do wytwarzania energii elektrycznej osiąga 3000~15000 obr./min.
(2) Turbina wodna (energia wodna)
Typ: wirnik Francisa, Kaplana, Peltona
Cechy:
Materiał odporny na kawitację: stal nierdzewna (06Cr13Ni4Mo) lub powłoka z węglika wolframu.
Na dużą skalę: Wirnik turbiny Trzech Przełomów ma ponad 10 metrów średnicy i waży 450 ton. 2. Przemysł naftowy i chemiczny
(1) Wirnik pompy odśrodkowej
Zastosowanie: transport ropy naftowej, pompa do procesów chemicznych
Cechy: Materiały odporne na korozję: stal nierdzewna dupleksowa (2205), Hastelloy (C276).
Uszczelnienie: Zamknięta konstrukcja wirnika redukuje wycieki, a sprawność sięga 85%~92%.
(2) Wirnik sprężarki (np. sprężarki odśrodkowej)
Zastosowanie: Sprężanie gazu ziemnego, proces rafinacji
Cechy: Wysoka wytrzymałość i lekkość: stop tytanu (Ti-6Al-4V) lub stal nierdzewna 17-4PH.
Wysoki współczynnik sprężania: Jednostopniowy współczynnik sprężania może osiągnąć wartość większą niż 4:1 (zgodnie z normą API 617).
3. Przemysł lotniczy
(1) Wirnik silnika lotniczego
Typ:
Wirnik sprężarki (przepływ osiowy/odśrodkowy): stop aluminium (stopień przedni), stop tytanu (stopień tylny).
Wirnik turbiny: łopatka wykonana z pojedynczego kryształu na bazie niklu (z otworami chłodzącymi).
Cechy: Ekstremalna odporność na warunki atmosferyczne: wysoka temperatura (>1500°C), wysokie naprężenia (siła odśrodkowa przekracza 100 000 g). Precyzyjne wykonanie: Pięcioosiowa obróbka CNC z tolerancją powierzchni ostrza ±0.03 mm.
4. Transport
(1) Wirnik turbosprężarki samochodowej
Materiał: stop aluminium o wysokiej zawartości krzemu (taki jak A356-T6) lub kompozyt o matrycy ceramicznej (SiC).
Cechy: Lekka konstrukcja: waga wirnika <200g, prędkość >200 000 obr./min.
5. Przemysłowe i cywilne
(1) Wirnik wentylatora ogrzewania, wentylacji i klimatyzacji (HVAC)
Typ: Odśrodkowy, osiowy
Cechy: Niski poziom hałasu: Konstrukcja łopatek zagięta do tyłu, hałas <60 dB (A).
Oszczędność energii: silnik EC + wirnik o wysokiej sprawności, współczynnik kompleksowej efektywności energetycznej >8.0.

Specyfikacja/Główne cechy odlewu wirnika:

1. Ogólne specyfikacje wirnika
Średnica (średnica zewnętrzna): Maksymalna średnica zewnętrzna wirnika (jednostka: mm/cal), która bezpośrednio wpływa na natężenie przepływu i wysokość podnoszenia/ciśnienie.
Przykład: φ200mm, 8 cali
Liczba ostrzy: waha się od 3 do 12, co ma wpływ na wydajność i charakterystykę płynu.
Kształt łopatek: łopatki wygięte do przodu, do tyłu lub promieniowe, mające wpływ na krzywą wydajności.
Szerokość wlotu/wylotu: ma wpływ na szybkość i prędkość przepływu.
Materiał: żeliwo, stal nierdzewna (np. 304/316), brąz, tworzywo sztuczne (PP/PVDF) itp.
Średnica otworu wału: Wymiar odpowiadający wałowi napędowemu (np. φ25 mm, specyfikacja rowka wpustowego).
Klasa równowagi: G6.3 (ogólnego przeznaczenia), G2.5 (wysoka precyzja) itd. 2. Przykład specyfikacji wirnika pompy wodnej
Wirnik pompy odśrodkowej:
Model: 80-65-160
Średnica wlotu: 80 mm
Średnica wylotu: 65mm
Średnica wirnika: 160 mm
Natężenie przepływu: 50m³/h
Kierownik: 32m
Prędkość: 2900rpm
Wirnik otwarty/zamknięty: Wirnik zamknięty dla czystych cieczy, wirnik otwarty dla cieczy z zanieczyszczeniami.
3. Przykład specyfikacji wirnika wentylatora
Wirnik wentylatora odśrodkowego:
Średnica: φ500mm
Liczba ostrzy: 6-12
Objętość powietrza: 2000-5000m³/h
Całkowite ciśnienie: 800-1200Pa
Materiał: ocynkowana stal/stop aluminium
4. Wirnik turbiny (np. turbina parowa)
Wysokość łopatki/długość cięciwy: Precyzja zaprojektowana tak, aby dostosować się do dynamiki gazu.
Materiał: Stop odporny na wysoką temperaturę (np. Inconel).

Proces produkcji odlewów wirników

Wirnik jest kluczowym elementem turbosprężarek (takich jak pompy, wentylatory, sprężarki, turbiny itp.). Jego proces produkcyjny obejmuje wiele etapów, takich jak dobór materiałów, precyzyjna obróbka i kontrola jakości.

1. Wybór materiału
Wirnik musi być wykonany z odpowiednich materiałów, zależnie od środowiska pracy (temperatury, ciśnienia, korozyjności medium itp.). Materiały metalowe: żeliwo, staliwo, stal nierdzewna (np. 304, 316), stop aluminium, stop tytanu, stop na bazie niklu (środowisko o wysokiej temperaturze) itp.

2. Proces produkcji
(1) Projektowanie i modelowanie
Użyj oprogramowania CAD (np. SolidWorks, UG) do projektowania trójwymiarowego w celu określenia kształtu łopatek (łopatki skręcone, łopatki proste itp.), kątów wlotu/wylotu, wymiarów kanału przepływowego itp. Zoptymalizuj wydajność płynu poprzez symulację CFD (obliczeniowej mechaniki płynów), aby upewnić się, że wydajność i charakterystyki kawitacji spełniają normy.
(2) Przygotowanie próby ślepej
Odlew (odpowiedni do skomplikowanych wirników):
Odlewanie piaskowe (niski koszt, małe partie).
Odlewanie precyzyjne (np. metodą wosku traconego w przypadku wirników o wysokiej precyzji).
Odlewanie ciśnieniowe (wirniki ze stopów aluminium, produkcja na dużą skalę). Kucie (wysokie wymagania wytrzymałościowe): Obróbka skrawaniem po kuciu matrycowym, odpowiednia do wirników turbin wysokociśnieniowych. Spawanie/Montaż: Dzielone wirniki (np. duże łopatki wentylatora) są łączone poprzez spawanie.
(3) Obróbka skrawaniem CNC: Pięcioosiowe centra obróbcze CNC są używane do obróbki łopat o złożonych zakrzywieniach. Toczenie części obrotowych, takich jak piasty i otwory wałów. Obróbka elektroiskrowa (EDM): Obróbka drobnych struktur materiałów o wysokiej twardości (takich jak stopy tytanu). Polerowanie i gratowanie: Polerowanie ręczne lub robotyczne w celu zmniejszenia wpływu chropowatości powierzchni na wydajność przepływu cieczy.
(4) Obróbka cieplna i powierzchniowa Obróbka cieplna: Hartowanie i odpuszczanie poprawiają twardość i odporność na zmęczenie wirników metalowych. Obróbka powierzchniowa: Natryskiwanie (np. powłoka z węglika wolframu w celu zapewnienia odporności na zużycie). Galwanizacja (ochrona przed korozją). Anodowanie (wirniki ze stopów aluminium).
(5) Test dynamicznego wyważania
Drgania wirnika podczas obrotu są wykrywane za pomocą dynamicznej wyważarki. Niewyważenie jest korygowane poprzez usunięcie lub dodanie ciężarka (np. śrub przeciwwagi), aby zapobiec awarii podczas pracy z dużą prędkością.
(6) Kontrola jakości
Kontrola wymiarowa: Współrzędnościowa maszyna pomiarowa (CMM) weryfikuje kluczowe wymiary.
Badania nieniszczące: Do wykrywania wad wewnętrznych stosuje się badania rentgenowskie i ultradźwiękowe.
Testowanie wydajności: symulacja rzeczywistych warunków pracy (szybkość przepływu, ciśnienie, testowanie wydajności).

Jak kontrolować jakość odlewów wirników w odlewni Shengrong
Kontrola surowców

Kontrola surowców
Skład materiału metalowego:
Analiza spektroskopowa pozwala upewnić się, że skład stopu spełnia normy (np. zawartość Cr i Ni w stali nierdzewnej).
Zawartość zanieczyszczeń (np. S i P) musi być ściśle kontrolowana, aby zapobiec kruchości na gorąco lub korozji międzykrystalicznej.
Piasek formierski/materiał formierski (odlew piaskowy):
Sprawdź ogniotrwałość, przepuszczalność i wytrzymałość piasku, aby uniknąć wad, takich jak porowatość i przywieranie piasku do odlewu.

Kontrola procesu odlewania

Jakość wzoru formy/wosku i dokładność wymiarowa: Formy muszą być weryfikowane za pomocą pomiarów współrzędnościowych (CMM), aby upewnić się, że gniazdo formy jest zgodne z projektem.
Wykończenie powierzchni: Wzór woskowy lub powierzchnia formy muszą być wolne od pęknięć i zadziorów, aby zapobiec powstawaniu wad powierzchniowych odlewu.
Temperatura topnienia: Zanotuj krzywą temperatury topnienia, aby uniknąć przegrzania (powodującego powstanie grubych ziaren) lub niedogrzania (nieodpowiedniej płynności).
Odtlenianie i odgazowywanie: Dodaj odtleniacz (np. drut aluminiowy) i użyj argonu do odgazowania, aby zmniejszyć porowatość odlewu.
Nadmierne chłodzenie może łatwo doprowadzić do turbulencji i unoszenia gazu, natomiast zbyt wolne chłodzenie może prowadzić do zimnych wyłączeń.
Temperaturę odlewania należy dostosować do rodzaju materiału (np. około 1500–1600°C w przypadku stali nierdzewnej).
Kontrola szybkości chłodzenia:
Zbyt szybkie chłodzenie może prowadzić do naprężeń szczątkowych lub pęknięć, co wymaga odpowiedniego zaprojektowania procesu (takiego jak wytrzymywanie i powolne chłodzenie).
Czas usuwania piasku: Przedwczesne usuwanie piasku może łatwo spowodować odkształcenie odlewu. Czynność tę należy wykonać po całkowitym ostygnięciu odlewu.

Kontrola postprodukcji odlewów

Usuwanie i cięcie piasku
Czystość wnętrza komory: należy upewnić się, że pomiędzy kanałem przepływowym a łopatkami nie ma resztek piasku (można to sprawdzić za pomocą endoskopu).
Usuwanie naprężeń: Po przecięciu należy zeszlifować ostrza na płasko, aby uniknąć koncentracji naprężeń.
Obróbka cieplna: wyżarzanie/obróbka w roztworze (wirniki ze stali nierdzewnej):
Wyeliminuj naprężenia odlewu i ujednolić mikrostrukturę (np. hartowanie w wodzie w temperaturze 1050–1100°C).
Badanie twardości: badanie twardości metodą Brinella lub Rockwella w celu sprawdzenia zgodności z wymaganiami projektowymi.
Kontrola obróbki
Pozycjonowanie linii bazowej: Przed obróbką należy skalibrować linię bazową, aby zapobiec asymetrii ostrza spowodowanej odchyleniem zacisku.
Dokładność profilu łopatki: Po obróbce pięcioosiowej odchylenie powierzchni łopatki mierzy się za pomocą trójwymiarowego pomiaru współrzędnych (zwykle wymagane jest, aby wynosiło ≤0.1 mm).
Jednorodność grubości ścianek: Do kontroli newralgicznych miejsc (np. nasady łopatki) stosuje się grubościomierz ultradźwiękowy, aby zapobiec lokalnemu przerzedzeniu.

Testy materiałowe i wydajnościowe

Kontrola rentgenowska: wykrywa wady wewnętrzne, takie jak porowatość, skurcz i wtrącenia (ocena zgodnie z normami ASTM E).
Badanie ultradźwiękowe: Nadaje się do badania wirników o grubych ściankach w celu wykrywania pęknięć wewnętrznych lub rozwarstwień.
Badanie penetracyjne (PT): sprawdzanie, czy na powierzchni nie występują wady w postaci pęknięć i dziurek.
Badanie metodą cząstek magnetycznych (MT) (dla materiałów ferromagnetycznych): wykrywa wady powierzchniowe i bliskie powierzchni.
Badanie tolerancji wymiarowej i geometrycznej
Kluczowe wymiary:
Średnica zewnętrzna wirnika, otwór piasty, kąt mocowania łopatek, itp.
Tolerancje geometryczne: bicie czołowe, bicie promieniowe (zwykle ≤ 0.05 mm).
Odchylenie kątowe między łopatkami (wpływa na równowagę płynów).
Test dynamicznego równoważenia
Klasa równowagi: Zgodnie z normą ISO 1940 powszechnie wymagane są klasy G2.5–G6.3 (np. wirniki pomp zazwyczaj wymagają klasy G6.3).
Chropowatość powierzchni: Ra ≤ 3.2 μm (nadmierna chropowatość zwiększa opór cieczy). Powłoka/galwanizacja: Test w mgle solnej w celu sprawdzenia odporności na korozję (np. wirniki ze stali nierdzewnej muszą przejść 48-godzinny test w neutralnej mgle solnej).

×

Dlaczego warto wybrać odlewnię Shengrong?

1: Zaawansowane technologie i standardy wyposażenia
Zaawansowana technologia: odlewanie piaskowe, odlewanie precyzyjne i odlewanie metodą traconej pianki. Rozmiary odlewów według wymagań klienta, waga od 0.5 kg do 10 000 kg.
Sprzęt automatyki: Wyposażony w zautomatyzowane linie produkcyjne, inteligentne piece do topienia (piece indukcyjne średniej/wysokiej częstotliwości),
Sprzęt kontrolny: Sprzęt do badania składu chemicznego/spektrometru i właściwości mechanicznych, trójwspółrzędnościowa maszyna pomiarowa (CMM), defektoskop rentgenowski, spektrometr, badania ultradźwiękowe i inne zaawansowane metody kontroli jakości.

2:System zarządzania jakością
ISO 9001 (system zarządzania jakością)
IATF 16949 (system zarządzania jakością w przemyśle motoryzacyjnym, np. w zakresie części samochodowych)
ASTM/EN/JIS i inne międzynarodowe normy materiałowe.

3:Możliwość dostosowania
Produkcja na zamówienie według rysunków klienta. Klient płaci jedynie połowę opłaty za formę, aby opracować nowe odlewy. Czas wykonania formy jest krótki, zaledwie 20 dni, a czas wykonania odlewu – zaledwie 10 dni. Obróbka skrawaniem trwa 10 dni.
Bezpłatna ekspresowa dostawa próbek do klientów, produkcja masowa po potwierdzeniu pełnej jakości próbek klienta. Nasza firma nie wymaga od klientów składania minimalnego zamówienia, zapewniając im szeroki wybór.

4:Konkurencyjne ceny
Ceny naszej firmy są bardzo konkurencyjne w branży, a konkretna cena zależy od rysunku odlewniczego i wielkości zamówienia klienta. Zapraszamy do kontaktu.

Nasz Główny Partner w zakresie odlewnictwa żeliwa i stali

Zobacz, jak gwarantujemy jakość części odlewanych z żeliwa

inspekcja

Spektrometr do inspekcji pierwiastków chemicznych

Węgiel, krzem, mangan, siarka, fosfor, chrom, nikiel, miedź i inne pierwiastki

Badanie właściwości mechanicznych

Wytrzymałość na rozciąganie, granica plastyczności, wydłużenie, twardość, udarność

Trójwspółrzędnościowa maszyna pomiarowa

Rozmiar, wygląd, kontrola struktury

Trójwymiarowa kontrola, badania nieniszczące, badania ciśnieniowe itp.

pakowanie i wysyłka

Pakowanie i dostawa

Do każdej części stosujemy uszczelnienie olejem antykorozyjnym lub podkład, aby utrzymać je w dobrym stanie nawet po długim transporcie. Małe części pakujemy w drewniane skrzynie i palety. Większe części pakujemy w palety .

Aby zapewnić naszym klientom najlepsze rozwiązania w zakresie odlewów żeliwnych

odlewnia

O odlewni żeliwa Shengrong

Odlewnia żeliwa światowej klasy

Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd to profesjonalna odlewnia żeliwa o powierzchni około 26 000 metrów kwadratowych, z inwestycją o wartości 80 milionów juanów. Firma posiada piec średniej częstotliwości, nową linię poziomą East Seoul, linię poziomą Cast Star, automatyczną maszynę do odlewania mikrokryształów, mieszalnik 40T i 20T, maszynę do produkcji rdzeni, śrutownicę, centrum obróbcze, tokarkę z szyną pochyłą, automat do walców, tokarkę pionową, tokarkę z szyną płaską i inne urządzenia. Sprzęt badawczy: spektrometr, maszyna do wytrzymałości na rozciąganie, twardościomierz itp., a także laboratoria badań chemicznych. Firma zajmuje się głównie produkcją części mechanicznych, części samochodowych, części pomp przemysłowych, łożysk i części przekładni. Główna działalność firmy: odlewy do młynów kulowych QT450-12, 500-7, 600-3 oraz odlewy z żeliwa szarego HT250, HT300, staliwa, stali nierdzewnej i inne. Wraz ze wzrostem wolumenu działalności, produkcja nie tylko zaspokaja główną działalność, ale także rozwija produkt w procesie przetwarzania, co pozwala przedsiębiorstwom na dywersyfikację produkcji. Obecnie firma zatrudnia ponad 100 pracowników, w tym profesjonalny zespół zarządzający i dział rozwoju nowych produktów.

Zapewnienie naszym klientom najlepszych rozwiązań w zakresie odlewów żeliwnych

przewiń na górę
请在浏览器中启用JavaScript来完成此表单。

KONTAKT

Skontaktuj się