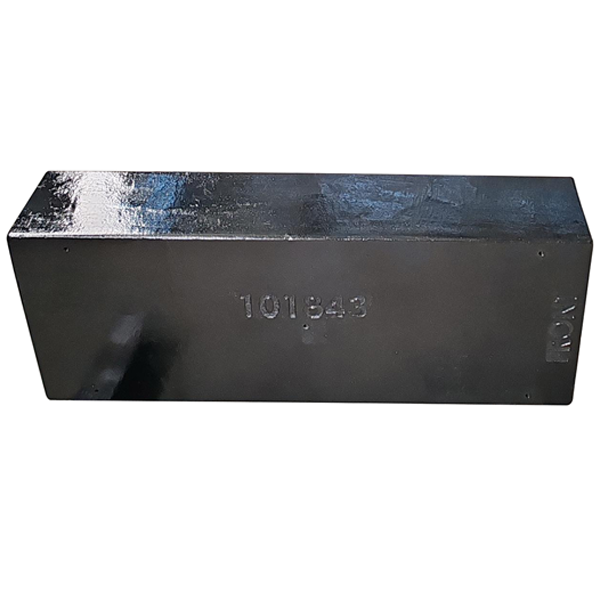
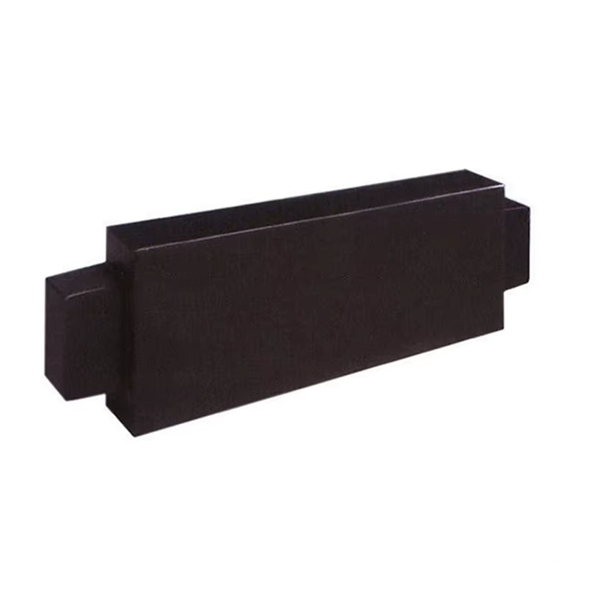


pesas de hierro fundido
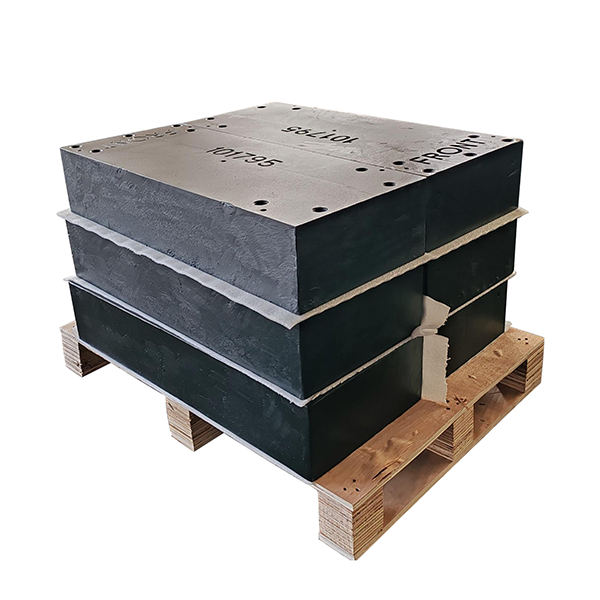
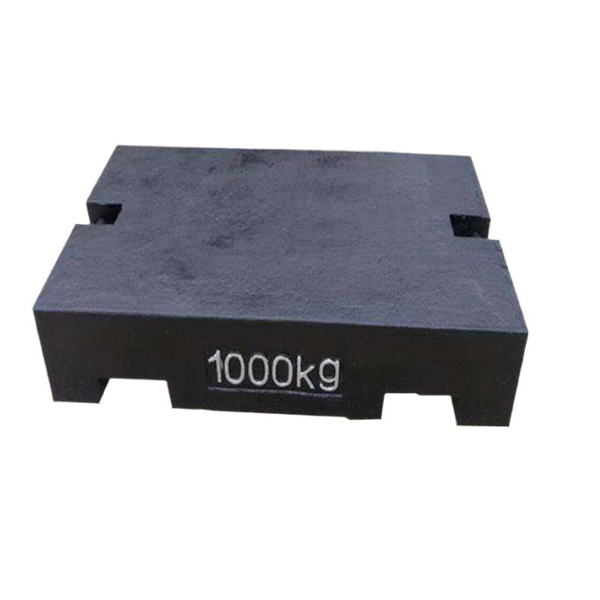
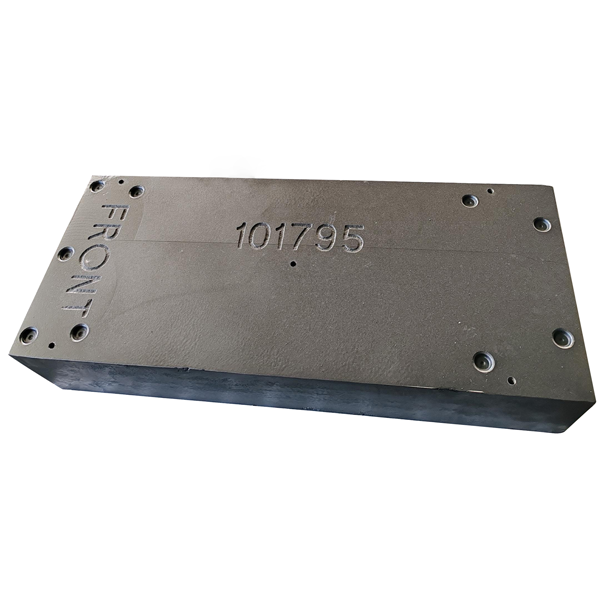
Jiangsu Shengrong Casting Co., Ltd. fabrica diversos tipos de contrapesos de hierro gris HT250. Los tamaños se pueden personalizar y el rango de peso va de 50 kg a 2000 kg. El plazo de entrega es corto y el precio es bajo.
Material: hierro fundido gris
Nuestras piezas de hierro fundido son de alta precisión, resistentes al desgaste, de bajo precio y con entrega rápida, y son bien recibidas por los clientes.
Material: Hierro fundido HT200/GG20
Norma/tolerancia: EN1561-2011/GB/T 9439/GB/T 1348
Tamaño y peso: Según el dibujo
Alta densidad y estabilidad de peso: El hierro fundido (como el hierro fundido gris y el hierro dúctil) tiene una alta densidad (aproximadamente 6.8-7.3 g/cm³), lo que ofrece un alto peso por unidad de volumen, haciéndolo adecuado para aplicaciones de contrapeso que requieren un diseño compacto.
La excelente estabilidad del material evita la deformación o la degradación con el tiempo, lo que garantiza la eficacia a largo plazo del contrapeso.
Excelentes propiedades mecánicas: El hierro fundido ofrece una excelente resistencia a la presión, lo que lo hace adecuado para soportar cargas estáticas (como bases de maquinaria y contrapesos de ascensores).
Resistencia al desgaste: Su elevada dureza superficial resiste la fricción leve y el desgaste ambiental.
Absorción de impactos: La estructura interna de grafito del hierro fundido absorbe las vibraciones y se utiliza a menudo para reducir las vibraciones mecánicas (como en los contrapesos de las máquinas herramienta).
El proceso de fundición permite obtener formas complejas para adaptarse a diversos requisitos de instalación (como agujeros y ranuras de formas especiales).
La superficie se puede mecanizar (taladrar y fresar), lo que facilita la conexión con otros componentes.
Industrial: Máquinas de estampado, máquinas de moldeo por inyección, contrapesos para grúas.
Equipos de transporte: Contrapesos para vehículos, balastos de vía.
Construcción: Contrapesos para ascensores, contrapesos para la estabilización de estructuras temporales.
Materiales: Hierro fundido gris (HT150, HT200), hierro dúctil (QT400-18, QT500-7), etc.
Rango de peso: El peso de cada unidad varía desde unos pocos kilogramos hasta varias toneladas. Las especificaciones comunes incluyen:
Pequeño: 5 kg, 10 kg, 20 kg, 50 kg
Mediano: 100 kg, 200 kg, 500 kg
Grande: 1 tonelada, 2 toneladas, 5 toneladas (requiere diseños de unidades individuales)
Dimensiones: Diseñadas en función del peso y el uso previsto. Las formas más comunes incluyen rectangulares, cilíndricas o formas especiales.
Ejemplo (rectangular):
Tolerancia: La tolerancia de peso suele ser de ±2% a ±5%. Las tolerancias dimensionales cumplen con la norma GB/T 6414 o las especificaciones del cliente. Normas internacionales/nacionales:
GB/T 9439 (Fundiciones de hierro gris)
GB/T 1348 (Fundiciones de hierro dúctil)
ISO 185 (Clasificación del hierro gris)
Tratamiento de superficies: Recubrimiento anticorrosivo (por ejemplo, pintura asfáltica, galvanizado), superficies sin acabado o con acabado rugoso.

proceso de producción de pesas de hierro fundido
1. Diseño y preparación del molde
Diseño de planos: Determinar las dimensiones, el peso y los requisitos de propiedades mecánicas en función del uso previsto del contrapeso (por ejemplo, equilibrado mecánico, lastre de buques, etc.).
Fabricación del molde: Se utiliza fundición en arena (madera/metal) o fundición metálica. El molde debe tener en cuenta la contracción (normalmente alrededor del 1% para el hierro fundido).
2. Derretir y verter
Preparación de la materia prima: El arrabio, la chatarra de acero, los materiales reciclados y los elementos de aleación (como el carbono y el silicio) se mezclan en las proporciones adecuadas.
Fusión: Calentar a 1400-1500 °C en un horno de cubilote o eléctrico (horno de frecuencia intermedia) y ajustar la composición (por ejemplo, el equivalente de carbono, C).
Inspección del horno: Analiza rápidamente la composición del hierro fundido (espectrómetro) y la temperatura (termopar).
Vertido: Vierta el hierro fundido en el molde, controlando el caudal para evitar la porosidad y las inclusiones de escoria.
3. Enfriamiento y caída de arena
Enfriamiento natural: La pieza fundida se solidifica en el molde (el tiempo depende del espesor de la pared, generalmente varias horas). Eliminación de la arena: Vibrar o retirar manualmente el molde de arena y extraer la pieza fundida (tener cuidado para evitar deformaciones debido a las altas temperaturas).
4. Limpieza y posprocesamiento
Para retirar el tubo ascendente: Limpie con una máquina de corte a gas, una muela abrasiva o martilleando.
Tratamiento de superficie: Chorro de arena/granallado para eliminar la capa de óxido y la arena residual.
Molienda: Recorte las rebabas y las chispas.
5. Tratamiento térmico (opcional)
Recocido/Envejecimiento: Eliminar las tensiones internas (por ejemplo, calentar a 500-600 °C y enfriar lentamente).
Otros tratamientos: El hierro dúctil puede requerir normalización o temple para aumentar su dureza.
6. Mecanizado (según sea necesario)
Torneado/Fresado/Perforación: Mecanizar dimensiones críticas o agujeros de montaje (por ejemplo, superficies de conexión de contrapesos).
7 Inspeccion de calidad
Inspección dimensional: Calibradores, máquina de medición de coordenadas (CMM).
Inspección de apariencia: Compruebe si hay defectos como grietas y poros (inspección visual o detección de fallas).
Verificación de peso: Pesar con una báscula electrónica para asegurar que se encuentre dentro de las tolerancias. Pruebas de rendimiento: Dureza (dureza Brinell HB), resistencia a la tracción (ensayo destructivo por muestreo).
8. Prevención de la oxidación superficial y pintura.
Prevención de la oxidación: Pulverización con aceite antioxidante o fosfatado.
Pintura: Aplique la imprimación y la capa final según sea necesario (por ejemplo, se requiere pintura resistente a la niebla salina para los contrapesos de los barcos).
9. Embalaje y almacenamiento
Embalaje: Embalado de forma segura en cajas de madera o palets para evitar colisiones durante el transporte.
Marcado: Marcado con información como el peso y el número de lote.

Control de Materias Primas
Arrabio/Chatarra: Seleccione materias primas de alta pureza y controle el contenido de azufre y fósforo (generalmente azufre <0.1%, fósforo <0.15%) para evitar impurezas que provoquen fragilidad.
Elementos de aleación: Añada silicio, manganeso y otros elementos según sea necesario para ajustar la resistencia y la dureza (por ejemplo, el hierro fundido HT250 requiere entre un 3.1 % y un 3.4 % de carbono y entre un 1.8 % y un 2.2 % de silicio).
Análisis previo al horno: Antes de la fundición, se realiza un análisis espectroscópico del hierro fundido para garantizar que su composición cumpla con las normas especificadas.

Proceso de fusión y vertido
Control de temperatura: La temperatura de colada del hierro fundido debe ser ≥1450 °C, y la temperatura de vertido debe ser de 1300-1400 °C para evitar cierres fríos y burbujas de aire.
Tratamiento con inoculantes: Se añaden inoculantes como el ferrosilicio para refinar el grafito y mejorar sus propiedades mecánicas (por ejemplo, resistencia a la tracción ≥250 MPa).
Velocidad de vertido: Se emplea un proceso de vertido constante para minimizar las inclusiones de escoria, y se utiliza un sistema de vertido inclinado para reducir la turbulencia.

Moldeo y enfriamiento
Diseño del molde: Asegúrese de que la arena tenga la dureza adecuada (resistencia a la compresión en verde ≥80) y sea permeable al aire. Se puede utilizar arena reforzada con resina para mejorar la precisión en piezas complejas.
Velocidad de enfriamiento: Controle el tiempo de desembalaje (generalmente más de 24 horas) para evitar un enfriamiento excesivo y grietas internas por tensión.
Mecanizado y control dimensional
Referencia de mecanizado: Las superficies de montaje críticas se mecanizan utilizando superficies no críticas como referencia, con una tolerancia de planitud de ≤0.2 mm/m.
Compensación de peso: Reserve un margen de mecanizado (normalmente de 3 a 5 mm). Después del mecanizado, pese y nivele las piezas (por ejemplo, los contrapesos de las grúas tienen una tolerancia de ±2 %).

Inspección de apariencia: Inspección visual o inspección por partículas magnéticas para detectar grietas superficiales y cavidades de contracción (área de defecto <5%).
Inspección dimensional: Las dimensiones críticas se miden mediante un sistema de coordenadas tridimensionales para garantizar el cumplimiento de las tolerancias del plano (por ejemplo, ±0.5 mm).
Pruebas de rendimiento:
Densidad: Comprobar la densidad real mediante una comprobación puntual (hierro fundido gris, aproximadamente 7.1-7.3 g/cm³).
Dureza: Dureza Brinell HB180-250 (dependiendo del grado).
Equilibrio dinámico (contrapeso de componente giratorio): Desequilibrio residual ≤ estándar G2.5.
¿Por qué elegir la fundición Shengrong?
1: Estándares avanzados de tecnología y equipos
Tecnología avanzada: Fundición en arena, fundición de precisión y proceso de fundición a la cera perdida. Tamaños de fundición según los requisitos del cliente, pesos que van desde 0.5 kg hasta 10 000 kg.
Equipos de automatización: Equipados con líneas de producción automatizadas, hornos de fusión inteligentes (hornos de inducción de frecuencia media/alta),
Equipos de inspección: Equipos para la inspección de la composición química/espectrómetro y las propiedades mecánicas, máquina de medición de coordenadas tridimensionales (CMM), detector de defectos por rayos X, espectrómetro, pruebas ultrasónicas y otros métodos de inspección de calidad de alta gama.
2:Sistema de manejo de calidad
ISO 9001 (sistema de gestión de calidad)
IATF 16949 (sistema de gestión de calidad para la industria automotriz, como por ejemplo para piezas de automóviles)
Normas ASTM/EN/JIS y otras normas internacionales de materiales.
3:capacidad de personalización
Fabricación a medida según los planos del cliente. El cliente solo debe pagar la mitad del coste del molde para desarrollar nuevas piezas fundidas. El tiempo de fabricación del molde es corto, solo 20 días, y el de la fundición, solo 10 días. El mecanizado dura 10 días.
Muestras exprés gratuitas para los clientes; producción en masa una vez que las muestras del cliente confirmen que cumplen con todos los requisitos. Nuestra empresa no exige a los clientes una cantidad mínima de pedido, ofreciéndoles una amplia variedad de opciones.
4:Precios competitivos
Los precios de nuestra empresa son muy competitivos en el sector, y el precio específico depende del plano de fundición y de la cantidad del pedido del cliente. No dude en consultarnos.
Nuestro principal socio en la fundición de hierro y acero.


Vea cómo garantizamos la calidad de las piezas de fundición de hierro.

espectrómetro de inspección de elementos químicos
Carbono, silicio, manganeso, azufre, fósforo, cromo, níquel, cobre y otros elementos

Inspección de propiedades mecánicas
Resistencia a la tracción, límite elástico, elongación, dureza, resistencia al impacto.

Inspección de tamaño, apariencia y estructura
Inspección tridimensional, ensayos no destructivos, ensayos de presión, etc.

Embalaje y entrega
Todas las piezas se recubren con aceite antioxidante o imprimación para mantenerlas en buen estado tras un envío prolongado. Para piezas pequeñas, utilizamos embalaje en palets de madera. Para piezas más grandes, utilizamos embalaje en palets .
Para brindar a nuestros clientes las mejores soluciones en fundición de hierro.

Acerca de la fundición de hierro Shengrong
Fundición de hierro de clase mundial
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. es una fundición de hierro profesional de aproximadamente 26,000 metros cuadrados, con una inversión de 80 millones de yuanes, que incluye horno de frecuencia intermedia, nueva línea horizontal de Seúl Este, línea horizontal de estrella de fundición, máquina de fundición automática de microcristales, mezcladora de 40T y mezcladora de 20T, máquina de fabricación de núcleos, máquina de granallado, centro de mecanizado, torno de riel inclinado, máquina de ranurado, torno vertical, torno de riel plano y otros equipos. Equipos de prueba: espectrómetro, máquina de ensayo de tracción, durómetro, etc., y laboratorios de análisis químico de apoyo. Se dedica principalmente a la fabricación de: piezas mecánicas, autopartes, piezas de bombas industriales, cojinetes y piezas de transmisión. La actividad principal de la empresa se centra en la fabricación de piezas fundidas para molinos de bolas QT450-12, 500-7 y 600-3, así como piezas fundidas de hierro gris HT250 y HT300, acero fundido, acero inoxidable y otros productos. Con el aumento del volumen de negocio, la producción no solo satisface la demanda principal, sino que también se expande al procesamiento de productos, diversificando así la producción de la empresa. Actualmente, la empresa cuenta con más de 100 empleados, incluyendo un equipo directivo profesional y un equipo de desarrollo de nuevos productos.