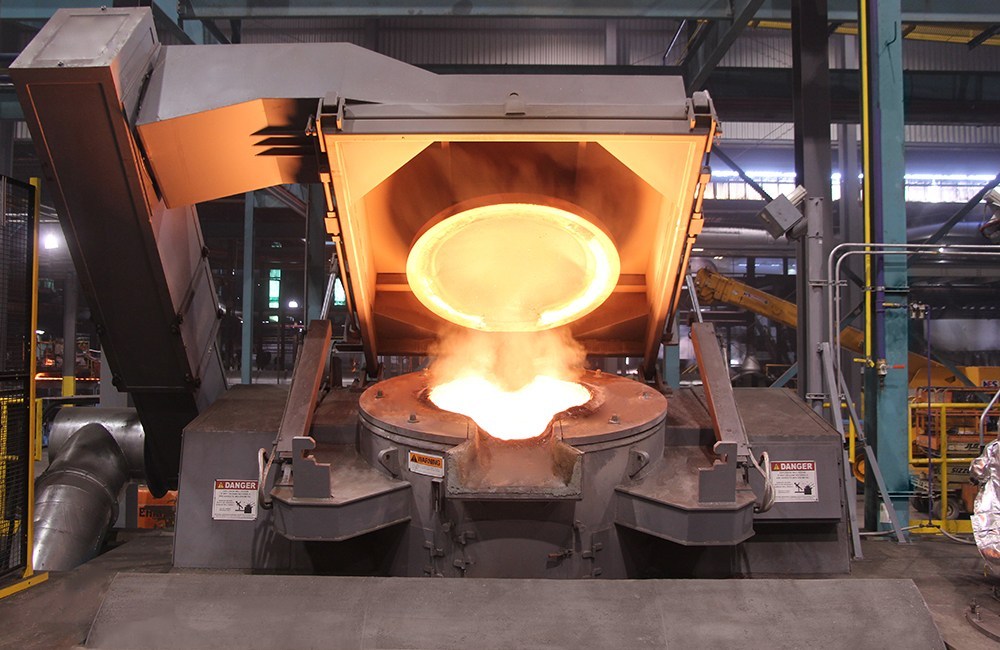
Horno de inducción en la fundición de acero: ventajas y desventajas, selección del revestimiento y proceso de fusión.
1. En comparación con otros métodos de fabricación de acero, la fabricación de acero en horno de inducción tiene las siguientes ventajas.
1.1 No se utilizan electrodos de carbono, y no se añadirá carbono durante el proceso de fundición, por lo que se pueden fundir aceros y aleaciones con un contenido de carbono muy bajo.
1.2 No hay arco eléctrico, lo que evita la descomposición del gas en la zona de alta temperatura del arco, por lo que se puede fundir acero con bajo contenido de gas.
1.3 El ajuste de potencia y temperatura es simple y conveniente, y su rango es amplio, lo que permite controlar con precisión la temperatura requerida por el metal.
1.4 La acción de agitación eléctrica del acero fundido en el crisol acelera la reacción metalúrgica entre el acero fundido y la escoria, y puede promover la eliminación de inclusiones no metálicas y gases, y también es propicia para la uniformidad de la temperatura y la composición química del acero fundido.
1.5 La tasa de recuperación de elementos de aleación es alta. Los elementos de aleación que se oxidan fácilmente pueden agregarse cuando el acero fundido está bien desoxidado. La superficie unitaria del baño de fusión del horno de inducción es pequeña, por lo que la pérdida de elementos de aleación es mínima y la tasa de recuperación es alta.
1.6 La fusión puede realizarse al vacío o en una atmósfera favorable para la fusión.
2. La fabricación de acero en horno de inducción presenta las siguientes desventajas:
2.1 La escoria no se puede calentar por inducción, sino únicamente por el acero fundido. Por lo tanto, su temperatura es baja, lo que no favorece la reacción entre la escoria y la interfaz del acero.
2.2 La pared del crisol es delgada, junto con la agitación y el arrastre continuos del flujo de metal, el arrastre y la erosión de la escoria, y la gran diferencia de temperatura entre el interior y el exterior de la pared del crisol, la vida útil del crisol es corta, generalmente solo unas pocas docenas de veces.
3. Selección del revestimiento del horno y proceso de fundición
3.1 Seleccione el material de revestimiento necesario según el tipo de acero que se va a fundir.
Algunos tipos de acero solo son aptos para la fundición en hornos alcalinos. Al fundir aceros y aleaciones con alto contenido de manganeso en hornos ácidos, el óxido de manganeso (MnO) se combina con el dióxido de silicio (SiO₂) del revestimiento para formar silicatos de bajo punto de fusión, dañando rápidamente dicho revestimiento. Al fundir aceros y aleaciones con alto contenido de aluminio y titanio, estos elementos reducen considerablemente la cantidad de dióxido de silicio presente en el revestimiento, lo que no solo lo daña, sino que también dificulta el control del silicio en el acero. Además, el acero con alto contenido de cromo-níquel producido en horno ácido contiene más inclusiones de sílice que el producido en horno alcalino; por lo tanto, es preferible fundir este acero en horno alcalino.
3.2 Carga
La fundición en horno de inducción es básicamente un proceso de fusión. La fundición por oxidación se utiliza con poca frecuencia. La temperatura de la escoria es baja, la capacidad de eliminar azufre y fósforo es deficiente y el tiempo de fundición es muy corto. La composición química no se puede controlar mediante análisis del horno. Por estas razones, los requisitos para la carga son muy estrictos.
El contenido de azufre y fósforo en la carga debe ser lo más bajo posible, al menos entre un 0.005 % y un 0.01 % inferior al límite inferior de la especificación. El peso y la composición química de todas las cargas, incluidas las diversas ferroaleaciones, deben controlarse con precisión para que la composición del acero pueda controlarse mediante cálculos durante el proceso de fundición. La carga debe estar limpia, seca y libre de óxido, especialmente en el caso de aceros y aleaciones sensibles a los gases, como las aleaciones a base de níquel. La carga y la escoria deben precalentarse y hornearse completamente antes de su uso.
El tamaño del bloque de carga debe ser el adecuado para garantizar la densidad de carga. Una carga demasiado fina aumenta el área de contacto entre las cargas. Cuando la carga es demasiado grande, la densidad volumétrica de toda la columna de carga disminuye. Ambos factores aumentan el valor de resistencia de la columna de carga.
3.3 Carga y fusión
Antes de la carga, se deben eliminar los residuos de acero y escoria del horno y revisar el estado del revestimiento. Si el daño se ennegrece debido al enfriamiento rápido, se debe reparar. El material de reparación debe tener un tamaño de partícula menor que el del material de unión, y se debe utilizar una cantidad ligeramente mayor de adhesivo. Los hornos grandes con daños graves pueden izarse a moldes de hierro para su llenado y unión.
Debido a que el horno de inducción se enfría rápidamente después de extraer el acero, debe cargarse con rapidez. Se recomienda utilizar barriles de carga siempre que sea posible. Para acelerar la fusión, la carga debe distribuirse adecuadamente según la distribución de temperatura en el horno.
Para formar escoria con antelación, se puede añadir al fondo del horno, antes de la carga, una cantidad de escoria equivalente al 1 % del peso de la carga. En los hornos alcalinos se añade cal y fluorita, y en los hornos ácidos se añade vidrio triturado.
Al inicio de la fusión, la corriente es inestable debido a que la inductancia y la capacitancia de la línea no se ajustan rápidamente, por lo que solo se puede suministrar baja potencia durante un breve período. Una vez que la corriente se estabiliza, se debe cambiar a la alimentación a plena carga. La capacitancia debe ajustarse continuamente durante el proceso de fusión para mantener el equipo eléctrico con un alto factor de potencia. Una vez fundida la carga, el acero fundido se calienta hasta cierto punto y, a continuación, se reduce la potencia de entrada según los requisitos de la fundición.
Es necesario controlar el tiempo de fusión adecuado. Si el tiempo de fusión es demasiado corto, dificultará la selección del voltaje y la capacitancia, y si es demasiado largo, aumentará la pérdida de calor innecesaria.
El fenómeno de "puenteo" se produce si la carga no se coloca correctamente o si contiene demasiado óxido. De lo contrario, el sobrecalentamiento del acero fundido en la parte inferior no solo daña el revestimiento del horno, sino que también provoca que el acero fundido absorba una gran cantidad de gas.
Debido a la agitación electromagnética, la parte central del acero fundido asciende y la escoria suele acumularse en el borde del crisol y adherirse a la pared del horno. Por lo tanto, durante el proceso de fusión, se debe añadir escoria de forma continua, según las condiciones del horno.
3.4 Refinación y desoxidación
La desoxidación es una de las tareas importantes en la fundición en horno de inducción. Para lograr una buena desoxidación, lo primero es elegir una escoria con la composición adecuada. La temperatura de la escoria en el horno de inducción es relativamente baja, por lo que se debe seleccionar una escoria con un punto de fusión bajo y buena fluidez. Generalmente, se utiliza una composición de escoria alcalina compuesta por un 70 % de cal y un 30 % de fluorita. Dado que la fluorita se volatiliza constantemente durante el proceso de fundición, debe reponerse en todo momento, pero considerando la erosión y penetración de la fluorita en el crisol, la cantidad añadida no debe ser excesiva.
La aleación en el horno de inducción es similar a la del horno de arco eléctrico. Algunos elementos de aleación pueden añadirse durante la carga, y otros una vez que la desoxidación sea óptima. Cuando la escoria se haya reducido por completo, se puede proceder a la aleación. Antes de añadir elementos fácilmente oxidables, la escoria reductora puede eliminarse total o parcialmente para aumentar su tasa de recuperación. Gracias al efecto de agitación electromagnética, la ferroaleación añadida generalmente se funde más rápido y se distribuye de manera más uniforme.
La temperatura antes del vaciado se puede medir con un pirómetro óptico o un termopar insertado. Se puede insertar aluminio para la desoxidación final antes del vaciado.