
Defectos de porosidad en la fundición nodular mediante el proceso de espuma perdida
Manifestaciones de defectos de porosidad en la fundición a la espuma perdida
Poros subcutáneos: generalmente se encuentran entre 1 y 3 mm por debajo de la superficie de la pieza fundida; suelen ser poros pequeños con un diámetro de entre 1 y 3 mm, dispuestos en serie, difíciles de detectar en estado fundido y que se hacen visibles tras un tratamiento térmico o un mecanizado.
Poros internos: distribuidos en el interior de la pieza fundida, su forma puede ser esférica, elíptica, etc., con diferentes tamaños, lo que reducirá la densidad en el interior de la pieza fundida.
Poros superficiales: ubicados en la superficie de la pieza fundida, afectan directamente la calidad de su apariencia y pueden provocar que la superficie sea irregular y rugosa.
Causas de defectos de porosidad en la fundición a la espuma perdida
Material y recubrimiento del molde: la densidad del molde es alta y se genera mucho gas de pirólisis durante el vertido. Si este gas no se evacua a tiempo, se forman poros fácilmente. La pintura tiene poca permeabilidad al aire, lo que dificulta la evacuación del gas de pirólisis del molde y provoca que este se acumule en la cavidad, formando así poros.
En lo que respecta al metal fundido: el contenido de gas del hierro fundido es alto, como un contenido excesivo de hidrógeno, oxígeno, etc., y se formarán poros cuando el gas no tenga tiempo de escapar durante la solidificación; un tratamiento inadecuado de esferoidización e inoculación, como la adición inapropiada de esferoidizante e inoculante, la agitación desigual, etc., producirá gas reactivo que formará poros.
En cuanto al proceso de fundición: si la temperatura de fundición es demasiado baja, el metal fundido tiene poca fluidez y el gas es difícil de evacuar; si la velocidad de fundición es demasiado rápida o demasiado lenta, si es demasiado rápida, el gas se verá involucrado, y si es demasiado lenta, el gas de descomposición del molde se acumulará en grandes cantidades.
Soluciones a los defectos de porosidad en la fundición a la espuma perdida
Optimice el molde y el recubrimiento: seleccione materiales para el molde de baja densidad y baja emisión de gases; seleccione recubrimientos con buena permeabilidad al aire, alta resistencia y alta refractariedad, y controle razonablemente el espesor del recubrimiento.
A continuación, nos centramos en las medidas de mejora para los recubrimientos de espuma perdida con el fin de evitar defectos en los poros.
Selección de materia prima
Seleccione agregados refractarios de alta calidad, como mullita, corindón, etc., con una distribución de tamaño de partícula adecuada y una combinación apropiada de partículas gruesas, medianas y finas, que puedan formar canales porosos y mejorar la permeabilidad al aire.
Agregue la cantidad adecuada de materiales transpirables: Añada vermiculita, perlita, etc., que se expandirán al calentarse, aumentando la porosidad del revestimiento y mejorando su permeabilidad al aire. También puede agregar la cantidad adecuada de materiales fibrosos, como lana de roca, fibra de vidrio, etc., para formar canales permeables al aire en el revestimiento.
Elija un aglutinante adecuado: dé prioridad a los aglutinantes con buena permeabilidad al aire, como el sol de sílice, el silicato de sodio, etc., y controle la cantidad añadida. Un exceso obstruirá los poros y reducirá la permeabilidad al aire.
Proceso de preparación del recubrimiento
Optimice el proceso de agitación: Utilice la velocidad y el tiempo de agitación adecuados para mezclar las materias primas de manera uniforme, evitar la aglomeración, asegurar una distribución uniforme de los poros y mejorar la permeabilidad al aire.
– Ajuste la viscosidad del recubrimiento: Controle la viscosidad ajustando la cantidad de disolvente añadido. Una viscosidad baja favorece la descarga de gases, pero una viscosidad demasiado baja afectará al recubrimiento. La viscosidad adecuada debe determinarse según la situación real.
Realizar un tratamiento de desgasificación: El recubrimiento preparado se puede desgasificar mediante desgasificación al vacío y otros métodos para eliminar el gas mezclado durante el proceso de agitación y evitar la formación de poros en la pieza fundida.
Operación de recubrimiento
Control del espesor del recubrimiento: Según la estructura y los requisitos de la pieza fundida, asegúrese de que el espesor del recubrimiento sea uniforme. Un espesor excesivo dificultará la descarga de gases. Generalmente, el espesor del recubrimiento para piezas fundidas de paredes delgadas es de 1 a 2 mm, y para piezas fundidas de paredes gruesas, de 2 a 3 mm.
Utilice métodos de recubrimiento apropiados: el cepillado, la pulverización, la inmersión y otros métodos tienen sus propias características. El cepillado garantiza la uniformidad del recubrimiento, la pulverización es eficiente y la inmersión es adecuada para piezas fundidas de formas complejas. Debe seleccionarse según las características de la pieza fundida.
Tratamiento de secado
Elija una temperatura de secado adecuada: si la temperatura es demasiado baja, el agua no se evaporará por completo, lo que afectará la permeabilidad al aire. Si la temperatura es demasiado alta, la superficie del recubrimiento se endurecerá y el gas interno no podrá evacuarse. Generalmente, la temperatura ideal es de 150 a 200 °C.
Control del tiempo de secado: Determinar según el espesor del recubrimiento y el material de moldeo para asegurar la eliminación completa del agua sin afectar el rendimiento del recubrimiento. El tiempo de secado habitual es de 2 a 6 horas.
Controlar la calidad del metal fundido: Reforzar la gestión de la carga del horno, utilizar una carga limpia y seca, y reducir la fuente de gas; controlar estrictamente la cantidad y el método de adición del esferoidizante y el inoculante, y eliminar completamente la escoria después de la esferoidización.
Ajuste el proceso y la temperatura de vertido: Según la estructura y el material de la pieza fundida, seleccione de forma adecuada la temperatura y la velocidad de vertido para garantizar que el metal fundido llene el molde sin problemas; diseñe un sistema de vertido y mazarotas adecuado para facilitar la descarga de gases y compensar la contracción.
¿Cómo se ajusta la temperatura de vertido?
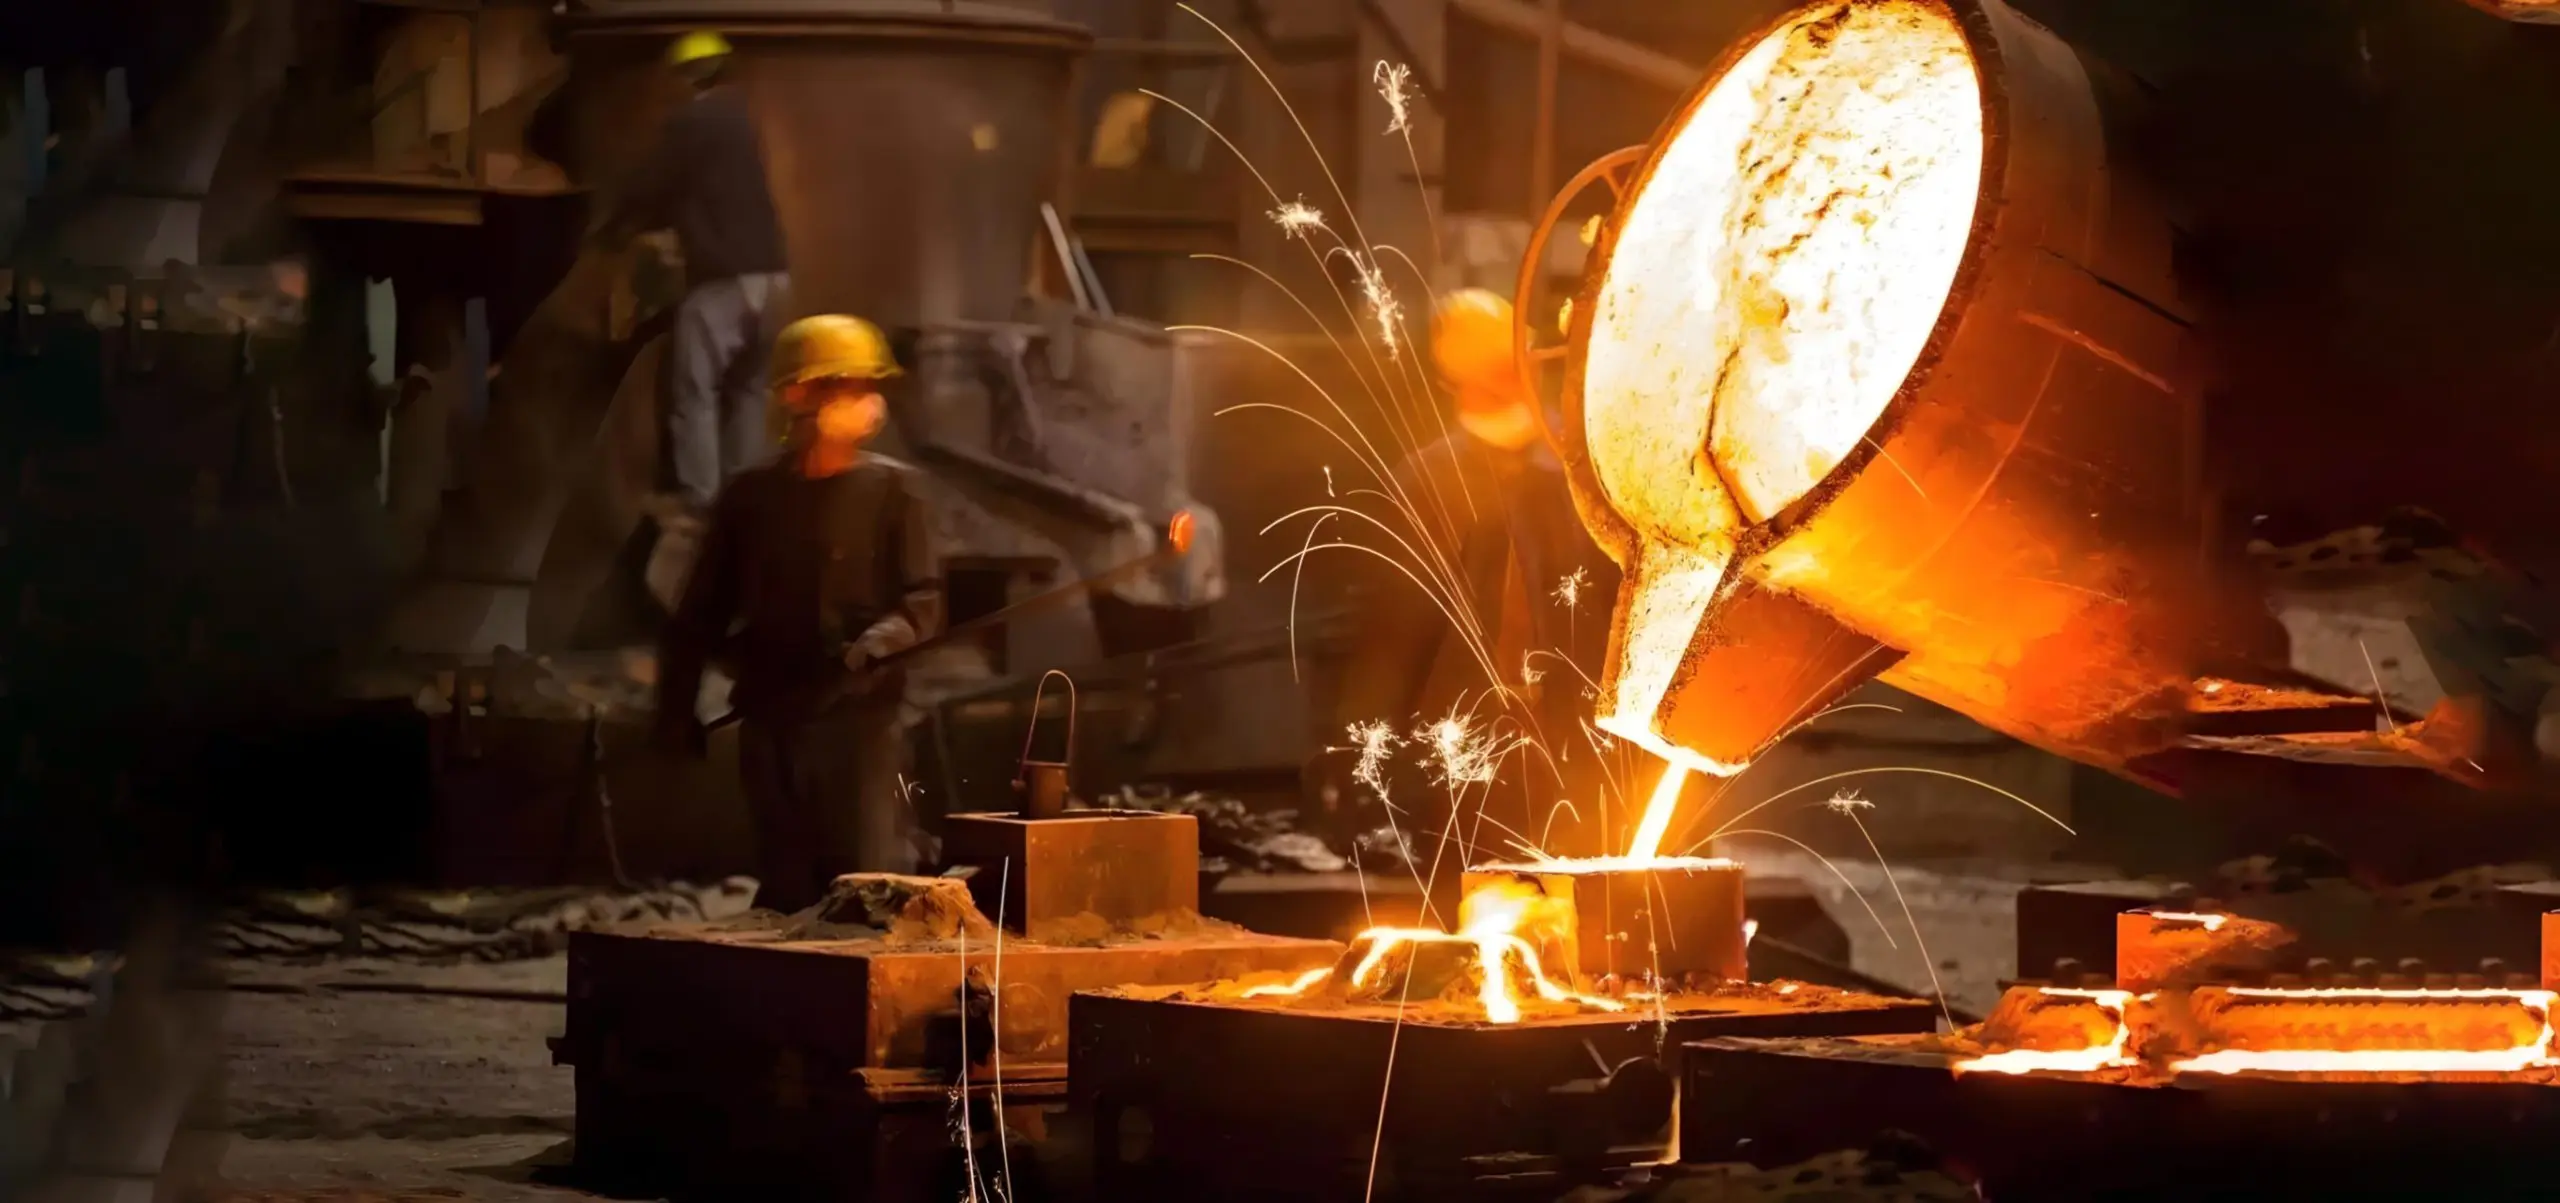
La temperatura de vertido de las piezas fundidas de hierro dúctil con formación de espuma perdida suele ser de 1380~1480℃. En la producción real, se deben considerar los siguientes factores para su ajuste:
Estructura de fundición
Fundición de paredes delgadas: Para garantizar que el hierro fundido tenga la fluidez necesaria para llenar el molde, la temperatura de vertido debe considerarse como límite superior, entre 1450 y 1480 ℃, para evitar defectos como el cierre en frío y la imposibilidad de verter el metal.
Fundición de paredes gruesas: La temperatura de vertido se puede reducir adecuadamente a 1380~1420℃ para evitar defectos como cavidades de contracción y contracción debida a una temperatura excesiva.
Material de patrón
Patrón de EPS: Generalmente, 1380~1450℃ es suficiente, porque su temperatura de gasificación es relativamente baja y la descomposición absorbe relativamente menos calor.
Patrón STMMA: La emisión de gas es mayor y más concentrada que en el EPS. La temperatura de vertido debe estar entre 1420 y 1480 ℃ para garantizar que el patrón se gasifique y descomponga por completo.
Entorno de producción
Entorno de alta temperatura en verano: El hierro fundido disipa el calor lentamente, por lo que la temperatura de vertido puede reducirse adecuadamente entre 5 y 10 ℃.
Entorno de baja temperatura en invierno: El hierro fundido disipa el calor rápidamente, por lo que la temperatura de vertido debe aumentarse adecuadamente entre 5 y 10 ℃.
En lo que respecta a los moldes y las cajas de arena: la compactación del molde es desigual, la permeabilidad al aire de las piezas con una compactación excesiva es deficiente y el gas no se descarga fácilmente; la caja de arena no está bien sellada, lo que provoca una presión negativa insuficiente y afecta al efecto de descarga del gas.
Mejorar las condiciones del molde y del arenero: controlar la compactación del molde para garantizar una compactación uniforme; comprobar el sellado del arenero para asegurar que el sistema de presión negativa funcione correctamente y proporcione suficiente presión negativa.