Vorbeugung und Kontrolle von Schlackeneinschlüssen bei der Herstellung von Grauguss im Feingussverfahren
Die spezifischen Erscheinungsformen von Schlackeneinschlüssen in im Feingussverfahren hergestelltem Grauguss sind folgende:
Aussehensmerkmale
Oberflächenschlackeeinschlüsse: Auf der Oberfläche des Gussteils finden sich Schlackeneinschlüsse unterschiedlicher Größe und Form, teils punktförmig, teils als Flocken, teils als lange Streifen. Diese Schlackeeinschlüsse unterscheiden sich in der Regel farblich von der Gussoberfläche und können schwarz, grau oder andersfarbig sein. Sie sind nicht fest mit der Gussmasse verbunden und können teilweise sogar aus der Oberfläche herausragen. Sie sind mit bloßem Auge oder einer schwachen Lupe erkennbar.
Oberflächennahe Schlackeneinschlüsse: Schlackeneinschlüsse befinden sich im oberflächennahen Bereich des Gussteils. Obwohl sie nicht direkt an der Oberfläche liegen, werden sie nach der Bearbeitung freigelegt und verursachen Poren, Lochfraß und andere Defekte auf der bearbeiteten Oberfläche, was die Bearbeitungsgenauigkeit und Oberflächenqualität erheblich beeinträchtigt.
Interne Bedingungen
Verteilung interner Schlackeneinschlüsse: Metallografische Analysen oder radiografische Untersuchungen zeigen, dass Schlackeneinschlüsse im Gussstück zufällig verteilt sind. Einige konzentrieren sich in bestimmten Bereichen, andere sind über das gesamte Gussstück verstreut. Größe und Anzahl der Schlackeneinschlüsse variieren. Kleine Schlackeneinschlüsse können nur wenige Mikrometer groß sein, während große Schlackeneinschlüsse mehrere Millimeter oder sogar mehr erreichen können. In extremen Fällen bilden sich Gruppen von Schlackeneinschlüssen.
Verbindung mit der Matrix: Die Grenzfläche zwischen dem Schlackeneinschluss und der Graugussmatrix ist deutlich erkennbar. Es besteht keine offensichtliche metallurgische Verbindung zwischen dem Schlackeneinschluss und der Matrix, sondern eine mechanisch gemischte Verbindung. Beim Krafteinwirken kann es zu Spannungskonzentrationen zwischen dem Schlackeneinschluss und der Matrix kommen, wodurch die mechanischen Eigenschaften des Gussteils beeinträchtigt werden.
Auswirkungen auf die Verarbeitungsleistung
Erhöhte Bearbeitungsschwierigkeiten: Schlackeneinschlüsse verursachen Vibrationen und Verschleiß am Werkzeug während der Bearbeitung, erhöhen die Oberflächenrauheit und erschweren die Sicherstellung der Bearbeitungsgenauigkeit. Insbesondere bei Hochgeschwindigkeits- oder Präzisionsbearbeitungen führen Schlackeneinschlüsse zu häufigem Werkzeugverschleiß, höheren Bearbeitungskosten und längeren Bearbeitungszeiten.
Mangelhafte Oberflächenqualität nach der Bearbeitung: Selbst wenn das Werkzeug während der Bearbeitung nicht offensichtlich beschädigt wird, weist die Oberfläche des bearbeiteten Gussteils aufgrund von Schlackeneinschlüssen Defekte wie dunkle Flecken und Kratzer auf, was die optische Qualität und die Montagefähigkeit des Gussteils beeinträchtigt.
Einfluss auf mechanische Eigenschaften
Verminderte Festigkeit und Zähigkeit: Schlackeneinschlüsse, als innere Defekte, beeinträchtigen die Kontinuität und Dichte von Grauguss. Unter Belastung führen sie zu Spannungskonzentrationen und somit zu einer Verringerung der Festigkeit und Zähigkeit des Gussteils.
Auswirkungen auf die Ermüdungsfestigkeit: Unter zyklischer Belastung entstehen und breiten sich Risse leicht an den Schlackeneinschlüssen aus, was die Ermüdungslebensdauer des Gussteils erheblich verkürzt und seine Zuverlässigkeit unter dynamischer Belastung stark beeinträchtigt.
Die Hauptgründe für den Schlackeneinschlussfehler bei im Feingussverfahren hergestelltem Grauguss sind folgende:
Rohstoffe
Qualität des flüssigen Eisens: Enthält das flüssige Eisen mehr Verunreinigungen, wie beispielsweise schädliche Elemente wie Schwefel und Phosphor, steigt die Wahrscheinlichkeit der Bildung von Schlackeneinschlüssen. Stahlschrott enthält Rost, und Sauerstoff sowie andere Elemente bilden beim Schmelzen oxidierte Schlacke, die ebenfalls leicht zu Schlackeneinschlüssen in Graugussteilen führen kann.
Im Hinblick auf Impfstoffe und Legierungen gilt: Eine schlechte Qualität oder unsachgemäße Zugabe kann zu Verunreinigungen führen oder reaktive Schlackeneinschlüsse erzeugen.
Schmelzprozess
Schmelztemperatur: Ist die Temperatur zu hoch, verstärkt sich die Reaktion zwischen dem geschmolzenen Metall und dem Ofenauskleidungsmaterial, wodurch vermehrt Schlackeneinschlüsse entstehen; ist die Temperatur zu niedrig, ist die Fließfähigkeit des geschmolzenen Metalls schlecht, was das Aufschwimmen und Abführen der Schlackeneinschlüsse erschwert.
Schmelzzeit: Ist die Schmelzzeit zu lang, verlängert sich die Kontaktzeit zwischen dem geschmolzenen Metall und der Luft, wodurch es leichter zu Oxidation und zur Bildung von Schlackeneinschlüssen kommt.
Schlackenbehandlung: Wird die Schlacke nicht gründlich entfernt, verbleibt sie im flüssigen Eisen, was direkt zu Schlackeneinschlüssen führt.
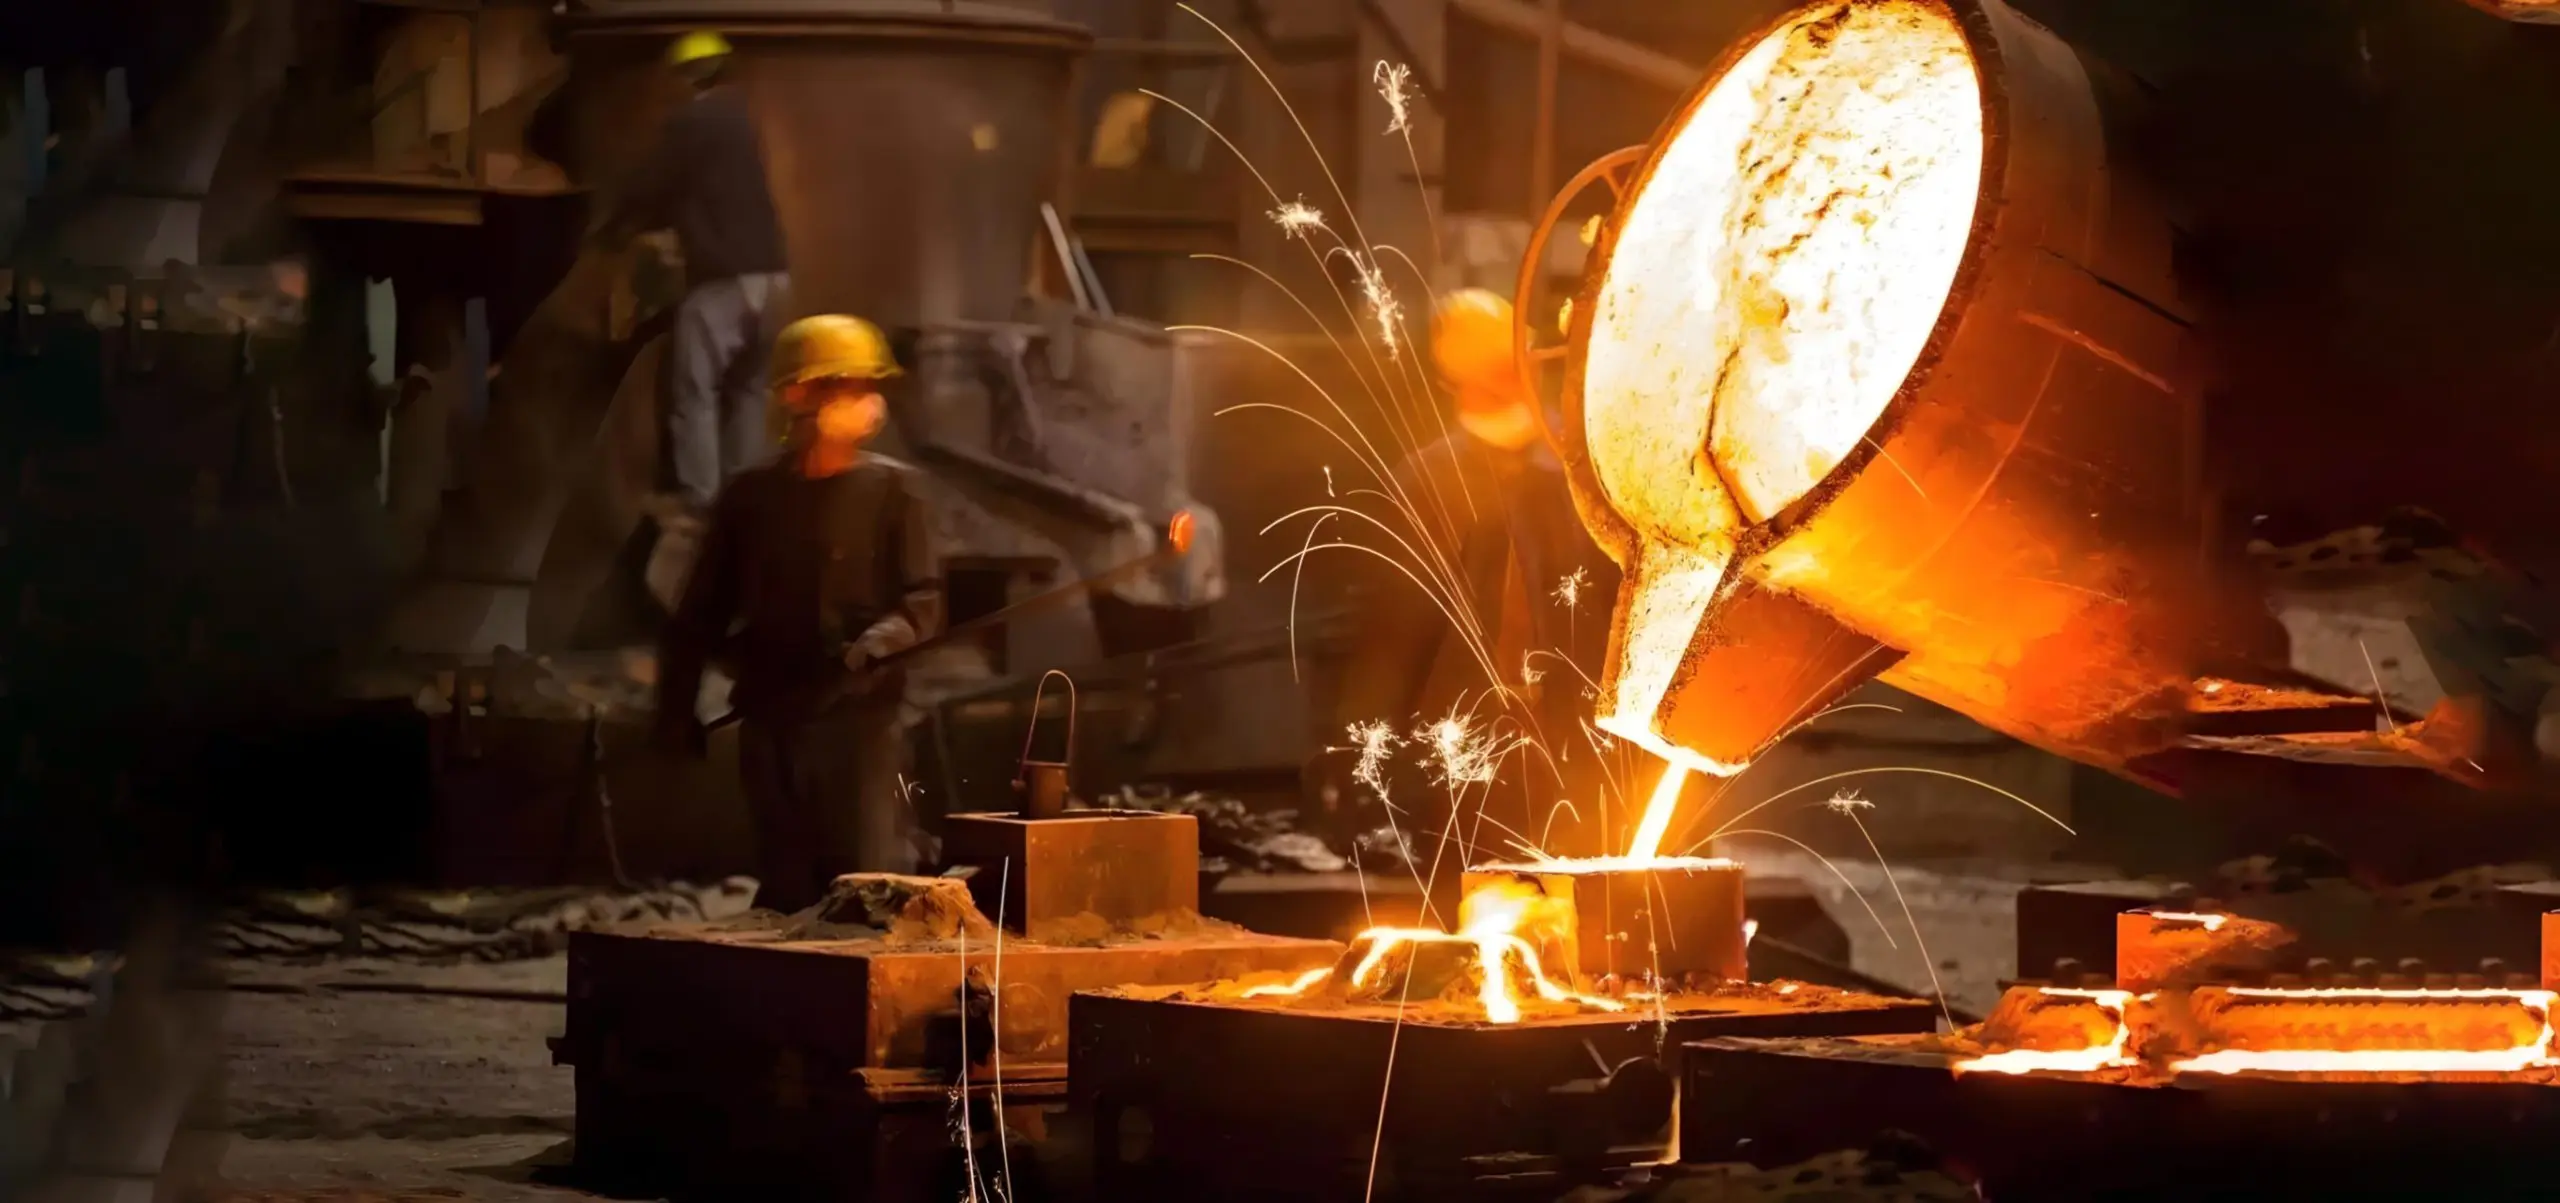
Problem mit der Gießpfanne: Wenn sich Rückstände in der Gießpfanne befinden und diese nicht rechtzeitig entfernt werden, schmilzt das flüssige Eisen die Schlacke erneut, gelangt beim Gießen in die Form und bildet Schlackeneinschlüsse. Alternativ kann die Feuerfestigkeit des Reparaturmaterials der Gießpfanne gering sein, was zu Materialabfällen und -einstürzen während des Eingießens des hochtemperierten flüssigen Eisens und damit zur Bildung von Schlackenfehlern führen kann.
Gate-System und Prozess
Gestaltung des Gießsystems: Ist das Gießsystem ungeeignet, z. B. aufgrund einer ungeeigneten Position oder einer unzureichenden Anzahl von Innenkanälen, fließt das flüssige Metall ungleichmäßig, es entstehen Turbulenzen, und es kommt zu Gaseinschlüssen und Verunreinigungen, die Schlackeneinschlüsse verursachen.
Gießgeschwindigkeit: Ist die Gießgeschwindigkeit zu hoch, ist die Aufprallkraft des geschmolzenen Metalls zu groß, wodurch die Formwand abgewaschen wird und Verunreinigungen wie Formsand in das geschmolzene Metall gelangen; ist die Gießgeschwindigkeit zu niedrig, gibt das geschmolzene Metall während des Gießvorgangs schnell Wärme ab, die Temperatur sinkt, die Fließfähigkeit verschlechtert sich und die Schlackeneinschlüsse steigen nicht so leicht auf.
Gießtemperatur: Ist die Gießtemperatur zu hoch, verstärkt sich die Oxidation des geschmolzenen Metalls, was die Bildung von Schlackeneinschlüssen erhöht; ist die Gießtemperatur zu niedrig, erhöht sich die Viskosität des geschmolzenen Metalls, und die Schlackeneinschlüsse können nicht mehr so leicht abschwimmen.
Casting-Aspekt
Lackqualität: Der Lack weist eine schlechte Feuerfestigkeit, Luftdurchlässigkeit und andere Eigenschaften auf und neigt dazu, sich während des Gießvorgangs abzulösen und in die Metallschmelze zu gelangen, wodurch Schlackeneinschlüsse entstehen.
Luftdurchlässigkeit der Sandbox: Eine schlechte Luftdurchlässigkeit führt dazu, dass das Gas in der Form nicht rechtzeitig entweichen kann, wodurch sich Poren oder Schlackeneinschlüsse im geschmolzenen Metall bilden.
Prozessablauf
Qualität des Modells: Wenn die Farbe auf der Oberfläche des Modells abblättert oder reißt oder wenn das Modell selbst Mängel aufweist, entstehen Rückstände, die beim Gießen in das flüssige Metall gelangen.
Vibrationsvorgang: Wird der Sandfüll- und Vibrationsprozess nicht ordnungsgemäß durchgeführt, kann die Form zu kompakt oder uneben werden, was den Fluss des flüssigen Metalls und das Aufschwimmen der Schlackeneinschlüsse beeinträchtigt.
Vorbeugung und Kontrolle von Schlackeneinschlüssen in Feinguss-Grauguss Spezifische Vorbeugungs- und Kontrollmethoden:
Rohstoffkontrolle
Strenge Siebung der Eisenmaterialien: Hochwertiges Roheisen und Stahlschrott werden ausgewählt, um sicherzustellen, dass ihre chemische Zusammensetzung den Anforderungen entspricht und der Gehalt an Verunreinigungen gering ist, wodurch die Quelle von Schlackeneinschlüssen bereits an der Quelle reduziert wird.
Impfstoffe optimieren: Impfstoffe mit stabiler Qualität und geringem Verunreinigungsgehalt auswählen und deren Zugabemenge entsprechend den Prozessanforderungen genau kontrollieren.
Optimierung des Schmelzprozesses
Die Schmelzparameter müssen präzise gesteuert werden: Um eine übermäßige Oxidation des geschmolzenen Metalls und eine verstärkte Reaktion mit der Ofenauskleidung aufgrund zu hoher Temperatur oder zu langer Schmelzzeit zu vermeiden, müssen die Schmelztemperatur und -zeit angemessen gesteuert werden.
Vollständige Schlackenraffination: Durch mehrere Schlackenentfernungsvorgänge wird die Reinheit der Schlacke sichergestellt. Gleichzeitig können Raffinationsmittel zur Raffinationsbehandlung eingesetzt werden, um Verunreinigungen und Schlackeneinschlüsse im flüssigen Metall weiter zu entfernen.
Verbesserung des Gießsystems und des Gießprozesses
Wissenschaftliche Gestaltung des Gießsystems: Der innere Angusskanal sollte gleichmäßig verteilt sein, um zu vermeiden, dass das geschmolzene Metall direkt gegen die Formwand oder den Kern strömt, damit das geschmolzene Metall die Form gleichmäßig füllen und die Schlackeneinschlüsse reduziert werden können.
Die Gießparameter müssen angemessen gesteuert werden: Gießgeschwindigkeit und -temperatur sind entsprechend der Struktur und den Prozessanforderungen des Gussteils zu bestimmen. Beim Gießen ist ein ausreichender Abstand zwischen Gießpfannendüse und Gießbecher einzuhalten, um Spritzer und Oxidation des flüssigen Metalls zu vermeiden.
Verbesserung der Gussqualität
Auswahl hochwertiger Beschichtungen: Wählen Sie Beschichtungen mit hoher Feuerfestigkeit, starker Haftung, guter Luftdurchlässigkeit und geringer Ablösungsneigung. Bereiten Sie die Beschichtung gemäß den Prozessvorgaben sorgfältig vor und tragen Sie sie auf, um eine gleichmäßige Beschichtung und die erforderliche Schichtdicke zu gewährleisten.
Verbessern Sie die Luftdurchlässigkeit des Sandkastens: Bringen Sie sinnvolle Entlüftungslöcher am Sandkasten an oder verwenden Sie Formsand mit guter Luftdurchlässigkeit, um sicherzustellen, dass das Gas in der Form rechtzeitig entweichen kann und die Bildung von Gas-Schlacke-Einschlüssen reduziert wird.
Spezifikationen für den Prozessablauf
Gewährleisten Sie die Qualität des Musters: Die Oberfläche muss glatt und fehlerfrei sein, und die Beschichtung muss gleichmäßig und fest aufgetragen sein. Vermeiden Sie Beschädigungen des Musters während Transport und Lagerung.
Standardisieren Sie den Verdichtungsprozess: Wählen Sie die geeigneten Verdichtungsgeräte und Prozessparameter entsprechend der Größe und Komplexität der Form aus, um eine gleichmäßige und moderate Verdichtung der Form zu gewährleisten und Schlackeneinschlüsse aufgrund übermäßiger oder unzureichender Verdichtung zu vermeiden.