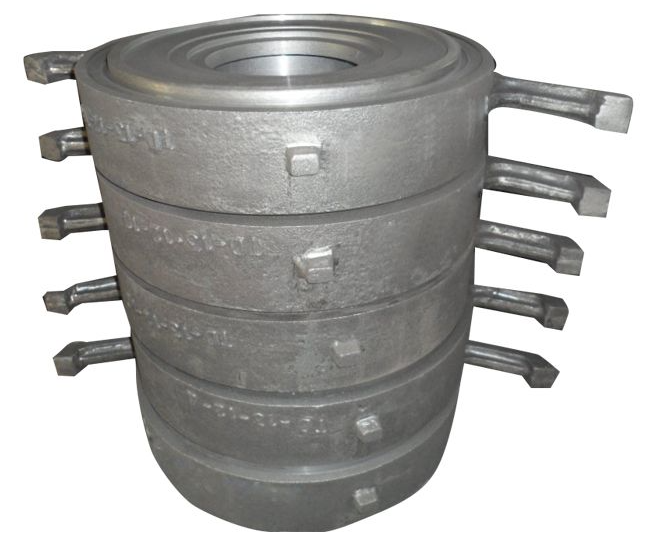
ZGMn13 ist ein austenitischer Manganstahl, ein verschleißfestes Material, das sich für hohe Stoß- und Druckbelastungen eignet. Seine wichtigste Eigenschaft ist: Je stärker die Belastung, desto höher die Verschleißfestigkeit. Unter starker Belastung steigt die Oberflächenhärte von anfänglich HB180–220 auf HB500–800, während der Kern eine hohe Zähigkeit beibehält und somit verschleißfest ist. Ingenieure und Konstrukteure wählen dieses Material zur Herstellung kritischer, verschleißfester Bauteile im Bergbau, in der Baustoffindustrie und in thermischen Kraftwerken, wie beispielsweise Brecherzahnplatten, Kugelmühlenauskleidungen und Baggerschaufelzähne.
Der Kern des Produktionsprozesses für ZGMn13 (hochmanganhaltiger Stahl) liegt in der Kombination aus Gießen und Wärmebehandlung. Beim Gießen muss das Problem der hohen Schwindungsrate gelöst werden, während die Wasserhärtungsbehandlung den Schlüssel zu den endgültigen Eigenschaften darstellt.
Schritt 1: Schmelzen (Stahlherstellung) Ziel dieses Schrittes ist die Gewinnung von reinem, qualitativ einwandfreiem flüssigem Stahl. Zum Schmelzen wird typischerweise die Oxidation im Elektrolichtbogenofen eingesetzt.
Schmelzen und Oxidation: Nach dem vollständigen Aufschmelzen der Ofenbeschickung beginnt die Oxidationsphase mit Sauerstoffzufuhr zur Entkohlung und Entphosphorung. Dies ist ein entscheidender Schritt zur Entfernung schädlicher Verunreinigungen aus dem flüssigen Stahl und erfordert einen extrem niedrigen Phosphorgehalt (P) von ≤ 0.015 %.
Reduktion und Legieren: Nach dem Entfernen der Oxidschlacke erfolgt eine Vordesoxidation. Anschließend werden große Mengen Ferromangan chargenweise zugegeben, um die Legierung auf den Zielbereich einzustellen. Vor dem Abstich wird eine abschließende Desoxidation durchgeführt, wobei die Abstichtemperatur üblicherweise zwischen 1470 und 1490 °C liegt.
Schritt 2: Gießen (Formen) Dies ist ein entscheidender Schritt zur Sicherstellung der Gussqualität. Hochmanganhaltiger Stahl weist eine wichtige Eigenschaft auf: eine hohe Schwindungsrate (ca. 6.3 %, das 1.5-Fache von normalem Kohlenstoffstahl) und eine geringe Wärmeleitfähigkeit.
Daher müssen bei der Gestaltung des Gießprozesses gezielte Maßnahmen ergriffen werden:
Prozessgestaltung: Es müssen ausreichend große Steig- und Kühlkörper verwendet werden, wobei das Prinzip der „sequenziellen Erstarrung“ zum Einsatz kommt, um die Schwindung effektiv auszugleichen und Schwindungshohlräume und Porosität zu vermeiden.
Formmaterialien : Um chemische Reaktionen zwischen Manganstahl und Quarzsand und damit einhergehende „chemische Verklebungen“ zu vermeiden, sollten für die Form alkalische Materialien wie Magnesiumolivinsand oder Chromitsand bevorzugt werden. Ist Quarzsand unumgänglich, muss eine spezielle Manganstahlbeschichtung aufgebracht werden.
Gießen: Eine sorgfältige Kontrolle der Gießtemperatur und -geschwindigkeit ist notwendig, um die vollständige Ausbildung komplexer Formen (wie z. B. Zahnspitzen) zu gewährleisten.
Schritt 3: Wärmebehandlung (Wasserhärtung)
Dies ist der entscheidende Prozess, der darüber entscheidet, ob ZGMn13 seine Verschleißfestigkeit erreichen kann. Hochmanganhaltiger Stahl ist im Gusszustand spröde und kann nicht direkt verwendet werden.
Grundprinzip: Das Gussteil wird auf 1050–1100 °C erhitzt und für eine bestimmte Zeit gehalten, wodurch sich alle spröden Karbide an den Korngrenzen im Austenit auflösen. Anschließend wird es zum Abschrecken rasch in Wasser getaucht, wodurch bei Raumtemperatur ein einheitliches, homogenes Austenitgefüge entsteht.
Wichtige Operationen:
Die Aufheizgeschwindigkeit muss kontrolliert werden, um ein Reißen des Gussteils aufgrund mangelnder Wärmeleitfähigkeit zu verhindern.
Das Eintauchen in Wasser muss schnell und entschlossen erfolgen, um jegliche Möglichkeit einer erneuten Karbidausfällung zu unterbinden.
Die Wassertemperatur muss im Allgemeinen unter 30℃ liegen, und das Wasservolumen muss ausreichend sein.
Hinweis: Nach der Wasserhärtung weist ZGMn13 eine geringe Anfangshärte auf (ca. 190–230 HB). Seine bemerkenswerte Eigenschaft ist die Kaltverfestigung: Bei starker Belastung oder Druck härtet die Oberfläche augenblicklich auf über 500 HB aus, während das Innere eine hohe Zähigkeit beibehält.
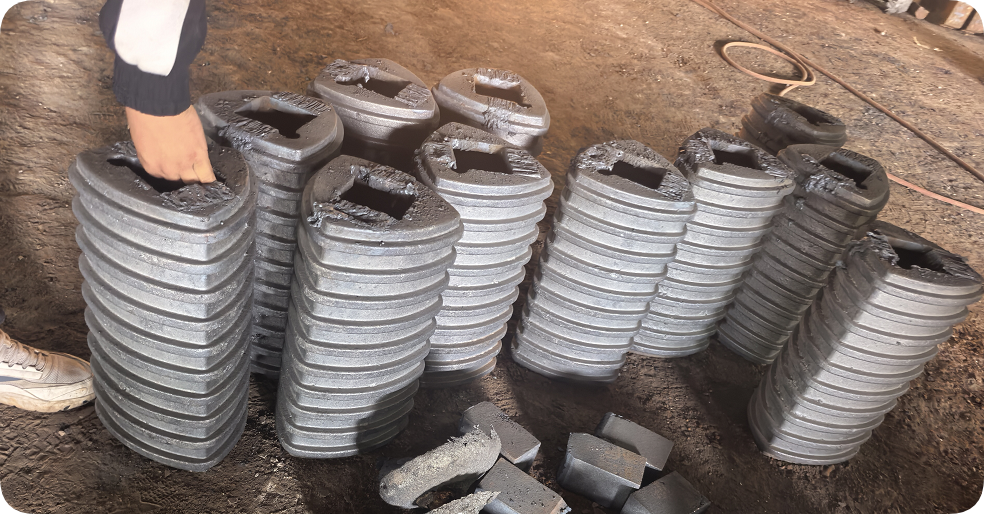
Schritt vier: Reinigung und Endbearbeitung Nach der Wasserhärtung wird das Gussteil nachbearbeitet, z. B. durch Abtrennen der Speiser und Entfernen der Angusskanäle. Da das Material in diesem Stadium extrem zäh ist, gestalten sich das Schneiden und Polieren schwieriger als im Gusszustand.
Gemäß der nationalen Norm GB/T 5680-1998 wird ZGMn13 anhand des Kohlenstoffgehalts und des Leistungsfokus in mehrere Unterklassen unterteilt, um unterschiedlichen Arbeitsbedingungen gerecht zu werden.
Chemische Zusammensetzung:
Kohlenstoff (C): 0.95 % – 1.35 %
Silizium (Si): 0.30 % – 0.80 %
Mangan (Mn): 11.00 % – 14.00 %
Schwefel (S): ≤0.035 %, Phosphor (P): ≤0.070 %
| Klasse | Kohlenstoffgehalt (C) | Eigenschaften und Anwendungen |
| ZGMn13-1 | 1.10% – 1.50% | Geeignet für verschleißfeste Teile, die geringen Stößen ausgesetzt sind |
| ZGMn13-2 | 1.00% – 1.40% | Geeignet für allgemeine Gussarbeiten |
| ZGMn13-3 | 0.90% – 1.30% | Geeignet für Gussteile mit komplexen Formen und hohen Anforderungen an die Zähigkeit. |
| ZGMn13-4 | 0.90% – 1.20% | Geeignet für verschleißfeste Teile, die hohen Stoßbelastungen ausgesetzt sind |
Die internationalen Notencodes lauten wie folgt:
International/EU (EN): X120Mn12
Deutschland (DIN): 1.3404 (entspricht X120Mn12)
USA (ASTM): A128 Klasse A
Mechanische Leistungsindikatoren
Anfangshärte HB 180 – 230 Anfangs weich, leicht zu verarbeiten und zu installieren.
Härte nach dem Aufprall HB 500 – 800 Schnelle Oberflächenhärtung nach starkem Aufprall; dies ist die Hauptursache für seine Verschleißfestigkeit.
Zugfestigkeit 615 – 735 MPa Die Festigkeit variiert je nach Kohlenstoffgehalt und Anforderungen an die Schlagzähigkeit; höhere Kohlenstoffgehalte weisen eine höhere Festigkeit auf.
Dehnung 15% – 35% Ausgezeichnete Plastizität; Sprödbruch tritt nicht auf.
Schlagzähigkeit ≥ 147 J Extrem hohe Zähigkeit; absorbiert effektiv die Aufprallenergie.
Das Qualitätskontrollsystem unseres Unternehmens
Kontrolle der chemischen Zusammensetzung
Die chemische Zusammensetzung ist für die Leistungsfähigkeit von grundlegender Bedeutung und erfordert eine strenge Kontrolle des Gehaltsbereichs jedes einzelnen Elements.
Wichtigste kontrollierte Elemente: Der Kohlenstoffgehalt von ZGMn13 liegt zwischen 0.90 % und 1.50 %, der Mangangehalt zwischen 11.0 % und 14.0 %. Der Siliziumgehalt liegt typischerweise zwischen 0.30 % und 1.00 %. Wichtig ist, dass die nationalen Normen ZGMn13 je nach Belastungsbedingungen in vier Güteklassen mit spezifischeren Anforderungen an den Kohlenstoffgehalt unterteilen: ZGMn13-4 (hochschlagfeste Bauteile) erfordert einen noch geringeren Kohlenstoffgehalt (0.90 %–1.20 %), um eine höhere Zähigkeit zu gewährleisten.
Schädliche Elemente: Phosphor (P) und Schwefel (S) sind schädliche Elemente, die Cracking verursachen und daher streng kontrolliert werden müssen. Typischerweise liegen die Werte für P bei ≤ 0.07 % – 0.09 % und für S bei ≤ 0.04 % – 0.05 %.
Legierungs- und Modifizierungsbehandlung: Zur weiteren Leistungssteigerung wird häufig eine Kombination aus Modifizierungsbehandlung, Impfbehandlung und Mikrolegierung eingesetzt. Beispielsweise kann die Zugabe von Ferrotitan- und Seltenerd-Ferrosiliciumlegierungen zur Modifizierung vor dem Abstich das Korngefüge verfeinern und die Karbidmorphologie verbessern. Die Zugabe von Elementen wie Chrom (2.0–2.5 %) und Molybdän (0.4–0.6 %) zur Mikrolegierung kann die Anfangshärte und die Kaltverfestigungsfähigkeit des Werkstoffs erhöhen.
Schmelz- und Gießkontrolle
Geeignete Schmelz- und Gießverfahren sind Voraussetzung für die Herstellung reiner und dichter Gussteile.
Schmelzanlagen: ZGMn13 enthält einen hohen Anteil an reaktivem Mangan, das leicht mit sauren Ofenauskleidungen reagiert. Daher werden alkalische oder neutrale Ofenauskleidungen empfohlen. Saure Ofenauskleidungen können zu starker chemischer Sandanhaftung und unkontrollierbarem Zusammensetzungsverlust führen.
Gießtemperatur: Zu hohe Gießtemperaturen erhöhen das Risiko von Rissen, Sandanhaftungen und Schwindungsporosität. In der Praxis hat sich eine Gießtemperatur von 1400 °C bis 1470 °C als geeigneter erwiesen.
Stahlbehandlung und Gießen: Vor dem Abstich sind eine gründliche Desoxidation (z. B. die abschließende Aluminiumdesoxidation) und die Entfernung der Schlacke erforderlich. Das Gießsystem sollte Turbulenzen vermeiden und Einschlüsse verhindern. Es sollte außerdem exotherme Steigleitungen verwenden, um eine sequentielle Erstarrung und eine effektive Speisung zu gewährleisten.
Prozesskontrolle der Wärmebehandlung (Kern)
Die Wärmebehandlung ist entscheidend für die endgültigen Eigenschaften von ZGMn13. Wird dieser Schritt nicht ordnungsgemäß durchgeführt, können alle bisherigen Arbeiten zunichte gemacht werden.
Kernprozess: Wasserkühlung: Vereinfacht gesagt, wird das Gussteil auf eine hohe Temperatur erhitzt, wodurch sich alle Karbide im Austenit auflösen, und anschließend schnell in Wasser zum „Abschrecken“ eingetaucht, wodurch diese einzelne, weiche und äußerst zähe austenitische Struktur effektiv auf Raumtemperatur „eingefroren“ wird.
Schlüsselparameter:
Heizung Temperatur: 1050℃ – 1100℃. Für dicke Gussteile wird die obere Grenztemperatur empfohlen.
Haltezeit: Sicherstellen, dass das Gussteil vollständig erhitzt ist. Die Haltezeit wird üblicherweise anhand der Wandstärke des Gussteils berechnet, etwa 1 Stunde pro 25 mm Wandstärke.
Wassertransfer: Dies ist der kritischste Schritt! Vom Öffnen der Ofentür bis zum vollständigen Eintauchen des Gussteils in Wasser muss die Transferzeit streng auf maximal 2 Minuten begrenzt werden, um die Ausscheidung von Carbiden aus dem Austenit während der Abkühlung zu verhindern.
Kühlmedium: Verwenden Sie eine große Menge fließendes kaltes Wasser, idealerweise unter 30℃, um eine schnelle Kühlung zu gewährleisten.
Qualitätsprüfung und -kontrolle: Die Prüfung überprüft die Wirksamkeit der vorangegangenen Kontrollen.
Mechanische Eigenschaften: Nach der Wasserhärtung werden eine Zugfestigkeit σb ≥ 615 MPa und eine Schlagzähigkeit ak ≥ 96 J/cm² gefordert.
Metallographisches Gefüge: Gemäß der Standardprüfung sollte ein geeignetes Gefüge aus reinem Austenit bestehen. Das Vorhandensein von durchgehenden oder unterbrochenen Karbidnetzwerken an den Korngrenzen deutet auf einen Fehler hin.
Häufige Fehlervermeidung: Risse, Porosität und Sandanhaftungen sind häufige Fehler. Um dies zu verhindern, muss der Gießprozess optimiert werden (z. B. durch Kontrolle des Wärmefelds und Reduzierung der Formsandfeuchtigkeit) und die Schmelz- und Gießtemperaturen streng kontrolliert werden. Beispielsweise wird die chemische Zusammensetzung des Sandes durch zu hohe Gießtemperaturen beeinträchtigt, da MnO im flüssigen Stahl mit Quarzsand reagiert und niedrigschmelzende Substanzen bildet.
Anwendungsgebiete des ZGMn13-Materials
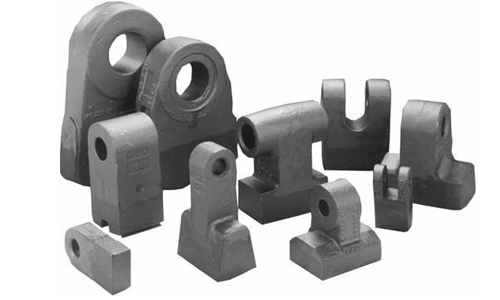
Bergbau und Metallurgie: Kugelmühlenauskleidungen, Brechbackenplatten, Baggerlöffelzähne, Schaufelzähne
Baumaschinen: Kettenplatten, Panzerkettenplatten, Antriebsräder, Stützrollen
Baumaterialien und Energie: Hämmer, Hammerplatten, Walzenhülsen, Brechwände, Mahltrommeln
Transport: Eisenbahnweichen (Frösche)
Weitere Anwendungsgebiete: Auskleidungen für Strahlmaschinen, Komponenten für Gesteinsbohrroboter, Komponenten für Magnetschwebebahnen usw.