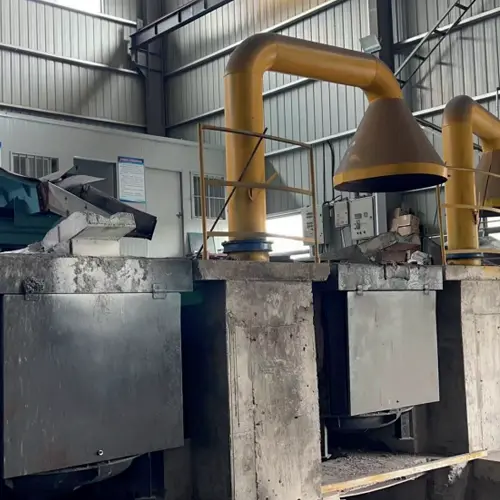
Das Schmelzen von hochfestem Grauguss im Mittelfrequenz-Induktionsofen ist ein komplexer und heikler Prozess, der zahlreiche Schritte umfasst, darunter die Auswahl und Qualitätskontrolle der Rohstoffe, das Ofenbeschickungsverhältnis, die Einstellung der Schmelzprozessparameter und die Impfung. Dieser Artikel untersucht am Beispiel des Gusses eines Getriebegehäuses für die Automobilindustrie die Qualitätskontrolle vor dem Schmelzen im Ofen.
1. Die Qualität der Roh- und Hilfsstoffe streng kontrollieren
1.1 Stahlschrott und Recyclingmaterialien: Es sollten sauberer und nicht stark verrosteter Stahlschrott und Recyclingmaterialien ausgewählt werden. Die Recyclingmaterialien müssen zerkleinert und kugelgestrahlt werden.
1.2 Aufkohlungsmittel: Die Wahl des Aufkohlungsmittels ist entscheidend für die metallurgischen Eigenschaften des flüssigen Eisens. Hochtemperatur-graphitisierte Aufkohlungsmittel sind vorzuziehen, da ihre Graphitstruktur die Keimbildung im flüssigen Eisen verbessert und die Weißgussneigung verringert. Die Partikelgröße des Aufkohlungsmittels muss entsprechend dem Ofendurchmesser und der Ofenkapazität bestimmt werden, um eine gute Auflösungs- und Diffusionsrate zu gewährleisten.
1.3 Ferrolegierungen und Impfmittel: Beschaffung an einem festen Standort, Streben nach stabiler Zusammensetzung und qualifizierter Blockgröße (Partikelgröße). Klassieren und stapeln, um Feuchtigkeit zu vermeiden.
2. Ladungsverhältnis
2.1 Verhältnis von Stahlschrott zu Roheisen: Beim Einsatzverhältnis sollten mehr billiger Stahlschrott und Recyclingmaterialien und weniger oder gar kein Roheisen verwendet werden. Dadurch lassen sich die Produktionskosten senken und die negativen genetischen Auswirkungen von Grobgraphit im Roheisen reduzieren.
2.2 Aufkohlungsmittelverhältnis: Die Menge des Aufkohlungsmittels ist entsprechend dem angestrebten Kohlenstoffgehalt des flüssigen Eisens zu bestimmen. Je höher der Aufkohlungsgrad, desto besser die metallurgischen Eigenschaften des flüssigen Eisens.
3. Kompositionsdesign
Das Getriebegehäuse besteht aus HT250 mit einer Härte von <200 HBW. Es muss leicht zu bearbeiten und bei Öldruckprüfungen dicht sein. Durch die Zugabe geringer Mengen an Mehrkomponentenlegierungskomponenten zum Gusseisen und die Wahl geeigneter Prozessparameter werden optimale metallografische Gegebenheiten und mechanische Eigenschaften des Gussteils erzielt.
Bei der Zusammensetzungsentwicklung von hochfestem, niedriglegiertem, geimpftem Gusseisen ist der Einfluss des Kohlenstoffäquivalents im flüssigen Eisen und der Abkühlgeschwindigkeit von zentraler Bedeutung. Ist das Kohlenstoffäquivalent zu hoch, kühlt die dicke Wand des Gussteils zu langsam ab, was zu grobkörnigem und lockerem Gefüge führt und die Öldruckprüfung anfälliger für Leckagen macht. Ist das Kohlenstoffäquivalent hingegen zu niedrig, bilden sich in der dünnen Wand des Gussteils leicht harte Stellen, was die Zerspanbarkeit beeinträchtigt. Durch die Kontrolle des Kohlenstoffäquivalents auf 3.95–4.05 % lassen sich die mechanischen Eigenschaften des Werkstoffs sicherstellen und der eutektische Punkt erreichen. Der enge Erstarrungsbereich des flüssigen Eisens trägt dazu bei, Poren und Lunker im Gussteil zu vermeiden.
Zweitens ist die Rolle der Legierungselemente zu berücksichtigen. Bei der eutektischen Umwandlung von Chrom und Kupfer hemmt Chrom die Graphitisierung und fördert die Bildung weißer Flecken im Querschnitt, während Kupfer die Graphitisierung fördert und die Bildung weißer Flecken im Querschnitt reduziert. Die Wechselwirkung zwischen den beiden Elementen wird bis zu einem gewissen Grad neutralisiert, wodurch die Bildung von Zementit bei der eutektischen Umwandlung verhindert wird. Zementit kann zu weißen Flecken an der dünnen Wand des Gussteils oder zu erhöhter Härte führen. Bei der eutektoiden Umwandlung können Chrom und Kupfer gemeinsam zur Stabilisierung und Verfeinerung des Perlits beitragen. Die kombinierte Zugabe von Chrom und Kupfer kann die Dichte des Gussteils weiter verbessern. Daher ist bei Gussteilen, die Dichtheit erfordern, die Zugabe einer geeigneten Menge Chrom (0.2–0.3 %) und Kupfer (0.3–0.4 %) vorteilhaft, um die Dichte des Materials zu erhöhen und seine Dichtheit zu verbessern.
4. Einstellung der Schmelzprozessparameter
4.1 Schmelzleistung: Die erforderliche Schmelzleistung muss entsprechend der dem Elektroofen zugeführten Eisenmenge bestimmt werden. Mit zunehmender Eisenmenge während des Schmelzprozesses sollte die Schmelzleistung schrittweise erhöht werden. Dadurch wird der thermische Wirkungsgrad des Elektroofenschmelzprozesses maximiert und Wärmeverluste werden minimiert.
4.2 Zeitpunkt der Aufkohlungsmittelzugabe: Sobald sich eine bestimmte Menge flüssigen Eisens im Ofen befindet, wird diese entsprechend der Gesamtmenge, die jedem Ofen zugegeben wird, in mehrere Chargen aufgeteilt. Dadurch wird die elektromagnetische Rührwirkung des Mittelfrequenz-Elektroofens optimal genutzt, was die Auflösung und Diffusion des Kohlenstoffs begünstigt.
4.3 Temperaturkontrolle: Die Temperatur während des Schmelzvorgangs des Graugusses sollte nicht zu hoch sein und wird üblicherweise unter 1400 °C gehalten. Nach dem Schmelzen der Charge sind Proben zur Schnellprüfung zu entnehmen. Die Probenahmetemperatur wird auf 1420 ± 10 °C geregelt. Nach dem Entschlacken wird die restliche Charge, z. B. Ferrolegierung, zugegeben. Die Überhitzungstemperatur kann auf 1510–1530 °C eingestellt und 5–8 Minuten gehalten werden. Die Ofentemperatur muss die optimale Temperatur für die Impfung und das Gießen gewährleisten und wird üblicherweise zwischen 1460 und 1500 °C gehalten.
4. Impfung
Die Impfung ist eine wichtige Maßnahme zur Verbesserung der Struktur und der Eigenschaften von Grauguss. Durch die Zugabe einer geeigneten Menge Impfmittel können die Ausfällung und Verfeinerung von Graphit gefördert und die Festigkeit und Härte der Matrixstruktur verbessert werden.
Die Menge des zugesetzten Impfmittels wird durch Faktoren wie Wandstärke, chemische Zusammensetzung und Gießtemperatur des herzustellenden Gussteils bestimmt. Dabei wird darauf geachtet, dass dicke Wände keine Undichtigkeiten und dünne Wände keine harten Stellen aufweisen. Die Produktionspraxis zeigt, dass ein Sr-, Ba-, Ca-, Si-Fe-Kompositimpfmittel ideal zur Verbesserung der Festigkeit von Grauguss geeignet ist. Dieses Impfmittel vereint die starke Anti-Korrosionswirkung von Barium und die hohe Fähigkeit von Strontium, weißes Gusseisen zu eliminieren.
Durch die Verwendung von Abstich- und Gießimpfung mit sekundärem Strahl kann die Gleichmäßigkeit der Graphitverteilung im Gusseisen verbessert werden, und der Graphit vom Typ A weist eine hohe Belegung, eine gleichmäßige Verteilung und eine mittlere Länge auf, wodurch die Festigkeit des Gusseisens verbessert und stabilisiert wird.
Das geschmolzene Eisen sollte nach der Impfung innerhalb einer begrenzten Zeit, im Allgemeinen nicht länger als 10 Minuten, gegossen werden.
5. Tatsächlicher Produktionseffekt
Der Qualitätskoeffizient des Gehäusegusses wurde deutlich verbessert, im dünnen Bereich entsteht kein weißes Gusseisen, die Zugfestigkeit des Körpers erreicht über HT250, die Härte liegt bei etwa 190HBw und der Perlitanteil bei 85-90%, was den Festigkeitsanforderungen an das Getriebegehäuse entspricht, und seine mechanischen Eigenschaften erreichen das Materialniveau des Getriebegehäuses ähnlicher ausländischer Modelle.
Weitere Informationen zu Eisengussteilen und unserer Gießerei finden Sie unter folgendem Link: