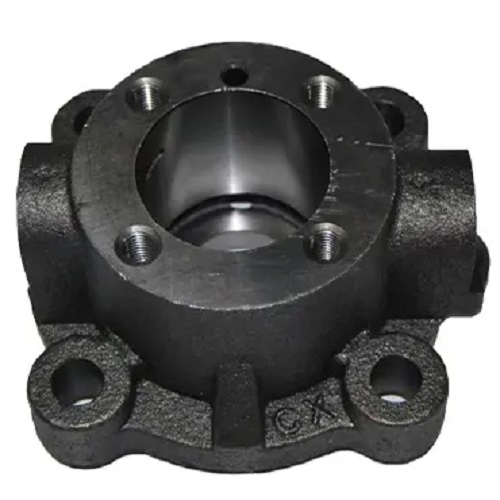
EN-GJS-400-15は、世界中のエンジニアリング用途で広く採用されている、汎用性の高いダクタイル鋳鉄材料の一つです。EN-GJS-400-15の化学組成、機械的特性、および同等グレードを理解することで、エンジニアは部品設計を最適化し、信頼性の高い製造結果を実現できます。この包括的なガイドでは、ダクタイル鋳鉄EN-GJS-400-15の材料仕様、組成要件、および実用的な用途について詳しく解説し、自動車部品、機械部品、および一般的なエンジニアリング用途において、経済的な選択肢となる理由を明らかにします。
業界の専門家がEN-GJS-400-15規格の材料を高く評価する理由はいくつかあります。
- 最小引張強度400MPaにより、中程度から高応力用途において信頼性の高い耐荷重能力を発揮します。
- 最低15%の伸び率により延性が得られ、過酷な使用条件下での脆性破壊を防ぎます。
- 優れた被削性により製造コストが削減され、同時に厳しい公差での仕上げ加工が可能になります。
- ねずみ鋳鉄に比べて優れた耐衝撃性を持ち、動的な負荷環境下で部品を保護します。
- コスト効率の高い鋳造プロセスは、ニアネットシェイプ製造能力により材料の無駄を最小限に抑えます。
- 優れた耐摩耗性により、摩擦や接触用途における部品の耐用年数が延長されます。
- 自動車、建設機械、産業機械など、多様な業界で実証済みの信頼性
EN-GJS-400-15の組成、材料特性、および同等グレードを理解しているエンジニアは、適切な仕様を選択し、製造コストを抑えながら最適な性能を実現できます。
主要なポイント(要点)
- EN-GJS-400-15は、最低400MPaの引張強度と15%の伸び率を備え、高負荷用途に適しています。
- EN-GJS-400-15の化学組成は、球状黒鉛形成のための制御された炭素、ケイ素、および球状化元素を含む。
- 国際規格EN-GJS-400-15の同等グレードには、QT400-15(中国)、FCD400(日本)、ASTM A536 60-40-18(米国)などがあります。
- EN-GJS-400-15の機械的特性には、250 MPa以上の最小降伏強度と130~180 HBの硬度範囲が含まれます。
- 球状黒鉛構造は、優れた延性、耐衝撃性、および加工性の利点をもたらします。
- 用途としては、クランクシャフト、コネクティングロッド、ディファレンシャルハウジング、ポンプ本体、バルブ部品、構造ブラケットなどが挙げられる。
- ISO認証を取得したプロのダクタイル鋳鉄鋳造工場は、EN-GJS-400-15規格に準拠した材料特性の一貫性を保証します。
- EN-GJS-400-15材料仕様は、製造および試験に関するEN 1563規格の要件に準拠しています。
EN-GJS-400-15材料とは何ですか?
材料分類
EN-GJS-400-15は、ダクタイル鋳鉄材料に関するEN 1563で確立された欧州規格指定システムに準拠しています。命名法は、材料特性を定義する特定の技術指標に分解されます。「EN」は欧州規格標準化を意味し、製造地域全体でEN-GJS-400-15材料仕様の一貫性を保証します。「GJS」は、球状(結節状)黒鉛構造のダクタイル鋳鉄であることを示し、「GJL」指定を使用するねずみ鋳鉄と区別します。「400」は、標準試験片で測定された最小引張強度400メガパスカルを示し、「15」は最小伸び率を表します。
この標準化された命名システムにより、エンジニアや調達担当者は、詳細な仕様書を参照することなく、EN-GJS-400-15の材料特性を迅速に特定できます。この命名規則により、国際的に材料を調達する際の混乱が解消されます。製造業者は、地理的な場所や供給業者に関係なく、同じダクタイル鋳鉄EN-GJS-400-15の組成と性能特性を参照します。
この材料は、欧州規格においてEN-GJS-400-15という数値表記と材料番号5.3106も付与されています。これらの代替表記は、材料証明書や技術文書に記載されています。複数の表記形式を理解することで、調達および品質管理プロセスにおける材料検証が容易になります。
注: EN-GJS-400-15は、球状黒鉛構造を持つ点で、フレーク状の黒鉛を含むねずみ鋳鉄(EN-GJLシリーズ)とは異なります。この微細構造の違いは、EN-GJS-400-15の機械的特性と用途適合性に根本的な影響を与え、優れた延性と耐衝撃性を実現します。
微細構造特性
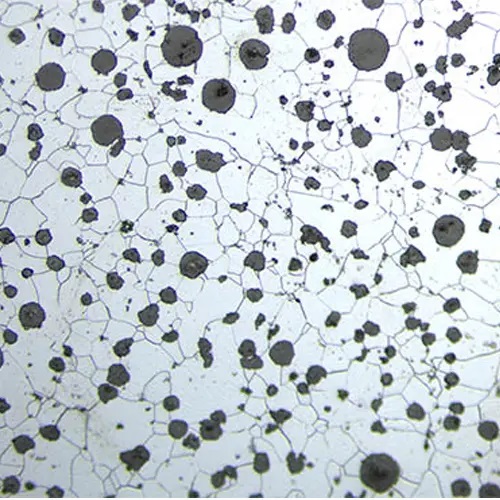
EN-GJS-400-15 ダクタイル鋳鉄の際立った性能特性は、凝固過程における緻密に形成された微細構造に由来します。EN-GJS-400-15 の適切な化学組成を有する溶融鉄に、球状化元素(一般的にはマグネシウムまたはセリウム)を添加することで、金属マトリックス全体に球状の黒鉛が析出します。これらの黒鉛の球状粒子は均一に分布し、ねずみ鋳鉄に見られるような鋭利な薄片ではなく、丸みを帯びた介在物を形成します。
EN-GJS-400-15材では、黒鉛球状粒子を囲む金属マトリックスは主にフェライトで構成されています。フェライトは優れた延性と靭性を持ちながら、良好な強度も維持します。球状黒鉛を含むこの主にフェライト構造により、EN-GJS-400-15は強度と延性の両方が求められる用途に適した特性バランスを実現しています。
| 微細構造コンポーネント | 典型的なコンテンツ | 不動産への貢献 |
|---|---|---|
| 球状黒鉛 | 10~15%(体積比) | 延性、被削性、応力分布 |
| フェライト | > 80% | 高い延性、靭性、耐衝撃性 |
| パーライト | このグレードでは、強度への貢献は限定的である。 | |
| 炭化物 | 最小限/なし | 最適な特性を得るためには避けるべきである |
ねずみ鋳鉄の薄片とは異なり、黒鉛の球状粒子は鋭利な応力集中点として作用しません。その丸みを帯びた形状により、荷重がかかった際に金属マトリックスが球状粒子の周囲で変形することが可能となり、材料の優れた延性と耐衝撃性を実現しています。この特性により、EN-GJS-400-15は鋳造の利点を維持しながら、鋳鋼に近い機械的特性を発揮します。
主にフェライトからなるマトリックスは、EN 1563規格で要求される高い伸び率を実現します。フェライトの面心立方結晶構造は、破断前に大きな塑性変形を可能にし、このグレードの特徴である15%以上の最小伸び率を提供します。この特性の組み合わせにより、ダクタイル鋳鉄EN-GJS-400-15は、エネルギー吸収性と脆性破壊に対する耐性が求められる用途に特に適しています。
主なパフォーマンス特性
EN-GJS-400-15は、鋳造性、被削性、機械的性能の組み合わせが最適な価値を提供する用途において優れた性能を発揮します。この材料は、中程度の滑り接触用途において良好な耐摩耗性を示しますが、パーライト組織がより多い高強度球状黒鉛鋳鉄の性能には及びません。
耐衝撃性は、ダクタイル鋳鉄がねずみ鋳鉄に比べて際立った利点です。EN-GJS-400-15の機械的特性には、ねずみ鋳鉄を大幅に上回る衝撃エネルギー吸収能力が含まれており、室温でのシャルピーVノッチ試験では、通常10~15ジュールです。球状黒鉛の形態とフェライトマトリックスにより、即時の脆性破壊ではなく、塑性変形によるエネルギー吸収が可能になります。
ダクタイル鋳鉄EN-GJS-400-15の被削性は鋼鉄を凌駕する一方、ねずみ鋳鉄よりはやや劣る。球状黒鉛粒は切削加工時に切りくずを分散させるが、層状黒鉛片ほど効果的ではない。超硬工具と最適化された切削条件を用いることで、製造工程において高い生産性を実現できる。中程度の硬度範囲(130~180 HB)は、厳しい公差での仕上げ加工を容易にする。
延性により、微細な形状の冷間成形、矯正作業、および亀裂を生じない限定的な曲げ加工など、様々な製造工程が可能になります。この加工の柔軟性こそが、塑性変形に耐えられないねずみ鋳鉄とEN-GJS-400-15材を区別する特徴です。ただし、鍛造鋼材と比較すると、大規模な成形加工は依然として実用的ではありません。
ヒント:鋳造の複雑さと耐衝撃性または延性の両方が求められる部品を設計する場合、鋳造プロセスを通じて製造コストを抑えつつ脆性破壊モードを防ぐために、ねずみ鋳鉄よりもEN-GJS-400-15を優先してください。
EN-GJS-400-15 化学組成
EN-GJS-400-15の化学組成を理解することは、鋳造時および使用時の材料挙動に関する重要な知見をもたらします。EN-GJS-400-15の組成は、黒鉛球状体の形成、マトリックス構造、およびEN-GJS-400-15の機械的特性を制御するために、慎重にバランスが取られた元素で構成されています。ダクタイル鋳鉄EN-GJS-400-15の化学組成に含まれる各元素は、望ましい鋳造特性と性能を実現するためにそれぞれ特定の役割を果たします。
主な合金元素
炭素(C):3.40%~3.80%
炭素含有量は、EN-GJS-400-15材料全体における黒鉛の量と球状黒鉛の形成可能性を直接的に決定します。高炭素濃度により優れた鋳造流動性が得られ、複雑な形状でも注湯時に完全に充填できます。凝固時には、適切な球状化処理と冷却条件が満たされると、炭素は球状黒鉛の塊として析出します。
EN-GJS-400-15の化学組成は、球状黒鉛鋳鉄に典型的な過共晶範囲の炭素含有量を規定しています。この範囲は、鋳造流動性、黒鉛球状化物数、および最終的な機械的特性のバランスが取れています。炭素が過剰になると、強度が低下した非常に軟らかい材料になります。炭素が不足すると、炭化物が形成され、延性が低下し、脆くなるため、球状黒鉛鋳鉄の基本的な利点が損なわれます。
鋳造工場では、溶解工程中の炭素含有量を分光分析によって監視しています。各製造ロットの球状化処理を行う前に、炭素レベルを確認する必要があります。最適なEN-GJS-400-15材料特性および鋳造特性を得るには、炭素当量(CE = %C + %Si/3 + %P/3)が通常4.3~4.6の範囲である必要があります。
シリコン(Si):2.20%~2.80%
シリコンは主要な黒鉛化元素として働き、炭化物析出よりも黒鉛形成を促進します。EN-GJS-400-15組成におけるシリコンの含有量範囲は、マトリックス構造を制御しながら適切な黒鉛化を保証します。シリコンはマトリックス中のフェライト形成を促進し、このグレードの高い伸び特性に必要なフェライト質の構造形成に貢献します。
EN-GJS-400-15の化学組成範囲内でシリコン含有量が増加すると、フェライトの割合が増加し、パーライトの含有量が減少します。この効果により、EN-GJS-400-15の機械的特性に特徴的な、延性と靭性に優れたマトリックスが形成されます。また、シリコンは鋳造流動性を向上させ、収縮傾向を低減するため、鋳造品の健全性を高め、欠陥リスクを低減します。
シリコンの測定には、製造工程における正確な分光分析が不可欠です。炭素とシリコンの複合的な影響によって、黒鉛の形成傾向とマトリックスの微細構造が決まります。現代の鋳造工場では、部品の断面厚さ、冷却速度、およびEN-GJS-400-15規格で求められる材料特性に基づいてシリコン含有量を最適化し、安定した結果を確保しています。
マグネシウム(Mg):0.03%~0.06%(残留量)
マグネシウムは、球状黒鉛鋳鉄とねずみ鋳鉄を区別する重要な球状化元素です。処理工程でマグネシウムを添加すると、黒鉛は薄片状ではなく球状の形で析出します。最終組成EN-GJS-400-15に残留するマグネシウムは、球状化処理が成功したことを示しています。
マグネシウム処理では、通常、溶融鉄に0.4~0.8%のマグネシウムが添加されますが、その大部分は硫黄や酸素との反応によって消費されます。残りの残留マグネシウム(0.03~0.06%)は、球状黒鉛の形成に十分です。残留マグネシウムが不足すると、劣化黒鉛や薄片状黒鉛が生成され、EN-GJS-400-15の機械的特性が損なわれます。マグネシウムが過剰になると、炭化物や表面欠陥が生じます。
残留マグネシウムの許容範囲が狭いため、精密な工程管理が不可欠です。現代のダクタイル鋳鉄鋳造工場では、取鍋処理、タンディッシュ処理、鋳型内処理など、高度な処理方法が採用されています。これらの処理方法により、マグネシウムの添加量が制御され、製造工程全体を通して均一な球状化が実現されます。
マンガン(Mn):0.10%~0.40%
球状黒鉛鋳鉄EN-GJS-400-15に含まれるマンガンは、硫黄の中和やマトリックスのわずかな強化など、複数の機能を果たします。しかし、EN-GJS-400-15の材料規格では、高い伸び率に不可欠なフェライト質マトリックスを維持するために、マンガン含有量が制限されています。マンガンが過剰になるとパーライトの形成が促進され、延性が規格要件を下回ります。
EN-GJS-400-15の化学組成におけるマンガン含有量の比較的低い範囲は、このグレードを高強度パーライト系球状黒鉛鋳鉄と区別する特徴である。鋳造工場では、装入材料の選定を通じてマンガンの投入量を厳密に管理している。低マンガン銑鉄と厳選された鉄スクラップを用いることで、マンガン含有量を目標範囲内に維持している。
マンガンは硫化マンガン介在物を形成することで硫黄を中和する働きもします。しかし、適切な球状化処理によって硫黄の大部分が除去されるため、この目的に必要なマンガンの量は減少します。マンガンの仕様は主に、EN-GJS-400-15で規定される機械的特性を満たすのに十分なフェライト形成を確保することを目的としています。
不純物元素制御
硫黄(S):最大0.015%
ダクタイル鋳鉄の製造において、硫黄の制御は極めて重要です。硫黄は硫化物形成によってマグネシウムを消費し、球状化を強く阻害します。EN-GJS-400-15の組成は、非常に低い硫黄含有量で済むため、マグネシウムを経済的に添加しながら効果的な球状化処理を行うことができます。
原材料の選定においては、硫黄含有量が特に重視される。低硫黄銑鉄や厳選された鉄スクラップを用いることで、硫黄の投入量を最小限に抑えている。現代の鋳造工場では、球状化処理の前に脱硫処理を行う場合があり、通常は硫黄含有量を0.005~0.010%に抑えている。これらの処理では、硫黄を炭化カルシウム、マグネシウム、またはナトリウムをベースとした脱硫剤と反応させる。
硫黄除去が不十分だと、球状化処理中のマグネシウム消費量が増加します。マグネシウムの過剰使用はコスト増と炭化物形成リスクの増大につながります。適切な硫黄管理を行うことで、マグネシウムを経済的に使用しながら、EN-GJS-400-15規格の球状黒鉛鋳鉄の材料特性を安定的に維持できます。
リン(P):最大0.08%
リンは、球状黒鉛鋳鉄において、結晶粒界に濃縮される鉄-リン化鉄共晶を形成することで脆性を引き起こします。EN-GJS-400-15の化学組成におけるリンの制限値は、延性や耐衝撃性を低下させ、材料の基本的な利点を損なう過剰なステダイトの形成を防ぎます。
EN-GJS-400-15材料規格は、ねずみ鋳鉄と比較してリン含有量の許容範囲を適度に抑えている。球状黒鉛構造は、片状黒鉛に比べてリンの影響に対する許容度が高いが、延性要件を満たすためには依然として管理が必要である。衝撃荷重を受ける部品や、最大伸びが求められる部品は、リン含有量を最小限に抑えるべきである。
溶融鉄から経済的にリンを除去することは依然として困難であるため、原材料の選定によってリンの投入量を制御します。銑鉄は一般的に鉄スクラップよりもリン含有量が高いです。鋳造工場では、EN-GJS-400-15の組成仕様の範囲内で目標とするリン濃度を達成しつつ、経済的な溶解コストを維持するために、原料を配合しています。
EN-GJS-400-15 成分比較
ダクタイル鋳鉄EN-GJS-400-15の化学組成を隣接するグレードと比較することで、ダクタイル鋳鉄ファミリー内におけるこの材料の位置づけが明確になる。
| 素子 | JP-GJS-400-15 | JP-GJS-450-10 | JP-GJS-500-7 |
|---|---|---|---|
| 炭素 (%) | 3.40-3.80 | 3.30-3.80 | 3.20-3.80 |
| ケイ素 (%) | 2.20-2.80 | 2.20-3.00 | 2.20-3.00 |
| マンガン(%) | 0.10-0.40 | 0.20-0.80 | 0.20-0.80 |
| マグネシウム (%) | 0.03-0.06 | 0.03-0.06 | 0.03-0.06 |
| リン (%) | マックス0.08 | マックス0.08 | マックス0.08 |
| 硫黄(%) | マックス0.015 | マックス0.015 | マックス0.015 |
高強度グレードでは、マンガン含有量を増やすことでパーライト形成を促進し、伸びを犠牲にして強度を高めています。EN-GJS-400-15は、マンガン含有量を制限することでフェライト形成を重視し、最大強度よりも延性を優先しています。このバランスにより、EN-GJS-400-15は耐衝撃性とエネルギー吸収性が求められる用途に適しています。
注: EN 1563規格では、EN-GJS-400-15の化学組成が製造ガイドラインとして規定されています。最終的な受入は、規定範囲内の正確な組成値に関わらず、機械的特性の要件を満たしているかどうかにかかっています。鋳造工場は、特定の部品形状と冷却速度に合わせて組成を最適化します。
EN-GJS-400-15 機械的特性
EN-GJS-400-15の機械的特性によって定義される性能特性は、特定のエンジニアリング用途における材料の適合性を決定します。EN-GJS-400-15の材料特性を包括的に理解することで、部品設計時に正確な応力解析と適切な安全率を確保できます。EN-GJS-400-15の材料仕様は、多様な用途において信頼性の高い性能を保証する最小値を定めています。
引張特性
引張強度(Rm):400~600MPa(最低400MPa)
引張強度は、EN-GJS-400-15材料規格における主要な合格基準です。個別に鋳造した試験片を試験する場合、最低値400MPaを達成する必要があります。一般的な生産材料は、多くの場合この最低値を超え、主にフェライト組織を生成する適切に管理された鋳造プロセスでは、420~480MPaが一般的です。
球状黒鉛鋳鉄の引張強度は、主に母材の微細構造と黒鉛球状体の特性に依存します。フェライト母材は、優れた延性を持ちながら適度な強度を提供します。黒鉛球状体の分布が細かく、球状体の数が多いほど、応力集中が低減され、引張特性が向上します。EN-GJS-400-15の化学組成と凝固時の冷却速度によって、これらの微細構造特性が制御されます。
試験手順はEN 1563またはISO 1083規格に準拠します。試験片は、試験条件の一貫性を確保するため、別々に鋳造された試験棒から機械加工されます。試験棒の直径と冷却速度は、一般的な鋳造断面に近似しており、設計参考のための代表的なEN-GJS-400-15の機械的特性を提供します。
降伏強度(Rp0.2):250~370MPa(最低250MPa)
降伏強度は、永久塑性変形が始まる応力レベルを示します。EN-GJS-400-15材料規格では、最低250MPaの降伏強度(0.2%オフセット法)が要求されています。この特性は、エンジニアが安全な使用応力レベルを決定し、適切な安全率を設計するのに役立ちます。
EN-GJS-400-15組成のフェライトマトリックスは、パーライト系球状黒鉛鋳鉄に比べて降伏強度が比較的低いという特徴を持つ。しかしながら、降伏強度と引張強度の大きな差は、加工硬化能力の高さと優れたエネルギー吸収能力を示している。この特性は耐衝撃性を高め、突然の脆性破壊を防ぐ。
降伏強度のばらつきは、母材のフェライト/パーライト比と結晶粒径に依存します。結晶粒が細かく、フェライト含有量が多いほど、降伏強度は仕様値の最小値に近い値になります。特別な製造管理によってより高い値が保証されない限り、保守的な設計のためには、エンジニアリング計算では仕様値の最小値(250 MPa)を使用する必要があります。
伸び率(A):最低15%
伸びは、EN-GJS-400-15の機械的特性を、ねずみ鋳鉄や高強度ダクタイル鋳鉄と比較して際立たせる重要な特徴です。最低15%の伸び要件は、動的荷重、衝撃耐性、および安全な破壊挙動に必要な十分な延性を保証します。この特性により、突然の脆性破壊を防ぎ、部品が破壊する前に目に見える変形が可能になります。
EN-GJS-400-15の化学組成制御によって得られるフェライトを主体とするマトリックスは、必要な伸び率を実現します。フェライトの結晶構造は、転位の移動による広範な塑性変形を可能にします。球状黒鉛粒子は、亀裂を発生させることなく粒子周囲のマトリックスを変形させますが、これは応力集中点を生じさせる片状黒鉛とは異なります。
伸び率は通常、断面の厚さ、冷却速度、微細構造によって15%から25%の範囲になります。厚い断面をゆっくり冷却すると、フェライト粒構造が粗くなり、伸び率が高くなる傾向があります。伸び率が10%を超える場合は、脆性挙動に対する安全マージンを確保するため、EN-GJS-400-15規格が指定されます。
| プロパティ | EN-GJS-400-15 値 | 試験方法 |
|---|---|---|
| 引張強さ(Rm) | ≥400 MPa(標準値420~480 MPa) | EN 1563、ISO 1083 |
| 降伏強さ(Rp0.2) | ≥250 MPa(標準値250~320 MPa) | EN 1563、ISO 1083 |
| 伸び(A) | 15%以上(通常15~25%) | EN 1563、ISO 1083 |
| ブリネル硬度 (HB) | 130-180HB | EN 1563 |
硬度特性
ブリネル硬度:130~180 HB
硬度測定は、EN-GJS-400-15規格の材料特性を迅速かつ非破壊的に検証する手段です。ブリネル硬度の範囲は、主にフェライトマトリックスの微細構造と相関関係があります。硬度値が低いほどフェライト含有量が高く、延性が最大になります。硬度値が高いほどパーライト含有量が増加し、微細構造が微細化されるため、強度が増す一方で伸びは減少します。
鋳造工場では、生産品質管理のために硬度試験を実施しています。生産された鋳造品や試験片の硬度を測定することで、材料が微細構造およびダクタイル鋳鉄EN-GJS-400-15の機械的特性に関する期待値を満たしていることを確認できます。硬度試験は引張試験よりも時間と試験片の準備が少なくて済むため、経済的な検証が可能です。
中程度の硬度範囲は、軽度の滑り接触用途において許容可能な耐摩耗性を提供しつつ、優れた被削性を維持します。中程度の摩擦環境で使用される部品は、仕様範囲の上限に近い硬度値を用いることでメリットが得られます。ただし、最大の耐衝撃性を必要とする用途では、フェライト含有量が高いことを示す低めの硬度値を目標とする必要があります。
ビッカース硬度:140~210 HV(相当値)
ビッカース硬度測定値は、ブリネル硬度範囲にほぼ相当します。ビッカース硬度試験は、ブリネル硬度試験では部品を損傷してしまうような、仕上げ面や小型部品の試験に適した、より小さな圧痕荷重を使用します。硬度の等価性により、試験方法間の比較や、生産部品の検証が可能になります。
物理的特性
密度: 7.05-7.15 g/cm³
ダクタイル鋳鉄EN-GJS-400-15の密度は、仕様範囲内での組成変動に関わらず、比較的一定に保たれます。この安定した密度により、部品設計時の重量計算が簡素化されます。密度は炭素鋼(7.85 g/cm³)に近づきながらもわずかに軽量であるため、同体積でわずかな軽量化を実現できます。
重量予測には、標準密度値(通常7.1 g/cm³)に部品の体積を乗じた値を使用します。正確な密度を用いることで、輸送、取り扱い、および動的荷重解析のための部品質量を正確に計算できます。グラファイト含有量により、密度の高い鉄が軽い炭素に置き換えられるため、鋼鉄に比べて密度がわずかに低下しますが、アルミニウムなどの代替材料と比較するとその影響は小さいままです。
弾性係数: 169-175 GPa
EN-GJS-400-15材料の弾性率は、ねずみ鋳鉄よりも鋼の値に近い。169~175 GPa程度の典型的な値は、引張荷重下での材料の剛性を表している。球状黒鉛の形態は、金属マトリックスの連続性を阻害する薄片状黒鉛と比較して、連続的な金属マトリックスを通してより効果的な荷重伝達を実現する。
荷重がかかった際のたわみを計算する際には、鋼(200~210 GPa)に比べてわずかに低い弾性率を考慮する必要があります。ダクタイル鋳鉄製の部品は、同じ荷重がかかる同等の鋼製部品よりもややたわみが大きくなります。しかし、その差はねずみ鋳鉄(78~103 GPa)に比べるとはるかに小さいため、EN-GJS-400-15は高い剛性が求められる用途に適しています。
弾性率の変動は、黒鉛球状粒子の分布とマトリックス構造に依存します。設計計算では通常、潜在的な変動を考慮した保守的な弾性率の値が使用されます。異なる鋳造断面間で弾性率が比較的安定しているため、ダクタイル鋳鉄EN-GJS-400-15は、剛性が重要な用途において、ねずみ鋳鉄よりも予測しやすい材料です。
ポアソン比:0.27~0.29
EN-GJS-400-15材のポアソン比は鋼材の値(0.27~0.30)と非常に近い。この特性は多軸荷重条件下での応力計算に影響を与え、引張荷重時の横ひずみにも影響を及ぼす。鋼材との類似性により、ほとんどの用途において特別な修正を加えることなく標準的な計算方法を用いることができる。
熱特性
熱伝導率: 31-33 W/(m·K)
EN-GJS-400-15材は、ねずみ鋳鉄(46~50 W/(m·K))よりも熱伝導率は低いものの、鋳鋼と同程度の熱伝導率を示します。連続した金属マトリックスが主要な熱伝導経路となり、球状の黒鉛粒子が断熱材として熱の流れを遮断します。この適度な熱伝導率は、極端な熱負荷を必要としない用途に適しています。
大きな放熱が必要な部品には、ダクタイル鋳鉄よりもねずみ鋳鉄が適している場合があります。しかし、多くの用途において、ダクタイル鋳鉄(EN-GJS-400-15)の耐衝撃性や延性などの機械的特性は、熱伝導率の低さという欠点を上回ることが多いです。熱性能が重要な場合は、熱伝達計算において中程度の熱伝導率を考慮する必要があります。
熱膨張係数:10.0~11.5 × 10⁻⁶/K
EN-GJS-400-15の機械的特性における熱膨張係数は、炭素鋼の値とほぼ一致しています。この適合性により、ダクタイル鋳鉄部品と鋼部品を組み立てる際の熱応力を最小限に抑えることができます。膨張率が類似しているため、温度変化による緩みや固着を防ぎ、複数の材料を組み合わせたアセンブリの設計を簡素化できます。
球状黒鉛粒は、マトリックスの膨張を部分的に抑制することで、ある程度の寸法安定性をもたらします。ダクタイル鋳鉄は、熱サイクル下でも良好な寸法安定性を示しますが、この点ではねずみ鋳鉄の性能には及びません。精密用途においては、温度変化に伴う熱膨張の影響を考慮する必要があります。
比熱容量:460~500 J/(kg・K)
比熱容量は、材料の温度を変化させるのに必要なエネルギー量を示します。EN-GJS-400-15材料は、他の金属と比較して適度に熱を吸収します。この特性は、熱処理中または使用時の熱サイクル挙動や冷却速度の計算に影響を与えます。熱容量は、使用中の温度変化に対する部品の応答に影響します。
衝撃特性
シャルピーVノッチ衝撃エネルギー:10~20ジュール(室温、標準値)
EN 1563規格では、EN-GJS-400-15の室温での衝撃試験は義務付けられていませんが、耐衝撃性は重要な性能特性です。室温でのシャルピーVノッチ試験における典型的な衝撃エネルギー値は10~20ジュールで、ねずみ鋳鉄(通常3ジュール未満)を大幅に上回ります。
フェライトマトリックスと球状黒鉛の形態により、塑性変形によるエネルギー吸収が可能になります。衝撃荷重や動的力を受ける部品は、この特性の恩恵を受けます。耐衝撃性により、同様の荷重条件下でねずみ鋳鉄に発生する可能性のある脆性破壊を防ぐことができます。
低温衝撃耐性は、温度が0℃を下回ると低下し、典型的なフェライト系材料の挙動を示します。氷点下の温度での衝撃耐性が求められる用途では、衝撃特性が検証済みのEN-GJS-400-15-LT(低温用)またはEN-GJS-400-15-RT(室温試験済み)のいずれかの規格を指定する必要があります。
摩擦特性
耐摩耗性
EN-GJS-400-15材のフェライトマトリックスは、摺動接触用途において中程度の耐摩耗性を示します。この材料は軽度から中程度の摩擦環境では十分な性能を発揮しますが、より強度の高いパーライト系球状黒鉛鋳鉄やねずみ鋳鉄は、過酷な条件下ではより優れた耐摩耗性を示します。球状黒鉛粒は、片状黒鉛ほど顕著ではありませんが、ある程度の自己潤滑効果をもたらします。
研磨粒子を含む用途では、中程度のデューティサイクルにおいて許容可能な耐摩耗性を示します。EN-GJS-400-15の機械的特性は、耐摩耗性と延性、耐衝撃性のバランスが取れています。表面硬化処理を施さなくても、多くの産業用途において耐用年数は要求を満たすことが一般的です。ただし、過酷な摩耗が発生する用途では、表面硬化処理または代替材料の選択が正当化される場合があります。
被削性
ダクタイル鋳鉄EN-GJS-400-15は、超硬切削工具と最適化された切削条件を用いることで、良好な被削性を発揮します。球状黒鉛粒は、鋼鉄よりも切削加工時の切りくずを効果的に分散しますが、ねずみ鋳鉄ほどの性能は発揮しません。適切な工具と切削条件を用いることで、製造工程において十分な生産性を実現できます。
EN-GJS-400-15材の一般的な機械加工パラメータは以下のとおりです。
- 切削速度:旋削加工およびフライス加工の場合、120~180m/分
- 送り速度:作業タイプに応じて0.1~0.3mm/回転
- 切削深さ:荒削りでは1~4mm、仕上げでは0.2~0.8mm
- 工具材料:生産効率を高めるために超硬インサートを推奨
EN-GJS-400-15の適度な硬度は、強度要件と仕上げ加工の容易さのバランスが取れています。適切な工具を使用すれば、穴あけ、ねじ切り、ねじ切り加工を効率的に行うことができます。従来型の設備を用いて、高い精度と良好な表面仕上げで部品を加工することが可能です。
超硬工具は、量産加工において最適な工具寿命を実現します。適切なクーラント供給は、切りくずの排出を促進し、工具寿命を延ばします。総合的な被削性により、満足のいく製造コストを実現しながら、延性および耐衝撃性においてねずみ鋳鉄を凌駕する機械的性能を発揮します。
ヒント:ダクタイル鋳鉄のグレードを選択する際は、EN-GJS-400-15の機械的特性は、最大強度よりも延性と耐衝撃性を優先していることを考慮してください。エネルギー吸収、動的負荷耐性、または脆性破壊に対する安全性が求められる用途では、強度は高いものの延性が低い代替品と比較して、このグレードが適しています。
EN-GJS-400-15 材料仕様規格
ダクタイル鋳鉄の製造および試験は、複数の国際規格によって規定されており、製造地域全体で一貫性が確保されています。適用可能なEN-GJS-400-15材料仕様規格を理解することで、国際的な調達と品質検証が容易になります。これらの規格は、化学組成、機械的特性、試験方法、および認証に関する要件を定めています。
欧州規格
EN 1563:2018 (現在の規格)
欧州規格EN 1563「鋳造-球状黒鉛鋳鉄」は、ダクタイル鋳鉄の製造および試験に関する包括的な仕様を規定しています。この規格は、以前の各国規格(ドイツ規格DIN 1693、英国規格BS 2789、フランス規格NF A32-201など)に取って代わるものです。EN-GJS-400-15材料仕様は、EN 1563:2018で定められた要件に準拠しています。
EN 1563は以下を対象としています。
- 材料指定システムと等級分類
- EN-GJS-400-15 化学組成ガイダンス範囲
- 試験方法を含む機械的特性要件
- 試験棒の鋳造手順と寸法
- 結節構造評価方法
- 検査および認証要件
- 受入基準および紛争解決手続き
この規格では、別々に鋳造された試験片から測定した、各種ダクタイル鋳鉄の最小引張強度、降伏強度、および伸びの値を規定しています。EN-GJS-400-15の材料特性は、適切な試験片で測定した最小引張強度400 MPa、降伏強度250 MPa、および伸び15%を満たす必要があります。硬度範囲は、微細構造の追加的な検証を提供します。
EN-GJS-400-15 数値指定
欧州の数値指定システムでは、EN-GJS-400-15規格の材料に材料番号5.3106が割り当てられています。この数値形式は、一部の材料証明書や技術文書に記載されています。この指定システムは、代替的な識別方法を提供することで、材料データベースや調達システムにおける相互参照を可能にします。
国際基準
ISO 1083:2004 – 球状黒鉛鋳鉄の分類
国際標準化機構(ISO)は、ダクタイル鋳鉄の分類と特性を規定するISO 1083を発行しています。この国際規格は、EN 1563を含む地域規格と調和しています。同等の材料を示すISO規格では、「ISO 400-15」または単に「400-15」と表記され、最小引張強度と伸び率を表しています。
ISO 1083は以下を規定する。
- EN 1563に準拠した材料特性要件
- 試験方法および検体調製手順
- 国際的に使用するための指定システム規則
- 結節の評価基準と許容限界
- 貿易を促進する国際規格の同等性
国際市場向けに製品を製造する工場では、通常、EN 1563規格とISO 1083規格の両方を参照します。これらの規格は、文書形式に若干の違いはあるものの、ほぼ一致しています。EN 1563規格に基づいて製造された製品は、一般的にISO 1083規格の要件を満たしており、複数の市場で受け入れられています。
旧国家規格
DIN 1693(ドイツ) – GGG40
欧州規格の調和以前は、ドイツの鋳造所はDIN 1693規格に基づき、GGG40という名称でこの材料を製造していました。「GGG」は「Gusseisen mit Kugelgraphit」(球状黒鉛鋳鉄)の略で、「40」は最小引張強度(kgf/mm²、約400MPa)を示しています。多くの歴史的なドイツの設計図には、GGG40が指定されています。
EN-GJS-400-15材料規格は、同等の特性と用途を持つDIN 1693 GGG40に取って代わりました。旧規格の文書には、旧規格の表記が残っている場合があります。ドイツの鋳造工場が発行する材料証明書には、国際的な認知度を高め、既存の部品仕様の継続性を確保するために、両方の規格が記載されていることがよくあります。
BS 2789(英国)- グレード400/12
英国規格BS 2789では、欧州規格が採用される以前は、同様の材料をグレード400/12に分類していました。この規格は、引張強度400MPa、伸び12%以上を示しており、現在のEN-GJS-400-15規格よりも延性がやや低い値でした。現在、英国の鋳造工場では主にEN 1563規格を参照していますが、古い規格ではBS 2789規格を参照している場合があり、その場合は特性要件を慎重に確認する必要があります。
NF A32-201(フランス) – FGS400-15
フランス規格NF A32-201では、この材料をFGS400-15と指定しており、「FGS」は「Fonte à Graphite Sphéroïdal」(球状黒鉛鋳鉄)の略で、数字は引張強度と伸び率を示しています。フランス規格は欧州規格とほぼ一致しており、EN 1563への規格統一への移行を容易にしました。
仕様要件
機械的特性試験
EN-GJS-400-15材料規格では、機械的特性を確認するために、別々に鋳造された試験片の引張試験が要求されています。標準的な試験片の直径は、部品の断面厚さに応じて通常25mmまたは30mmですが、薄肉部品にはより小径の試験片(12~20mm)が指定されています。試験片は、標準手順に従って試験を行う前に、指定されたゲージ寸法に加工されます。
試験頻度は、生産量と顧客の要求によって異なります。
- 完全なトレーサビリティが求められる重要な用途向けの加熱前試験
- 確立された生産工程におけるプロセス能力を示すための定期的なサンプリング
- 新部品認定のための初回製品検査
- 安全性が極めて重要な用途向けの特別な試験プログラム
- 統計的プロセス管理による継続的なモニタリング
硬度試験は、破壊試験を必要とせずに補足的な検証を提供する。製造された鋳造品または試験片のブリネル硬度測定により、引張特性と相関する期待される微細構造が確認される。
金属組織検査
微細構造評価により、グラファイトの形態およびマトリックス構造がEN-GJS-400-15材料仕様要件を満たしていることが確認されました。顕微鏡下で研磨およびエッチング処理したサンプルを検査した結果、以下のことが確認されました。
- 球状黒鉛団塊形態(通常、団塊形成率80%以上が必要)
- 主にフェライトを主成分とするマトリックス構造(このグレードではフェライト含有率が80%以上が一般的)
- 過剰な炭化物、介在物、または多孔性がないこと
- 適切な結節数と分布により、均一な特性が確保される。
金属組織学的検査は、通常、工程認定、新規部品承認、および定期検証の際に実施されます。重要な用途では、ロットごとの微細構造確認が必要となる場合があります。デジタル画像解析システムを用いることで、結節率、単位面積あたりの結節数、およびマトリックス構成成分の割合を客観的に定量化できます。
文書と認定
鋳造工場は、EN-GJS-400-15の材料仕様要件への適合を証明する材料証明書を発行します。代表的な証明書には以下のようなものがあります。
- 主要元素および残留元素の化学組成分析結果
- 機械的特性試験データ(引張強度、降伏強度、伸び)
- 試験片または生産鋳造品からの硬度測定
- 金属組織学的検査結果(結節性、母材構造)
- 熱源識別情報および完全なトレーサビリティ情報
- 適用規格(EN 1563、ISO 1083)への適合性に関する声明
EN 10204 タイプ3.1または3.2の形式に準拠した検査証明書は、包括的な品質文書を提供します。タイプ3.1証明書には、認定された検査担当者による独立した検証が含まれます。タイプ3.2証明書には、独立した検査機関または顧客担当者による検証が含まれます。これらの証明書により、顧客は材料特性および規制遵守状況を確認することができます。
ヒント: EN-GJS-400-15規格の材料を調達する際は、納期遅延や書類上の誤解を避けるため、見積もりの初期段階で必要な認証レベル(EN 10204 3.1、3.2など)と特別な試験要件を明記してください。
EN-GJS-400-15 材料同等グレード
エンジニアは、グローバルな調達や材料代替のために、国際規格全体にわたってEN-GJS-400-15の材料等級を特定する必要に迫られることがよくあります。等価規格を理解することで、仕様書が異なる規格を参照している場合でも材料の互換性を確保できます。EN-GJS-400-15材料等価システムは、国際貿易と国境を越えた技術コミュニケーションを促進します。
中国規格相当値
QT400-15 (GB/T 1348)
中国国家規格GB/T 1348では、同等の球状黒鉛鋳鉄をQT400-15と規定している。「QT」は「球状黒鉛鋳鉄」(中国語でQiu Tie)の略で、「400」は引張強度(MPa)の最小値、「15」は伸び率の最小値を示す。中国の鋳造工場では、自動車部品、機械鋳造品、建設機械用途向けにQT400-15を幅広く生産している。
QT400-15の化学組成および機械的特性は、EN-GJS-400-15材料規格にほぼ準拠しています。
- 引張強度最小:400 MPa
- 降伏強度最小値:250 MPa
- 最小伸び率:15%
- ブリネル硬度:130~180 HB
- 主にフェライト質のマトリックス微細構造
中国の自動車メーカー、機械メーカー、建設機械業界では、QT400-15が一般的に指定されています。広く普及しており、製造プロセスも確立されているため、このEN-GJS-400-15相当の材料は中国の鋳造工場から容易に入手できます。材料証明書にはGB/T 1348規格と国際的な同等規格の両方が記載されており、グローバルなサプライチェーンへの統合を可能にしています。
EN-GJS-400-15とQT400-15を代替材料として使用する場合、化学組成と機械的特性の両方が用途要件を満たしていることを確認する必要があります。これらの材料は、適度な強度と良好な延性および耐衝撃性を必要とするほとんどの一般的な工学用途において、同等の性能を発揮します。
日本規格相当値
FCD400(JIS G 5502)
日本工業規格JIS G 5502では、同等のダクタイル鋳鉄をFCD400と分類しています。「FCD」は「鉄系鋳ダクタイル鋳鉄」または「フェライト鋳ダクタイル鋳鉄」の略で、「400」は引張強度(MPa)の最小値を示します。日本の自動車産業や機械メーカーは、エンジン部品、サスペンション部品、トランスミッションハウジング、構造部品などにFCD400を幅広く利用しています。
FCD400の仕様は以下のとおりです。
- 引張強度最小値:400 MPa (41 kgf/mm²)
- 降伏強度最小値:250 MPa (26 kgf/mm²)
- 最小伸び率:15%
- 硬度範囲:140~190 HB
- 主にフェライト質のマトリックス微細構造
日本規格では、自動車業界の要求に合致した厳格な試験要件と品質管理手順が定められています。試験片の寸法および試験手順はJIS G 5502に準拠しています。ただし、機械的特性の目標値は、ダクタイル鋳鉄EN-GJS-400-15材料と同等の性能特性に合わせられています。
日本の鋳造工場は、自動車産業や精密機械産業を支える厳格な品質管理システムを維持しています。FCD400鋳造品は、安定した特性と優れた表面品質を誇ります。このEN-GJS-400-15相当の材料は、耐衝撃性と延性が求められる過酷な用途において、信頼性の高い性能を発揮します。
アメリカ規格相当品
ASTM A536 グレード 60-40-18
米国材料試験協会(ASTM)は、ASTM A536規格でダクタイル鋳鉄を規定しています。グレード60-40-18は、最小引張強度60,000 psi(414 MPa)、最小降伏強度40,000 psi(276 MPa)、最小伸び率18%を示します。このグレードは、EN-GJS-400-15材料規格に最も近い米国規格です。
ASTM A536 グレード 60-40-18 の特性:
- 引張強度最小値:60 ksi (414 MPa)
- 降伏強度最小値:40 ksi (276 MPa)
- 最小伸び率:18%(ゲージ長2インチ)
- 硬度:通常140~190HB
- 主にフェライト質のマトリックス構造
ASTM規格は、欧州規格に比べて化学組成管理よりも機械的特性の要求を重視しています。鋳造工場は、必要な強度、延性、鋳造品質を達成するために組成を最適化します。このアプローチにより、製造の柔軟性を確保しつつ、性能の一貫性を維持できます。
グレード60-40-18の強度と伸びの要求値がEN-GJS-400-15よりも若干高いのは、試験片の形状とゲージ長が異なるためです。試験方法の違いを適切に調整すれば、両材料は同等の実用性能を発揮します。
ASTM A395 グレード 60-40-18
ASTM A395は、バルブ本体、ポンプハウジング、配管部品など、圧力を保持する用途に特化したフェライト系ダクタイル鋳鉄を規定しています。グレード60-40-18は、ASTM A536グレード60-40-18と同じ機械的特性要件を示しています。この規格には、耐圧性および欠陥許容基準に関する追加要件が含まれています。
加圧流体を扱う部品は、一般的にASTM A395規格を参照します。EN-GJS-400-15相当の材料は、適切な安全率と品質管理のもとで設計すれば、中程度の圧力用途において十分な強度を発揮します。
その他の国際的な同等のもの
イタリア:GS400-15(UNI規格)
イタリア規格UNIでは、同様の命名規則に従い、この材料をGS400-15と定めています。「GS」は球状黒鉛鋳鉄(Ghisa Sferoidale)を意味し、数字は引張強度と伸び率を表します。イタリアの鋳造所は、家庭用機械、自動車、産業用途向けにGS400-15鋳物を供給しています。
フランス:FGS400-15(NF規格)
フランスの規格では、欧州統一規格が採用される以前は、この材料をFGS400-15と指定していました。「FGS」は「Fonte à Graphite Sphéroïdal」(球状黒鉛鋳鉄)の略です。フランスの鋳造所は現在、主にEN 1563規格を参照していますが、過去の図面や技術文書にはFGS400-15の表記が含まれている場合があります。
ロシア:VCh40(GOST 7293)
ロシア規格GOST 7293では、この材料はVCh40に分類されています。「VCh」はダクタイル鋳鉄、「40」は強度等級(kgf/mm²)を示します。ロシアの製造施設では、国内の機械、自動車、インフラ用途向けにVCh40を生産しています。その機械的特性は、EN-GJS-400-15の材料相当仕様に準拠しています。
オーストラリア:AS 1831 グレード 400/15
オーストラリア規格AS 1831では、同等の材料をグレード400/15と規定しています。この規格は、引張強度と伸びの要件を直接的に示しています。オーストラリアの鋳造工場は、鉱山機械、農業機械、および中程度の強度と優れた延性を必要とする産業用途向けに、ダクタイル鋳鉄鋳物を供給しています。
同等グレード比較表
| スタンダード | 指定 | 抗張力 | 降伏強さ | 伸長 | 主要地域 |
|---|---|---|---|---|---|
| ヨーロッパ(EN 1563) | JP-GJS-400-15 | ≥400MPa | ≥250MPa | ≥15%で | その他拠点 |
| ISO 1083 | ISO-400 15 | ≥400MPa | ≥250MPa | ≥15%で | 国際的 |
| 中国(GB/T 1348) | QT400-15 | ≥400MPa | ≥250MPa | ≥15%で | 中国 |
| 日本(JIS G 5502) | FCD400 | ≥400MPa | ≥250MPa | ≥15%で | 日本 |
| 米国(ASTM A536) | 60-40-18 | ≥414 MPa(60 ksi) | ≥276 MPa(40 ksi) | ≥18%で | 北米大陸 |
| ドイツ(旧DIN 1693) | GGG40 | ≥400MPa | ≥250MPa | ≥15%で | ドイツ(旧来の) |
| 英国規格(旧BS 2789) | 400/12 | ≥400MPa | ≥250MPa | ≥12%で | 英国(旧) |
| ロシア(GOST 7293) | VCh40 | ≥400MPa | ≥250MPa | ≥15%で | ロシア/CIS |
| オーストラリア(AS 1831) | 400/15 | ≥400MPa | ≥250MPa | ≥15%で | Australia |
材料代替に関する考慮事項
異なる規格のEN-GJS-400-15相当材料グレード間で代替を行う場合、技術者はいくつかの重要な要素を確認する必要があります。
機械的特性の整合
各規格における最小引張強度、降伏強度、伸びの要件を比較してください。EN-GJS-400-15相当の材料グレードのほとんどは、400 MPaの最小引張強度を規定しており、同様の耐荷重能力を提供します。硬度範囲や衝撃要件など、すべての機械的特性要件が用途のニーズを満たしていることを確認してください。
試験方法は規格によって若干異なる場合があります。ASTM規格では伸びの測定に2インチのゲージ長を使用しますが、欧州規格やISO規格では通常、比例ゲージ長を使用します。これらの試験方法の違いは、報告される伸び値に影響を与えますが、実際の材料の延性は同等です。仕様を比較する際には、試験方法の違いを理解しておく必要があります。
化学組成の変動
規格によってEN-GJS-400-15の組成範囲は異なる場合があります。中国のQT400-15と日本のFCD400では、シリコンとマンガンの含有量範囲が欧州規格とは若干異なります。アメリカのASTM規格は組成制御よりも機械的特性を重視しており、鋳造工場が組成を最適化する際の柔軟性を提供しています。
鋳造工場は、目標とする機械的特性と鋳造特性を達成するために、現地の規格要件の範囲内で組成を調整します。同等のグレード間の組成のばらつきは、機械的特性要件が満たされている場合、用途の性能に影響を与えることはほとんどありません。ただし、特定の組成制限を必要とする特殊な用途では、それらの要件を明示的に指定する必要があります。
セクションサイズの影響
ダクタイル鋳鉄のすべての規格は、鋳造断面の厚さによって機械的特性が変化することを認識しています。厚い断面は冷却速度が遅いため、粗い微細構造が生じ、特性が若干異なります。EN-GJS-400-15 材料仕様は、一般的な中断面鋳物(直径約25~30mm)を代表する試験片に基づいて特性を評価しています。
材料を代替する場合は、断面厚さに関する考慮事項が規格間で一致していることを確認してください。規格によっては、特性の調整が規定されていたり、断面厚さに応じて異なる試験片サイズが指定されている場合があります。部品設計においては、実際の断面厚さがEN-GJS-400-15の機械的特性に及ぼす影響を考慮する必要があります。
熱処理および表面処理の適合性
EN-GJS-400-15相当の材料グレード間で代替する場合、熱処理または表面処理の仕様が適切であることを確認してください。ダクタイル鋳鉄の熱処理に対する反応は、一般的に同等の材料間で一貫しています。塗装、めっき、コーティングなどの表面処理は、ある規格用に開発されたものであっても、通常は同等の材料で問題なく機能します。
類似したフェライトマトリックスの微細構造と球状黒鉛の形態により、熱処理に対する反応は互換性があります。表面処理要件とコーティングの密着性は、同等グレード間で一貫しています。ただし、重要な用途においては、材料供給元を変更する際に処理効果を検証する必要があります。
注:重要な用途において規格を置き換える場合は、試験方法、合否判定基準、断面厚さの影響など、詳細な仕様をエンジニアが確認する必要があります。安全性が重要な部品、法的責任が伴う用途、または新規サプライヤーの認定においては、材料試験または認定プログラムの実施が推奨される場合があります。
ヒント:国際的なプロジェクトでは、品質の一貫性を維持しながらグローバルな調達を容易にするため、主要規格の指定と、EN-GJS-400-15規格に適合する材料等級の両方を指定してください。両方の指定を明確に伝えることで、複数の地域にわたる調達が簡素化され、材料の互換性が確保されます。
EN-GJS-400-15の主な用途
適度な強度、優れた延性、そして卓越した耐衝撃性を兼ね備えたダクタイル鋳鉄EN-GJS-400-15は、多様な産業用途に適しています。典型的な用途を理解することで、エンジニアは特定の部品要件や性能期待値に対して材料の適合性を評価することができます。
自動車部品
エンジンクランクシャフト
自動車エンジンのクランクシャフトには、耐疲労性、耐衝撃性、および製造コストの面で優れていることから、EN-GJS-400-15材が採用されています。この延性鋳鉄材は、エンジンの運転寿命全体にわたって、燃焼力や慣性荷重による繰り返し荷重に耐えることができます。EN-GJS-400-15の機械的特性は十分な強度を提供すると同時に、延性によって過負荷条件下での脆性破壊を防ぎます。
鋳造プロセスは、鍛造プロセスに比べて経済的に、複数のスロー、カウンターウェイト、ベアリングジャーナルを含む複雑なクランクシャフト形状を製造できます。この材料は加工性に優れているため、ベアリング面を厳しい公差で精密に仕上げることができます。小型から中型排気量のエンジンでは、一般的にダクタイル鋳鉄製のクランクシャフトが使用され、EN-GJS-400-15組成は最適な特性バランスを提供します。
誘導焼入れや窒化処理などの表面硬化処理は、必要に応じて軸受表面の耐久性を向上させることができます。基材の延性によりコア部分の靭性が維持され、硬化処理された表面は摩耗に強くなります。製造コストは鍛造鋼と比較して競争力がありながら、ほとんどの乗用車用途において十分な性能を発揮します。
連接棒
EN-GJS-400-15材で製造されたコネクティングロッドは、十分な引張強度と優れた疲労耐性を兼ね備えています。これらのロッドは、エンジン運転中の燃焼圧力と慣性力による高い繰り返し荷重に耐える必要があります。この材料の延性により、過負荷条件下での脆性破壊に対する安全性が確保されます。
鋳造プロセスにより、ベアリングキャップ、オイル通路、取り付け部などを一体成形したニアネットシェイプ製品の製造が可能です。EN-GJS-400-15組成は加工性に優れ、ベアリング穴やピン穴の精密仕上げ加工が容易です。一体設計による重量最適化により、往復運動質量を低減する軽量ロッドが実現します。
乗用車用エンジンおよび小型商用車用エンジンでは、一般的にダクタイル鋳鉄製のコネクティングロッドが指定されています。材料のコスト効率と十分な性能を兼ね備えているため、EN-GJS-400-15は中量から大量生産の標準規格となっています。高性能用途では、より高強度のダクタイル鋳鉄または鍛造鋼が必要となる場合があります。
ディファレンシャルハウジングおよびキャリアアセンブリ
EN-GJS-400-15材から鋳造されたディファレンシャルハウジングは、ギアトレインの構造的サポートを提供すると同時に、ベアリングや締結具を取り付けるための機構を備えています。鋳造プロセスにより、複雑な内部構造と外部取り付けボスを経済的に形成できます。この材料はトルク負荷に対して十分な強度を備え、延性により衝撃負荷による脆性破壊を防ぎます。
EN-GJS-400-15の機械的特性は、ベアリングの予圧要件とギア分離力に対応します。耐衝撃性により、激しい走行時や悪路走行時の衝撃荷重から部品を保護します。優れた被削性により、ベアリング穴の精密仕上げが可能となり、騒音と耐久性に重要なギアアライメントを維持します。
乗用車、小型トラック、商用車には、一般的にダクタイル鋳鉄製のディファレンシャルハウジングが採用されています。この材料は、その実績ある性能と製造コストの低さから、自動車の駆動系用途において標準的な素材となっています。鋳造性と機械的特性を兼ね備えているため、最適な構造設計が可能です。
ステアリングナックルおよびサスペンション部品
ステアリングナックルとサスペンションアームには、耐衝撃性と疲労強度に優れたEN-GJS-400-15材が使用されています。これらの安全上重要な部品は、車両の操縦性を維持するために寸法安定性を保ちながら、路面からの衝撃荷重に耐える必要があります。この材料の延性により、突然の脆性破壊を防ぐための重要な安全マージンが確保されます。
鋳造プロセスでは、ベアリングボス、取り付けブラケット、ファスナー位置など、複数の取り付け機能を単一の部品に統合しています。EN-GJS-400-15組成は、サスペンション荷重に対して十分な強度を提供すると同時に、伸びによって衝撃時のエネルギー吸収を可能にします。鋳造設計による重量最適化により、余分な質量を伴わずに性能目標を達成できます。
現代の乗用車では、性能、安全性、コスト効率の面で優れていることから、ダクタイル鋳鉄製のサスペンション部品がますます多く採用されています。EN-GJS-400-15規格の材料特性は、安全性が極めて重要なシャシー部品に関する自動車業界の厳しい要求を満たしています。
産業機械
ポンプハウジングおよびバルブ本体
水ポンプ、オイルポンプ、ケミカルポンプ、油圧ポンプハウジングには、鋳造の汎用性と耐圧性能に優れたEN-GJS-400-15材が採用されています。鋳造プロセスにより、複雑な内部流路が形成され、油圧効率が最適化されるとともに、取り付け部やシール溝も一体化されます。この材料は、中圧から高圧用途において優れた耐圧性能を発揮します。
水、蒸気、油、および工業プロセス用途向けのバルブ本体は、ダクタイル鋳鉄の耐食性と加工性の利点を活かしています。EN-GJS-400-15規格に準拠した機械的特性により、内部圧力と外部取り付け荷重を支えます。複雑な内部ポートと外部接続部は一体鋳造されており、組み立てコストを削減します。
水道設備、工業プラント、石油・ガス施設、油圧システムなどでは、一般的にダクタイル鋳鉄製のポンプやバルブが採用されています。適切な設計、設置、メンテナンスを行えば、水用途における耐用年数は50年を超えることも珍しくありません。耐腐食性および耐衝撃性は、過酷な使用環境においてねずみ鋳鉄の性能を凌駕します。
ギアボックスおよびトランスミッションハウジング
EN-GJS-400-15材から鋳造された産業用ギアボックスハウジングは、ギアトレインをしっかりと固定すると同時に、ベアリングサポート、シール面、および取り付け部を備えています。構造的な剛性により、ギアのかみ合い精度と耐用年数に不可欠なベアリングのアライメントが維持されます。EN-GJS-400-15の機械的特性は、ギア分離力と外部取り付け荷重を支えます。
鋳造プロセスにより、一体型の取付脚、シャフトボス、点検カバーを、鋼製構造物に比べて経済的に製造できます。ベアリング穴の精密機械加工により、アライメント公差が維持されます。優れた被削性により、シール面の表面仕上げが良好になり、油漏れを防ぎます。
コンベア、ミキサー、ミル、マテリアルハンドリング機器などの産業機械には、一般的にダクタイル鋳鉄製のギアボックスが使用されています。一体鋳造による製造コストの削減により、EN-GJS-400-15は中規模生産において競争力のある製品となっています。耐衝撃性に優れているため、過酷な産業環境における衝撃荷重から部品を保護します。
油圧および空気圧コンポーネント
EN-GJS-400-15材で製造された油圧シリンダー、マニホールドブロック、および空気圧部品は、圧力保持能力と、内部通路や取り付け部における優れた加工性を兼ね備えています。鋳造プロセスにより、複雑な内部回路や接続ポートを経済的に形成できます。この材料は、疲労破壊を起こすことなく圧力サイクルに耐えます。
EN-GJS-400-15組成は、適切な安全率で一般的な産業用油圧(最大250バール)に対して十分な強度を提供します。シリンダーボアとシール溝の表面仕上げにより、適切なシール機能に必要な公差が確保されます。製造コストの削減により、ダクタイル鋳鉄は産業用流体動力用途において競争力のある選択肢となります。
建設・農業機械
掘削機およびローダーの部品
掘削機、ホイールローダー、バックホーなどの建設機械は、さまざまな構造部品や動力伝達部品にEN-GJS-400-15規格の材料を使用しています。ブーム接続ブラケット、油圧シリンダーマウント、車軸ハウジング、トランスミッションケースなどは、この材料の強度、延性、耐衝撃性の組み合わせから恩恵を受けています。
建設機械の過酷な稼働環境では、部品は衝撃荷重、振動、悪天候にさらされます。EN-GJS-400-15規格の機械的特性は、厳しい使用条件下での耐久性を提供します。耐衝撃性により、掘削、積載、または悪路走行時の衝撃荷重による脆性破壊を防ぎます。
鋳造による製造コストの削減により、複数の機能を統合した複雑な形状の部品の製造が可能になります。重量の最適化により、機器の機動性と生産性が維持されます。建設機械用途におけるダクタイル鋳鉄の実績ある信頼性は、この材料が過酷な産業環境に適していることを証明しています。
農業機械部品
トラクター、収穫機、および農業機械のトランスミッションハウジング、油圧部品、および構造ブラケットには、EN-GJS-400-15規格の材料が使用されています。農業機械は、粉塵、湿気、極端な温度、圃場における衝撃荷重など、過酷な環境下で稼働します。
この材料は耐腐食性と耐衝撃性に優れており、農業用途において高い耐久性を発揮します。EN-GJS-400-15の組成により、複雑なトランスミッションハウジング、ディファレンシャルケース、油圧バルブブロックなどを経済的に鋳造することが可能です。農業機械市場において、製造コスト効率は依然として重要な要素です。
季節的な操業パターンと中程度の生産量を考慮すると、鋳造プロセスは加工よりも有利です。鋳造性、被削性、機械的特性を兼ね備えたダクタイル鋳鉄EN-GJS-400-15は、多くの農業機械用途において標準規格となっています。
鉄道と輸送
鉄道ブレーキ部品
鉄道用ブレーキシュー、ブレーキディスク、およびブレーキシステム部品には、耐摩耗性、耐熱性、耐衝撃性を兼ね備えたダクタイル鋳鉄が使用されています。EN-GJS-400-15規格の材料は、繰り返しのブレーキ操作による熱サイクルに耐えるとともに、通常の使用条件下での衝撃による損傷にも強い耐性を備えています。
この材料は適度な熱伝導率を持ち、多くのブレーキ用途において摩擦熱を適切に放散します。耐衝撃性に優れているため、車輪のフラットショックや異物との衝突によるひび割れを防ぎます。鋳造による製造コストの削減により、鉄道車両のメンテナンスに必要な大量生産に対応できます。
カプラーおよび接続部品
EN-GJS-400-15規格の材料で製造された鉄道車両用連結器および接続金具は、連結作業に不可欠な耐衝撃性を備えています。延性により、車両連結時に発生する衝撃荷重による脆性破壊を防ぎます。また、十分な引張強度により、列車運行時の牽引力にも耐えることができます。
鋳造プロセスにより、一体型取り付け部や関節部を含む複雑な連結器形状が実現します。EN-GJS-400-15の機械的特性は、安全性が極めて重要な接続金具に関する鉄道業界の仕様を満たしています。長寿命と実証済みの信頼性により、輸送用途への材料の適合性が証明されています。
風力エネルギーコンポーネント
風力タービンハブ鋳造品
風力タービンのハブは、タービンブレードと駆動系を接続する部品であり、高い信頼性と十分な強度対重量比が求められます。EN-GJS-400-15規格の大型ダクタイル鋳鉄製ハブは、構造的な完全性を確保すると同時に、複雑なブレード取り付け機構やピッチ機構の統合を可能にします。この材料の耐疲労性は、20年以上の耐用年数を保証します。
耐衝撃性により、ブレードのアンバランスや暴風雨による負荷から保護します。鋳造プロセスは、加工による代替品と比較して、大型で複雑な形状を経済的に製造できます。構造設計による重量最適化により、ナセルの質量を許容範囲内に維持します。ダクタイル鋳鉄の実証済みの耐久性は、風力発電用途における厳しい信頼性要件を支えます。
一般産業用アプリケーション
マンホール蓋およびインフラ構成要素
頑丈なマンホール蓋、樹木保護格子、公共施設アクセス用蓋などの都市インフラには、鋳鉄に比べて優れた耐衝撃性を持つEN-GJS-400-15材が使用されています。延性により、交通衝撃や熱衝撃による脆性破壊を防ぎます。また、十分な強度で大型車両の荷重にも耐えられます。
鋳造工程により、滑り止め表面パターン、一体型フレーム、および識別機能が形成されます。EN-GJS-400-15の機械的特性は、標準および重荷重定格の要件を容易に上回ります。現代の規格では、脆性破壊のリスクを最小限に抑える必要がある安全性が極めて重要なインフラ用途において、ダクタイル鋳鉄を指定するケースが増えています。
機械ベースおよび取付プレート
産業機器の取付ベースや機械支持構造は、ダクタイル鋳鉄の剛性、耐振動性、耐衝撃性という特性を活かして製造されます。鋳造プロセスにより、取付部やボルト穴が精密に配置されます。EN-GJS-400-15規格の組成は、機器支持に必要な十分な剛性を提供すると同時に、その延性により衝撃荷重による亀裂を防ぎます。
一体鋳造による製造効率の向上は、加工コストの削減につながります。重量面を考慮すると、大型構造鋳物には鋼鉄よりもダクタイル鋳鉄が適しています。また、材料の寸法安定性により、長期間の使用においても機器のアライメントが維持されます。
注:用途選定にあたっては、温度範囲、腐食環境への曝露、負荷パターン、必要な耐用年数など、具体的な運転条件を考慮する必要があります。経験豊富なダクタイル鋳鉄鋳造工場に相談することで、特定の用途要件に合わせて材料選定、部品設計、製造プロセスを最適化できます。
ヒント:安全性が極めて重要な用途や衝撃荷重がかかる用途の材料を評価する際は、鋳鉄よりもEN-GJS-400-15を優先してください。これにより、十分な延性と耐衝撃性を確保し、壊滅的な脆性破壊モードを防ぎつつ、鋳造プロセスの経済性を維持できます。
EN-GJS-400-15の製造品質に関する考慮事項
EN-GJS-400-15規格部品の製造を成功させるには、高度な冶金管理と包括的な品質保証手順が不可欠です。専門のダクタイル鋳鉄鋳造工場では、生産量に関わらずEN-GJS-400-15規格の材料特性が一貫して維持されるよう、体系的なプロセスを実施しています。
溶解およびプロセス制御
装薬材料の選択
現代のダクタイル鋳鉄鋳造工場では、銑鉄、鉄スクラップ、鋳造残渣などの原材料を厳選し、目標とするEN-GJS-400-15の化学組成を実現しています。低硫黄銑鉄は、ダクタイル鋳鉄の製造に不可欠な炭素とケイ素の含有量を安定的に供給します。鉄スクラップは組成を調整しコストを削減する一方、前回の生産で発生した鋳造残渣は材料の品質を一定に保ちます。
原料分析により、炉への投入前に組成が検証されます。分光分析により、特に注意が必要な硫黄含有量に加え、炭素、ケイ素、マンガン、リンの含有量が特定されます。適切な投入量計算により、球状化処理前に溶融金属の組成が仕様範囲内に収まることが保証されます。
電気誘導溶解
電気誘導炉は、EN-GJS-400-15規格の製造において、温度と組成を精密に制御します。誘導加熱により、燃焼生成物による汚染が排除され、酸化を最小限に抑えながら迅速な溶解が可能になります。炉の容量は、生産要件と部品サイズに応じて、1000kgから20トン以上まで幅広く対応可能です。
溶融温度は通常1480~1550℃に達し、完全な溶解と均質化が確保されます。温度制御は、鋳造流動性、球状化処理の効果、凝固挙動に影響を与える一貫性を維持します。最新の炉には、自動温度監視、電力制御、および溶融組成追跡システムが搭載されています。
構成調整
溶解工程において、鋳造工場は合金元素を制御された方法で添加することにより組成を調整する。グラファイトまたは高炭素材料を用いた炭素添加により、炭素含有量を目標値まで増加させる。フェロシリコンを用いたシリコン添加により、シリコン濃度を調整し、フェライトマトリックスの形成を促進する。マンガンの調整にはフェロマンガン合金を用いるが、EN-GJS-400-15の組成ではフェライトを維持するためにマンガン含有量が制限されている。
溶解工程全体を通して分光分析を行い、組成が目標範囲に近づいていることを確認します。最終的な組成検証は、溶融金属を炉から取り出す前に行われます。EN-GJS-400-15の化学組成は、特に硫黄含有量が低いことに注意しながら、規格の範囲内に収まっている必要があり、その後、球状化処理に進みます。
脱硫処理
脱硫は、球状黒鉛鋳鉄の生産成功にとって極めて重要です。目標とする硫黄濃度を0.015%未満にするには、ほとんどの装入材料の組み合わせにおいて脱硫処理が必要です。鋳造工場では、炭化カルシウム、マグネシウム、またはナトリウムをベースとした脱硫剤が使用され、これらが硫黄と反応してスラグ化合物を形成し、溶融鉄から除去されます。
効果的な脱硫処理により、球状化処理におけるマグネシウムの必要量を削減できます。マグネシウム添加量の削減は、炭化物形成リスクと処理コストの低減につながります。現代の鋳造工場では、最適化された脱硫処理によって、硫黄含有量を0.005~0.010%に抑えています。
結節形成治療
球状化処理では、マグネシウムまたはセリウムを含む合金を添加することで、球状の黒鉛析出を起こさせる。処理方法はいくつか存在する。
取鍋処理:溶銑を注ぐ前に、取鍋底に球状化合金を投入する。激しい反応が起こるため、溶銑の溢れ出しを防ぐ十分な余裕のある適切な取鍋設計が必要となる。この方法は、中規模から大規模の生産量に適している。
サンドイッチ法:取鍋底に、鉄くずまたは鋳造残渣で覆った球状化合金を使用する方法。被覆材が反応の激しさを緩和し、より安全な処理を可能にする。この方法により、マグネシウムの回収率と球状化率が向上する。
タンディッシュ処理:溶融鉄は、鋳型に入る前に、球状化合金を含む処理室を通過します。この方法は、自動成形ラインにおいて制御された処理を実現します。安定した処理効果により、大量生産を支えます。
鋳型内処理:鋳造前に鋳型内に直接、球状化合金を充填する方法。この方法は、少量生産や大型鋳造に適しています。処理の一貫性を保つには、綿密な工程管理が必要です。
適切な球状化処理により、残留マグネシウム濃度を0.03~0.06%に抑えることで、球状黒鉛の形成が確保されます。マグネシウム濃度が不足すると、薄片状または劣化黒鉛が生成され、EN-GJS-400-15の機械的特性が損なわれます。マグネシウム濃度が過剰になると、炭化物や鋳造欠陥が生じ、品質が低下します。
接種処理
球状化処理後、接種処理では、凝固中に均一な黒鉛球状化を促進するフェロシリコン系核形成剤を添加します。接種処理により球状化粒子の数が増加し、微細構造が微細化され、炭化物の形成が防止されます。一般的な接種量は、金属重量の0.2%~0.5%です。
複数段階の接種工程(取鍋接種および鋳型接種)により、鋳造品全体にわたって黒鉛組織が最適化されます。接種効果は時間とともに低下するため、処理後は速やかに注湯する必要があります。現代の鋳造工場では、効果を維持するために、後期接種または鋳型内接種を採用しています。
品質管理テスト
化学分析
分光分析により、製造工程全体を通してEN-GJS-400-15の組成が検証されます。前処理分析では、球状化処理前の炭素、ケイ素、硫黄の含有量が確認されます。後処理分析では、残留マグネシウム含有量が検証され、球状化処理が成功したことが示されます。最終組成に関する文書には、EN-GJS-400-15の化学組成要件で規定されているすべての元素が含まれます。
最新の光放出分光計は、主要元素および微量元素すべてを数分以内に迅速に分析できます。金属が鋳造工程で使用される前に、分析結果が仕様に適合していることを確認する必要があります。自動化された文書化システムはすべての分析結果を記録し、完全なトレーサビリティを提供します。
金属組織検査
研磨およびエッチング処理を施した試料の顕微鏡検査により、微細構造がダクタイル鋳鉄EN-GJS-400-15材料仕様要件を満たしていることが確認されました。訓練を受けた金属組織学者が以下を評価します。
- 黒鉛団塊の形態および団塊率(典型的には80%以上が球状)
- 単位面積あたりの結節数(100倍拡大時、典型的には100~200個/mm²)
- マトリックス構造の割合(フェライトおよびパーライト含有量)
- 過剰な炭化物、介在物、または多孔性がないこと
- 安定したコンテンツと配信
デジタル画像解析システムは、微細構造の特徴を客観的に定量化します。球状黒鉛含有率の測定により、EN-GJS-400-15の機械的特性に必要な球状黒鉛が主成分であることが確認されます。マトリックス構造解析により、伸びの要件に不可欠なフェライト組織が主成分であることが確認されます。金属組織学的検査結果は、品質文書の一部となります。
機械的試験
別々に鋳造された試験片の引張試験により、EN-GJS-400-15の材料特性が最低仕様要件を満たしていることが検証されます。試験片は通常、直径25mmまたは30mmで、一般的な鋳造断面を模擬した管理された条件下で鋳造されます。試験片は、EN 1563またはISO 1083の手順に従って、試験前に標準ゲージ寸法に機械加工されます。
伸び計を備えた万能試験機は、以下のことを測定する。
- 引張強度(最低400MPaが必要)
- 0.2%オフセット時の降伏強度(最低250MPaが必要)
- 伸び率(最低15%必要)
- 材料の延性を示す応力-ひずみ挙動
試験頻度は、生産要件および顧客仕様によって異なります。重要な用途では、加熱工程ごとの試験が必要となる場合があります。プロセス能力が実証された確立された生産工程では、統計的プロセス管理プログラムに基づいた定期的なサンプリングが採用される場合があります。
硬度試験は、ブリネル硬度またはロックウェル硬度を用いて補足的な検証を行います。試験片または鋳造品の硬度測定により、微細構造および引張特性と相関する期待値(130~180 HB)が確認されます。硬度試験は引張試験よりも時間と試験片の準備が少なくて済むため、経済的な品質検証が可能です。
寸法検査
座標測定機(CMM)と従来型の検査ツールを用いて、重要な形状の寸法精度を検証します。初回製品検査では、生産承認前にすべての寸法を詳細に記録します。統計的工程管理により、生産工程全体を通して主要な寸法を監視し、一貫性を確保します。
検査報告書には、公差、表面仕上げ要件、幾何寸法など、図面仕様への適合性が記載されます。不適合寸法については、生産継続前に調査と是正措置が講じられます。完全な寸法文書は、品質記録と顧客要件を裏付けるものとなります。
認証と文書化
材料証明書
専門のダクタイル鋳鉄鋳造所は、EN-GJS-400-15材料仕様への適合を証明する包括的な材料証明書を提供します。証明書は通常、EN 10204フォーマット規格に準拠しています。
タイプ3.1検査証明書:鋳造工場は、製造部門とは独立した認定検査担当者によって検証された試験結果を提供します。結果には、化学組成、試験片の機械的特性、硬度測定値、金属組織学的検査結果、ヒート識別番号、および適合性に関する記述が含まれます。
タイプ3.2検査証明書:タイプ3.1と同様ですが、独立した検査機関または認定された購入者代理人による検証が含まれます。重要な用途や契約上の要件によっては、追加の品質保証を提供する3.2認証が規定される場合があります。
証明書の内容は以下のとおりです。
- 熱識別番号およびトレーサビリティ番号
- 指定された全元素の化学組成分析結果
- 試験片からの引張試験データ(引張強度、降伏強度、伸び)
- 試験片の硬度測定値
- 金属組織学的検査結果(結節性、母材構造)
- 適用可能な規格(EN 1563、ISO 1083など)
- 承認された署名と会社品質スタンプ
トレーサビリティシステム
完全なトレーサビリティにより、完成した鋳造品は製造記録を通じて原材料の供給元まで遡って追跡できます。鋳造品に刻印されたヒート番号、または取り付けられた金属タグにより、以下の情報との関連付けが可能になります。
- 溶解記録(装入材料および組成データを含む)
- 結節形成および接種手順を記録した治療記録
- 鋳造記録および鋳造識別システム
- 該当する場合は熱処理記録
- すべての品質管理段階における検査および試験結果
- 材料証明書類
トレーサビリティシステムは、品質調査、保証請求、規制遵守、および継続的改善プログラムを支援します。データベースシステムは電子記録を保持し、分析や顧客からの問い合わせのために過去の生産データを迅速に検索できるようにします。
品質管理システム
プロのダクタイル鋳鉄鋳造工場は、体系的な品質管理を実証するISO 9001:2015認証を維持しています。品質管理システムには以下が含まれます。
- すべての重要なプロセスに関する文書化された手順
- 人材育成および資格取得プログラム
- 保守および校正記録付きの校正済み測定機器
- 手順遵守を確認する内部監査プログラム
- 不適合に対処する是正措置システム
- 継続的な改善イニシアチブによるプロセスの最適化
先進的な鋳造工場は、以下のような追加の認証を取得しています。
- ISO 14001(環境マネジメントシステム)
- ISO 45001(労働安全衛生マネジメント)
- IATF 16949(自動車品質マネジメントシステム)
- AS9100(航空宇宙品質マネジメントシステム)
これらの認証は、すべての生産工程において、一貫したEN-GJS-400-15規格の材料特性と信頼性の高い製品品質を支える包括的な管理システムを実証するものです。
ヒント:ダクタイル鋳鉄鋳造工場を選定する際は、溶解工程、球状化処理手順、品質管理ラボ、検査工程などを見学できる工場見学を依頼しましょう。直接見学することで、証明書の確認だけでは得られない、確かな技術力への信頼が高まります。
EN-GJS-400-15コンポーネントの設計上の考慮事項
適切な部品設計は、ダクタイル鋳鉄の利点を最大限に引き出しつつ、性能低下や製造コスト増加につながる一般的な問題を回避します。設計原理を理解することで、EN-GJS-400-15規格の材料特性を実用用途において最適化し、経済的な生産を実現できます。
肉厚設計
均一な断面厚さ
部品全体にわたって均一な肉厚を維持することで、冷却速度が均一になり、EN-GJS-400-15規格に準拠した機械的特性が維持されます。肉厚が急激に変化すると、凝固時に応力集中が発生し、欠陥のリスクが高まります。各セクション間の移行を緩やかにすることで、これらの問題を最小限に抑え、鋳造品の健全性を向上させることができます。
設計ガイドラインでは、厚み変化の移行比率を1:1.5以下にすることを推奨しています。緩やかなテーパーや丸みを帯びた移行部は、応力の流れをスムーズにし、鋳造品質を向上させます。また、均一な断面形状は、材料使用量と収縮欠陥のリスクを低減することで、鋳造歩留まりを向上させます。
一定の冷却速度により、部品全体に均一な微細構造が得られます。EN-GJS-400-15規格のダクタイル鋳鉄は、断面厚さが一定に保たれている場合、予測可能な凝固挙動を示し、部品の異なる領域間における機械的特性のばらつきを最小限に抑えます。
断面厚さの選択
強度要件と製造上の制約に基づいて、肉厚を選択してください。EN-GJS-400-15規格の一般的な用途では、4mmから60mmまでの厚さの断面が使用されます。薄肉(4~10mm)は、軽量化が必要な軽荷重部品に適しています。中肉(10~30mm)は、強度と適度な鋳造難易度のバランスが取れています。厚肉(30~60mm)は、断面積を増やすことで高荷重に対応します。
性能向上を伴わずに材料を無駄にする不必要に厚い断面は避けましょう。リブ、ガセット、その他の構造的特徴は、単に壁厚を増やすよりも効率的に剛性を高めます。有限要素解析は、特定の荷重条件と材料特性に合わせて断面サイズを最適化するのに役立ちます。
実用的な最小肉厚は、鋳造品のサイズと複雑さによって異なります。小型鋳造品では3~4mmの肉厚で済む場合もありますが、大型鋳造品では通常6~8mm以上の肉厚が必要です。特定の形状や製造方法における最小肉厚については、鋳造パートナーにご相談ください。
ストレス集中力管理
フィレット半径
内側コーナーのフィレット半径を大きくすることで、応力集中が軽減され、疲労寿命が向上します。EN-GJS-400-15規格部品の場合、最小フィレット半径は肉厚または6mmのいずれか大きい方とする必要があります。半径を大きくしても、鋳造の難易度を大幅に上げることなく、さらなる利点が得られます。
鋭利な内角は応力集中点となり、繰り返し荷重下で亀裂発生の引き金となる可能性があります。ダクタイル鋳鉄はねずみ鋳鉄よりも応力集中耐性に優れていますが、疲労性能を最適化するためには適切なフィレット加工が依然として重要です。適切なフィレット加工により、荷重が部品の断面全体に均一に分散されます。
外側の角も丸みをつけることで、鋳型充填時の金属の流れがスムーズになり、鋳造品質が向上します。丸みを帯びた角は、鋭利な角に比べて取り扱い時の損傷を受けにくくなります。標準的な丸み半径2~3mmは、ほとんどの外側角の用途に適しています。
穴と開口部のデザイン
穴や開口部は応力集中を引き起こすため、設計には十分な注意が必要です。構造解析によって、可能な限り高応力領域から離れた位置に穴を配置してください。穴と部品の端部の間には十分な材料を確保し、薄いウェブ部分が亀裂を生じたり、早期に破損したりするのを防いでください。
荷重が集中する箇所には、穴の周囲を肉厚化したり、突起を設けたりして補強してください。補強によって応力がより広い範囲に分散され、最大応力値が低減されます。応力集中が発生している肉厚変化部には、穴を開けないようにしてください。
寸法が許せば、穴あけではなく鋳造で穴を開ける方が望ましい。鋳造では開口部の周囲に良好な結晶粒の流れが生まれるためである。ドリルで開けた穴は結晶粒構造を乱し、強度低下の原因となる可能性がある。しかし、高い精度が求められる場合は、正確な寸法と表面仕上げのために、穴あけとリーマ加工が必要となることが多い。
鋳造工程に関する考慮事項
抜き勾配角度
パーティングラインに垂直な面には、適切な抜き勾配(通常1~3度)を設けてください。抜き勾配を設けることで、砂型から型を損傷することなく取り外すことができます。抜き勾配が不十分だと、型が損傷し、鋳造品の表面品質と寸法精度が低下します。
外面は通常1~2度の抜き勾配が必要です。内面や深いポケットは、深さに応じて2~3度以上必要になります。特定の形状、成形プロセス、生産量に応じた抜き勾配については、鋳造パートナーにご相談ください。
パーティングラインの位置
鋳造工場と協力して、最適なパーティングラインの位置を選定します。適切な配置により、機械加工の必要性が最小限に抑えられ、鋳造の複雑さが軽減され、表面品質が向上します。パーティングラインは、可能な限り部品の最大寸法で二等分するように設定することで、型製作と成形作業を簡素化できます。
パーティングラインが重要な加工面やシール面に交差しないようにしてください。パーティングラインによってわずかなずれやバリが生じ、除去が必要になる場合があります。パーティングラインを非機能面に配置することで、仕上げ作業が簡素化され、製造コストを削減できます。
コアリング要件
複雑な内部構造は、鋳造コストと複雑さを増大させる中子を必要とします。中子の挿入と取り外しが容易な内部通路を備えた部品を設計してください。綿密な形状設計により中子の数を最小限に抑え、製造コストを削減しましょう。
単純な貫通穴は、複雑な内部空洞(高度な中空加工が必要)よりも鋳造コストが経済的になる場合が多い。少量生産の場合、内部形状を機械加工する方が鋳造よりもコストが抑えられるかどうか検討してみよう。設計開発段階で鋳造工場と中空加工戦略について話し合っておくこと。
アンダーカット回避
アンダーカットがあると、金型からパターンをまっすぐに取り出すことが難しくなるため、どうしても必要な場合を除き避けるべきです。避けられない場合は、分割パターン、別体部品、鋳造後のアンダーカット部分の機械加工など、代替の製造方法を検討してください。
アンダーカットをなくす形状設計変更は、製造コストを大幅に削減することがよくあります。わずかな設計変更で、高価な特殊工具や追加工程を不要にしつつ、部品の機能を維持できる場合もあります。
機械加工代と表面仕上げ
機械加工用在庫引当金
精密な寸法精度や滑らかな表面仕上げが求められる箇所には、適切な機械加工代(通常、片面あたり2~5mm)を設けてください。鋳造直後の表面は、砂との接触による粗さや、鋳造工程の公差による寸法ばらつきが生じます。
重要な嵌合面、軸受穴、取付面、シール面は、必要な精度を達成するために機械加工が必要です。ダクタイル鋳鉄EN-GJS-400-15は加工性に優れていますが、十分な材料残量があれば、表面の欠陥や寸法ばらつきを完全に除去し、表面仕上げを完璧に行うことができます。
ニアネットシェイプ鋳造のコストメリットを維持するため、機械加工の総量を最小限に抑えます。精密な寸法精度や滑らかな表面仕上げが機能的に求められない場合は、多くの表面を鋳造状態のままにすることができます。鋳造状態のままの自然な表面は、多くの使用環境において十分な耐食性を提供します。
表面仕上げの要件
機能的なニーズに基づいて、表面仕上げの要件を現実的に指定してください。鋳造状態の表面は通常、12.5~25 µm Ra(500~1000 µin)の粗さになります。機械加工された表面は、標準的な超硬工具と最適化されたパラメータを使用することで、1.6~6.3 µm Ra(63~250 µin)の粗さを容易に達成できます。
軸受面、シール面、および重要な嵌合部は、より精密な仕上げのために研削またはホーニング加工が必要となる場合があります。EN-GJS-400-15材は研削加工に適しており、滑らかな表面が得られます。ただし、精密な仕上げは製造コストを増加させるため、機能的に必要な場合にのみ指定すべきです。
ヒント:設計プロセスの早い段階から鋳造パートナーを関与させましょう。彼らの専門知識は、製造効率を高めるための部品形状の最適化に役立つだけでなく、EN-GJS-400-15規格の機械的特性が用途要件を満たすことを保証してくれます。早期の連携により、生産金型段階での高額な設計変更を防ぎ、市場投入までの時間を短縮できます。
ダクタイル鋳鉄鋳造工場の選定
部品の品質は、鋳造工場の専門知識と製造能力に大きく左右されます。エンジニアは、一貫した品質と確実な納期を確保するために、ダクタイル鋳鉄EN-GJS-400-15の製造パートナーを選定する際に、複数の要素を評価する必要があります。
技術能力評価
冶金の専門知識
ダクタイル鋳鉄を専門とする鋳造工場は、EN-GJS-400-15の組成管理、球状化処理、および微細構造形成に関する深い知識を有しています。化学分析、金属組織学的検査、および機械的試験のための設備を備えた実験室を保有しています。経験豊富な冶金技術者が溶解作業、球状化処理手順を監督し、品質問題の解決にあたります。
鋳造工場は、化学組成、機械的試験結果、微細構造検証などを含む詳細な材料証明書を提供する必要があります。設計最適化における冶金学的サポートは、エンジニアが適切な材料を選択し、性能要件を満たしながら製造に適した部品形状を最適化するのに役立ちます。
型紙製作と工具製作
包括的なパターン製作能力により、迅速なプロトタイプ開発と生産用金型製作が可能になります。現代の鋳造工場では、パターン製作にCAD/CAMシステム、CNC加工、3Dプリンティング技術を活用しています。鋳造性を向上させる設計変更を提案できる能力は、貴重なエンジニアリングパートナーシップの証です。
型の品質は、鋳造精度と表面仕上げに直接影響します。プロの型製作工場では、寸法公差を厳密に管理することで、生産量に関わらず一貫した鋳造品質を確保しています。抜き勾配、パーティングライン、ゲート位置などを含む適切な型設計は、製造効率と部品品質を最適化します。
鋳造プロセス能力
鋳造工場の鋳造工程(成形方法、コア生産能力、注湯システムなど)を評価します。EN-GJS-400-15規格部品の鋳造には砂型鋳造が依然として最も一般的であり、要件に応じて生砂型、樹脂結合砂型、シェルモールド型が利用可能です。異なるプロセスは、特定のサイズ範囲、生産量、および品質要件に適しています。
自動成形ラインは、中量から大量生産において安定した品質を提供します。手作業による成形は、試作品の製作や大型鋳造に適しています。鋳造工場は、特定の部品要件と生産量に見合った適切な能力を備えている必要があります。
熱処理設備
応力除去炉、焼鈍炉、表面硬化システムなどのオンサイト熱処理設備により、包括的な製造ソリューションが提供されます。鋳造工場は、ダクタイル鋳鉄EN-GJS-400-15材に適した熱サイクルに関する知識と、硬度試験および金属組織検査による結果検証能力を実証する必要があります。
応力除去焼鈍装置は、鋳造品のサイズに合わせて部品の寸法を調整する必要があります。温度制御と雰囲気制御機能により、適切な熱処理結果が得られます。統合された熱処理システムは、サプライチェーン管理を簡素化し、製造工程全体を通して品質管理を維持します。
機械加工サービス
統合された加工能力により、粗削りの鋳造品ではなく、完成品の納品が可能になります。CNC加工センター、精密研削装置、および三次元測定システムが、厳しい公差の製造をサポートします。この統合により、サプライヤー管理の複雑さが軽減され、納品調整が改善されます。
機械加工能力は、部品の複雑さと公差要件に見合ったものでなければなりません。鋳造工場の品質検査手順では、加工寸法が仕様を満たしていることを確認する必要があります。鋳造と機械加工を別々に行うよりも、統合されたオペレーションの方がコストと納期面で優れたパフォーマンスを発揮することがよくあります。
品質システム検証
ISO認証レビュー
プロのダクタイル鋳鉄鋳造工場は、最低でもISO 9001:2015品質マネジメント認証を取得しています。認証範囲を確認し、ダクタイル鋳鉄鋳造工程が具体的に網羅されていることを確認してください。認証の有効性と認定機関の資格を証明する最新の証明書のコピーを請求してください。
先進的な鋳造工場は、特定の業界に関連する追加の認証を取得しています。
- 自動車サプライチェーンに関するIATF 16949
- 航空宇宙用途向けAS9100
- 医療機器部品に関するISO 13485
- 環境マネジメント ISO14001
認証は体系的な品質管理を証明するものですが、特定の部品の品質を単独で保証するものではありません。包括的なサプライヤー認定を行うには、認証審査と能力評価、サンプル評価を組み合わせる必要があります。
生産サンプル評価
鋳造工場がEN-GJS-400-15材料仕様を満たす部品を製造できる能力を示すサンプル鋳造品を請求してください。サンプルを以下の点について検査してください。
- 表面品質と仕上げの一貫性
- 仕様に対する寸法精度
- 目に見える鋳造欠陥(気孔、介在物、亀裂)がないこと
- 該当する場合は適切な機械加工品質
機械的特性および化学組成の適合性を確認する添付の材料証明書を確認してください。試料断面の金属組織学的検査により、結節率やマトリックス構造を含む微細構造の品質が検証されます。複数の試料で一貫した結果が得られた場合、プロセス管理が信頼できることを示します。
プロセス制御ドキュメント
プロセス制御文書の例をリクエストしてください。例には以下が含まれます。
- 検査ポイントと受入基準を定めた管理計画
- 工程能力を示す統計的工程管理図
- 問題解決を示す是正措置記録
- 内部監査結果:手順遵守の確認
十分に文書化されたプロセスは、成熟した品質システムを示します。継続的な改善活動の証拠は、品質向上への取り組みを証明します。透明性の高い文書共有は、鋳造工場の能力と品質文化に対する信頼を高めます。
エンジニアリングサポートサービス
デザインコラボレーション
優れた鋳造パートナーは、部品開発段階から協力的なエンジニアリングサポートを提供します。製造性を考慮した設計ガイダンスを提供し、鋳造性の向上とEN-GJS-400-15規格に準拠した機械的特性を実現するために部品形状を最適化します。経験に基づいた推奨事項により、一般的な鋳造欠陥を防止し、製造コストを削減します。
有限要素解析機能は、応力分布の予測や潜在的な故障モードの特定に役立ちます。凝固モデリングは供給システムを最適化し、収縮欠陥を防ぎます。共同エンジニアリングアプローチは、最適化を行わずに提出された設計を単に製造する場合と比較して、多くの場合、優れた結果をもたらします。
プロトタイピング機能
ラピッドプロトタイピングサービスを利用することで、生産用金型への投資を行う前にテストと検証を行うことができます。3Dプリントされたパターン、ラピッドツーリング方式、小ロット鋳造により、設計の反復作業をサポートします。プロトタイプテストにより、量産前にダクタイル鋳鉄EN-GJS-400-15の材料特性が用途要件を満たしていることを検証します。
柔軟なプロトタイプ開発プロセスにより、設計変更を最小限のコストと時間で対応できます。プロトタイプの検証が成功すれば、生産設備への投資前に確信が得られ、新部品開発のリスクを軽減できます。
技術的な問題解決
経験豊富な鋳造工場は、潜在的な製造上の課題を予測し、予防策を提案します。部品の形状、EN-GJS-400-15組成、球状化処理、冷却速度、最終特性の関係性を理解しているため、コストのかかる生産遅延や品質問題を未然に防ぐことができます。
生産能力と配送実績
生産能力評価
部品の必要量に対して、鋳造工場の生産能力を評価する。十分な生産能力があれば、納期遅延を防ぎ、品質の一貫性を維持できる。既存顧客との契約内容と新規プロジェクトに利用可能な生産能力を精査し、スケジュールの確実性を確保する。
鋳造工場は、予期せぬ需要変動やスケジュール変更に対応できるよう、十分な生産能力を確保しておく必要があります。設備の冗長性により、メンテナンスや故障時にも生産を継続できます。バランスの取れた生産能力配分は、品質基準を損なうような急ぎの生産を防ぎます。
配送パフォーマンス指標
既存顧客に対し、納期遵守率に関するデータ提供を依頼してください。信頼できるサプライヤーは、約束した納期を常に遵守します。納期変更や緊急対応への対応能力、すなわち柔軟性を評価してください。
地理的な位置は輸送コストとリードタイムに影響を与えます。地域密着型の鋳造工場は、対面での協力が必要な試作品開発や技術サポートにおいて有利な場合があります。しかし、輸送時間に余裕がある場合は、国際的な資格を持つ鋳造工場が、より大規模な生産量に対して競争力のある価格を提供できる可能性があります。
Supply Chain Management
鋳造工場の原材料サプライチェーンを評価し、EN-GJS-400-15規格に準拠した一貫した化学組成を確保する。資格のあるサプライヤーと十分な在庫により、生産の中断を防ぐ。重要な材料については、代替サプライヤーを確保することで、供給途絶時にも供給の安定性を確保する。
型製作、鋳造、熱処理、機械加工を含む統合されたサプライチェーンにより、プロジェクト管理が簡素化されます。単一供給元による責任体制により、調整の複雑さが軽減され、品質責任をめぐる潜在的な紛争も減少します。
EN-GJS-400-15の製造において確かな実績を持つ、信頼できるダクタイル鋳鉄鋳造パートナーをお探しのエンジニアの皆様にとって、SHENGRONGは包括的な品質保証システムを備えたダクタイル鋳鉄製造における専門的な能力を提供します。同社はISO 9001:2015認証を取得しており、高度な冶金研究所を運営することで、生産量に関わらず一貫したEN-GJS-400-15材料特性を保証しています。初期設計コンサルティングから球状化処理管理、機械的試験、最終検査に至るまで、SHENGRONGは信頼性の高い性能と卓越した品質基準が求められる高度な用途向けに、包括的な鋳造ソリューションを提供します。
ヒント:鋳造パートナーとの明確なコミュニケーションチャネルを確立しましょう。定期的な技術協議や共同問題解決セッションを通じて、より強固な関係を築き、複雑なダクタイル鋳鉄EN-GJS-400-15部品においてより良い成果を生み出すとともに、長期的なパートナーシップを構築できます。
結論
EN-GJS-400-15は、バランスの取れた強度、優れた延性、そして信頼性の高い耐衝撃性を必要とする用途に最適な材料です。EN-GJS-400-15の化学組成、機械的特性、および同等グレードを理解しているエンジニアは、部品設計、製造プロセス、サプライヤー選定を最適化するための情報に基づいた意思決定を行い、プロジェクトの成功につなげることができます。
厳密に管理された組成を持つダクタイル鋳鉄EN-GJS-400-15は、球状黒鉛組織を形成し、この材料をねずみ鋳鉄や高強度ダクタイル鋳鉄と区別します。効果的な球状化処理を含む適切な鋳造工程により、マトリックスの変形を可能にする黒鉛球状体が生成され、優れた延性と耐衝撃性を実現します。主にフェライトからなるマトリックスは、動的負荷条件下での脆性破壊を防ぐための最低15%の伸び率要件を満たしています。
EN-GJS-400-15相当の材料グレード(QT400-15(中国)、FCD400(日本)、ASTM A536グレード60-40-18(米国)など)に関する知識は、グローバルな調達を容易にし、多国籍プロジェクトにおける材料の互換性を確保します。EN-GJS-400-15材料仕様は標準化された要件に準拠しており、製造場所やサプライヤーに関わらず、一貫した性能を実現します。
自動車のパワートレイン部品、産業機械の筐体、建設機械部品、インフラ部品など、幅広い用途において、ダクタイル鋳鉄EN-GJS-400-15の汎用性と確かな信頼性が実証されています。EN-GJS-400-15は、優れた機械的特性、鋳造性、良好な被削性、そしてコスト効率の高い製造性を兼ね備えているため、性能と経済性のバランスを重視するエンジニアにとって最適な選択肢となります。
EN-GJS-400-15規格部品の成功は、厳格な品質管理と包括的なエンジニアリングサポートを提供する経験豊富なダクタイル鋳鉄鋳造工場との提携に大きく左右されます。ISO 9001:2015認証を取得した専門鋳造工場は、体系的な品質管理と継続的な改善活動を通じて、EN-GJS-400-15規格の材料特性の一貫性を確保することに尽力しています。彼らの冶金に関する専門知識、高度な試験能力、球状化処理の制御、そして協力的なエンジニアリングサービスは、設計コンセプトを、厳しい用途要件を満たしつつ製造コストを抑える信頼性の高い生産部品へと変革するのに役立ちます。
よくある質問
EN-GJS-400-15材とねずみ鋳鉄の違いは何ですか?
EN-GJS-400-15は球状(結節状)黒鉛を含み、一方、ねずみ鋳鉄は層状(片状)黒鉛を含みます。この微細構造の違いが、EN-GJS-400-15の機械的特性に根本的な影響を与えます。ダクタイル鋳鉄は、より高い引張強度(EN-GJL-200の200 MPaに対し、最低400 MPa)、著しく高い伸び(1%未満に対し15%)、および優れた耐衝撃性を提供します。ダクタイル鋳鉄EN-GJS-400-15の組成は、マグネシウムまたはセリウムによる球状黒鉛化処理によって球状黒鉛形態を形成する必要があります。耐衝撃性、延性、または脆性破壊に対する耐性が求められる用途では、ねずみ鋳鉄よりもダクタイル鋳鉄を指定する必要があります。
EN-GJS-400-15の化学組成は延性にどのような影響を与えるか?
EN-GJS-400-15の組成は、延性を決定するマトリックスの微細構造を制御します。マンガン含有量を限定(0.10~0.40%)することで、15%以上の最小伸びを達成するために不可欠な、主にフェライト質のマトリックス構造が促進されます。マンガン含有量を増やすとパーライト含有量が増加し、強度は向上しますが伸びは低下します。シリコン含有量(2.20~2.80%)もフェライトの形成を促進します。残留マグネシウム(0.03~0.06%)は球状黒鉛の形態を確保し、亀裂発生を伴わずにマトリックスの変形を可能にします。低硫黄および低リン含有量は脆化を防ぎます。綿密な組成バランスにより、EN-GJS-400-15の機械的特性に特徴的な、十分な強度と優れた延性の組み合わせが実現されます。
EN-GJS-400-15材は溶接による修理が可能ですか?
ダクタイル鋳鉄の溶接は困難を伴いますが、ねずみ鋳鉄の溶接よりも成功率が高いことがわかっています。修理を成功させるには、予熱(200~400℃)、ニッケル基溶加材(Ni-55またはNi-99)、入熱量の制御、および溶接後の応力除去が必要です。冷却中に溶接ビードをピーニングすることで残留応力を抑制できます。ただし、溶接部は通常、異なる微細構造を示し、EN-GJS-400-15の機械的特性を完全に満たせない場合があります。可能な限り修理の必要性を回避できるような部品設計を心がけてください。非構造的な修理の場合、溶接よりも機械的締結または接着の方が信頼性が高い場合が多いです。
EN-GJS-400-15材料の特性を向上させる熱処理とは?
応力除去焼鈍(500~600℃で1~2時間)は残留応力を低減し、微細構造や機械的特性を大きく変化させることなく寸法安定性を向上させます。正規化熱処理はマトリックス構造を変化させることができますが、鋳造ままのフェライト系鋼には通常不要です。誘導加熱または窒化による表面硬化は、強靭なフェライト質コアを維持しながら耐摩耗性を向上させます。火炎または誘導加熱による硬化は、コアがEN-GJS-400-15の延性を維持しながら、45~55HRCの硬度を持つマルテンサイト質の表面層を形成します。これらの処理は、基材の利点を損なうことなく、特定の用途向けに特定の特性を最適化します。
EN-GJS-400-15は、部品コストの面で鋼材と比べてどうですか?
複雑な形状の場合、鋳造の初期コストは鋼の鋳造や加工よりも低くなる可能性があります。ニアネットシェイプ鋳造は、鋼の加工に比べて後工程の機械加工を最小限に抑えます。ダクタイル鋳鉄EN-GJS-400-15は被削性に優れているため、鋼に比べて製造時間と工具コストを削減できます。ただし、単純な形状の場合は、鋼の方が強度対重量比が高くなります。総コスト分析では、初期製造コスト、機械加工コスト、重量、および期待される耐用年数を考慮する必要があります。適度な強度と良好な延性を必要とする複雑な部品の場合、EN-GJS-400-15は鋼の代替品よりも総コストが低くなることがよくあります。
EN-GJS-400-15を腐食から保護するには、どのような表面処理が必要ですか?
塗装システムは、ほとんどの環境において経済的な防食効果を発揮します。粉体塗装は、優れた密着性で耐久性と美観に優れた仕上がりを実現します。亜鉛またはニッケルによる電気めっきは、腐食性環境において保護性能を高めます。エポキシおよびポリウレタンコーティングは、水や化学物質への曝露に効果的です。黒色酸化皮膜またはリン酸塩皮膜は、寸法変化を最小限に抑えつつ、適度な防食効果を発揮します。鋳造ままの表面は、非腐食性環境において十分な耐食性を示します。材料選定にあたっては、使用環境と必要な耐用年数を考慮し、厳しい条件下においては適切な表面保護処理を施す必要があります。
EN-GJS-400-15規格の製造において、ISO認証を取得した鋳造工場を指定する理由は何ですか?
ISO 9001:2015認証は、文書化された手順、プロセス管理、および継続的改善の実践による体系的な品質管理を実証するものです。認証を受けた鋳造工場は、統計的プロセス管理、包括的な試験プロトコル、および厳格な材料検証を実施しています。この体系的なアプローチにより、EN-GJS-400-15材料仕様への一貫した準拠が保証され、欠陥リスクが低減されます。認証は、鋳造工場の品質管理への取り組みに対する信頼を示すものですが、特定の部品の品質のみを保証するものではありません。プロフェッショナルな鋳造工場は、ISO認証と冶金学の専門知識、最新の設備、および経験豊富な人材を組み合わせることで、信頼性の高いダクタイル鋳鉄部品の品質を実現しています。
国際プロジェクトでは、EN-GJS-400-15規格のどの等級の材料を指定すべきでしょうか?
主要規格指定 (EN 1563 に基づく EN-GJS-400-15) と製造地域における同等規格を指定します。中国のサプライヤーの場合は QT400-15、日本のサプライヤーの場合は FCD400、アメリカの鋳造所の場合は ASTM A536 Grade 60-40-18 を含めます。複数の指定により、一貫したダクタイル鋳鉄 EN-GJS-400-15 の機械的特性を維持しながら、グローバルな調達が容易になります。重要な用途では、異なる規格間で機械的特性の要件と試験方法が一致していることを確認します。主要規格と同等規格の両方を明確に指定することで、誤解を防ぎ、製造場所に関係なく材料の互換性を確保できます。