Beschichtungszusammensetzungsdesign für verlorene Schaumgussverfahren
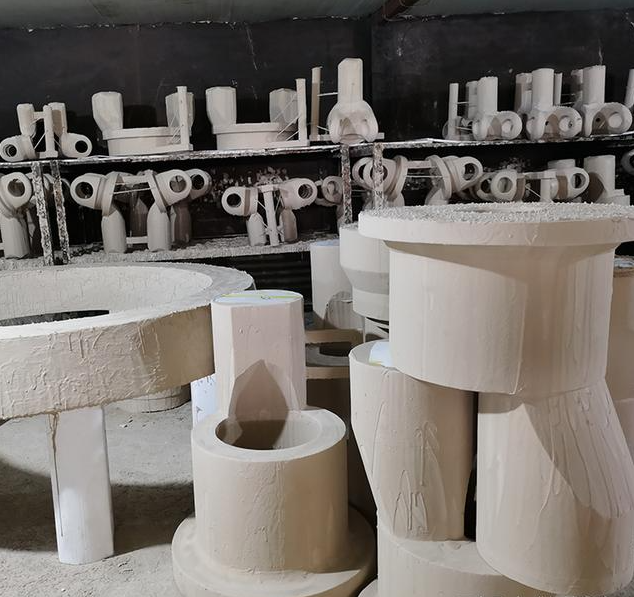
Die Beschichtung von Gussteilen aus Feinschaum sollte hervorragende Eigenschaften aufweisen.
①. Feuerbeständigkeit: Die Beschichtung des verlorenen Gussteils weist eine ausreichende Toleranz gegenüber der Gießtemperatur des geschmolzenen Metalls auf und behält ausreichende physikalische Eigenschaften bei.
②. Luftdurchlässigkeit: EPS-Dampf kann unter bestimmten Unterdruckbedingungen problemlos aus der Beschichtungsschicht austreten.
③. Verarbeitbarkeit: Einfache Herstellung, gute Beschichtungs- und Verlaufseigenschaften beim Gießen mit verlorener Form.
④. Schalenbildung: Es bildet nach Erhitzen eine Schale, die beim Abkühlen von selbst platzt und leicht zu reinigen ist.
Gängige Beschichtungen für das Feingussverfahren werden aus einer Vielzahl von Roh- und Hilfsstoffen hergestellt, die im Wesentlichen aus sieben Grundkomponenten bestehen: feuerfeste Zuschlagstoffe, Bindemittel, Suspendiermittel, Netzmittel, Entschäumer, Konservierungsmittel und Trägerstoffe. Zu den Grundkomponenten von Beschichtungen für das Feingussverfahren gehören feuerfeste Materialien, Trägerstoffe, Bindemittel, Suspendiermittel, Konservierungsmittel, Tenside, Entschäumer usw.
1. Feuerfeste Materialien bilden das Grundgerüst von Beschichtungen im Feingussverfahren. Sie gewährleisten deren Hitzebeständigkeit, Festigkeit und Luftdurchlässigkeit, um Defekte wie Sandanhaftungen und Grate zu vermeiden und eine glatte Oberfläche zu erzielen. Die Auswahl der feuerfesten Materialien hängt im Allgemeinen von der Art des Gießmetalls, der Gießtemperatur, der Bauteildicke und den Eigenschaften des Formsandes ab. Um optimale Ergebnisse zu erzielen, können Pulver desselben feuerfesten Materials mit unterschiedlichen Partikelgrößen oder verschiedene Pulver mit unterschiedlichen Partikelformen gemischt werden. Bei der Auswahl feuerfester Füllstoffe für Beschichtungen im Feingussverfahren sind vor allem folgende Eigenschaften der Füllstoffe zu berücksichtigen: (1) Feuerfestigkeit; (2) Dichte; (3) Wärmeausdehnungskoeffizient; (4) Partikelform und Partikelgrößenverteilung; (5) chemische Reaktivität mit dem geschmolzenen Metall; (6) Gasbildung; (7) Verträglichkeit mit anderen Beschichtungskomponenten; (8) Auswirkungen auf die Gesundheit der Bediener und die Umwelt. Häufig verwendete sind beispielsweise Siliziumdioxid, Aluminiumoxid, Zirkon, Chromit, Aluminiumsilikat usw.
1.1 Quarzpulver und Quarzglaspulver
Quarzpulver zählt zu den traditionellen feuerfesten Füllstoffen. Aufgrund seines niedrigen Preises und der reichlichen Verfügbarkeit wird es nach wie vor von vielen Herstellern verwendet. Allerdings ist seine Feuerfestigkeit gering und sein Wärmeausdehnungskoeffizient hoch. Es eignet sich daher nur für Gussbeschichtungen und Beschichtungen kleiner Stahlgussteile. Quarzpulver zeichnet sich durch eine geringe Wärmeausdehnung, gute thermische Stabilität und hohe Kriechfestigkeit bei hohen Temperaturen aus und ist besonders geeignet für Beschichtungen im Feingussverfahren.
1.2 Bauxitpulver
Bauxit wird in den letzten Jahren aufgrund seiner hohen Feuerfestigkeit, guten chemischen Stabilität, seines geringen Ausdehnungskoeffizienten, seiner reichlichen Vorkommen und seines niedrigen Preises häufig für Beschichtungen von gewöhnlichem Stahlguss und Gusseisen verwendet.
Die chemische Zusammensetzung von Bauxit (Al2O3+SiO2), die Sintertemperatur und der Gehalt an Verunreinigungen wie Ti02 und Fe2O3 haben einen großen Einfluss auf die Beschichtung.
Die Partikelgröße und -verteilung von Bauxit sind wichtige Faktoren, die die Dichte und Permeabilität der Beschichtung beeinflussen, insbesondere bei Feingussbeschichtungen. Ob die Pyrolyseprodukte der Schaumkunststoffform während des Sinterprozesses ungehindert durch die Beschichtung abgeführt werden können, ist ein wesentliches Merkmal der Feingussbeschichtung und unterscheidet sie von anderen Sandgussbeschichtungen.
Die Korngrößenverteilung des in der Feingussbeschichtung verwendeten Bauxits ist wie folgt: -270 Mesh bis -320 Mesh: 78 %; -200 Mesh bis -270 Mesh: 15 %; -100 Mesh bis -200 Mesh: 5 %; Anteil über 100 Mesh: maximal 2 %. Diese Korngrößenverteilung gilt auch für die Sieblinie anderer feuerfester Füllstoffe. Die Korngrößenverteilung des in der Sandgussbeschichtung verwendeten Bauxitpulvers ist wie folgt: -270 Mesh bis 320 Mesh; der Anteil über 270 Mesh beträgt maximal 1 % (96 %).
1.3 Zirkonpulver und N-3-Pulver
Zirkonpulver wird aus Zirkonsand hergestellt. Es zeichnet sich durch einen geringen linearen Ausdehnungskoeffizienten, gute Temperaturwechselbeständigkeit, hohe Feuerfestigkeit und Reaktionsfreiheit gegenüber den meisten Legierungen bei hohen Temperaturen aus. Es ist ein gut geeigneter feuerfester Füllstoff und wird hauptsächlich für Gussteile aus Edelstahl und hochlegiertem Stahl verwendet. Importiertes Zirkonpulver wird im Ausland meist in Luftstrahlmühlen vermahlen. Der ZrO₂-Gehalt liegt über 65 % und der Anteil an Verunreinigungen ist gering. Inländisches Zirkonpulver wird hingegen meist in Raymond-Mühlen vermahlen, wodurch der Anteil an Verunreinigungen relativ hoch ist. In den letzten Jahren ist die Beschaffung von Zirkonpulver komplexer geworden und der Preis ist gestiegen. Viele Beschichtungshersteller suchen daher nach Alternativen zu Zirkonpulver, um die Kosten für Gussstahlbeschichtungen zu senken.
N-3-Pulver wird aus mehreren natürlichen feuerfesten Materialien im richtigen Verhältnis synthetisiert und durch elektrisches Schmelzen, Zerkleinern und Beizen hergestellt. Seine Feuerfestigkeit, sein linearer Ausdehnungskoeffizient und seine chemische Stabilität ähneln denen von Zirkonpulver. Es reagiert nicht mit alkalischen Oxiden wie Fe₂O₃, was sich positiv auf die Sandbeständigkeit der Beschichtung auswirkt. Der Preis beträgt nur ein Drittel des Preises von Zirkonpulver.
1.4 Magnesiumoxidpulver und Forsteritpulver
Magnesiumoxidpulver und Forsteritpulver werden üblicherweise als bevorzugte Feuerfestmaterialien zur Herstellung von Beschichtungen für alkalische Stahlgussteile verwendet. Hauptbestandteil des Magnesiumoxidpulvers ist der Sinterblock, der durch Kalzinierung von natürlichem Magnesit (MgCO3) mittels Zerkleinern, Mahlen und Magnetscheidung gewonnen wird. Folgende Punkte sind besonders zu beachten:
① Der Sinterblock muss ein sogenannter gebrannter Block sein, der bei 1500℃-1600℃ kalziniert wurde und dichte und harte Partikel sowie einen MgO-Gehalt von mehr als 90 % aufweist, da die Beschichtung sonst beim Gießen bei hohen Temperaturen zu Rissen neigt.
② Der Sinterblock enthält einen hohen Anteil an magnetischen Substanzen wie Eisen und Eisenoxid. Um hochwertiges Magnesiumoxidpulver zu gewinnen, ist die magnetische Trennung ein entscheidender Schritt.
③) Magnesiapulver neigt dazu, Wasser aufzunehmen und durch Feuchtigkeit auszuhärten. Daher sollte dem Feuchtigkeitsgehalt des Pulvers besondere Aufmerksamkeit geschenkt werden.
Der Eisenoxidgehalt im Forsteritpulver sollte vor allem kontrolliert werden und 10 % nicht überschreiten. Je geringer der Serpentingehalt (hydratisiertes Magnesiumsilikat) ist, desto besser; er sollte im Allgemeinen 20 % nicht überschreiten, da sonst die Feuerfestigkeit abnimmt und der Glühverlust sowie die Gasbildung zunehmen.
1.5 Braunes Korundpulver und weißes Korundpulver
Brauner Korund wird aus Bauxit als Rohmaterial hergestellt und durch Hochtemperaturbehandlung bei 2000–2400 °C gewonnen. Weißer Korund entsteht durch elektrisches Schmelzen und Rekristallisation von Aluminiumoxidpulver. Sein Grundmineral ist α-Al₂O₃, wobei der Anteil des braunen Korunds über 94 % und der des weißen Korunds über 97 % liegt. Korund zeichnet sich durch hohe Härte, hohen Schmelzpunkt, hohe Wärmeleitfähigkeit, gute thermische Stabilität, Rissbeständigkeit sowie gute Säure- und Laugenbeständigkeit aus. Braunes Korundpulver eignet sich zur Herstellung von Beschichtungen für normale und legierte Stahlgussteile im Feingussverfahren. Weißes Korundpulver wird aufgrund seines höheren Preises häufig als Füllstoff für großflächige Stahlgussbeschichtungen verwendet. Es ist zu beachten, dass die Korngrößenverteilung und die Qualität von Korundpulver für Schleif- und Gussbeschichtungen nicht einheitlich sind. Bei der Verwendung sollte die Korngrößenverteilung entsprechend der gewünschten Zusammensetzung des feuerfesten Füllstoffs für die Beschichtung angepasst werden.
1.6 Andere feuerfeste Füllstoffe
Neben den bereits erwähnten feuerfesten Füllstoffen gibt es auch Mullitpulver, Chromitpulver, hochaluminiumhaltiges Korundpulver, Kieselgurpulver, Talkumpulver, Glimmerpulver, Feldspatpulver usw. Je nach den funktionalen Anforderungen der Beschichtung im Feingussverfahren können diese einzeln oder in Mischungen als feuerfeste Füllstoffe eingesetzt werden. Kurz gesagt: Feuerfeste Füllstoffe sind der Hauptbestandteil der Beschichtung und spielen eine entscheidende Rolle für deren Wirkung. Bei der Auswahl der Füllstoffe sollten die mineralische Zusammensetzung, die Reinheit, der Verunreinigungsgehalt, die Korngrößenverteilung und weitere Kennwerte berücksichtigt werden.
Das Trägermittel der Feingussbeschichtung dient zur Einstellung der Viskosität. Für die Beschichtung beim Feinguss wird üblicherweise Wasser verwendet, selten Alkohol. Andere organische Lösungsmittel, die chemisch mit dem Schaummodell reagieren könnten, sind ungeeignet.
Das Bindemittel verbindet die Komponenten der Beschichtung und sorgt beim Streichen für eine Haftung der Beschichtung auf der Oberfläche des Schaumstoffmodells. Es besteht meist aus einem oder mehreren organischen Bindemitteln. Neben der Haftung der Beschichtung auf der Oberfläche vor dem Trocknen verleiht das Bindemittel der Beschichtung auch nach dem Trocknen und beim Gießen eine gewisse Festigkeit.
Die Hauptfunktion des Suspendiermittels besteht darin, mit dem Träger ein Kolloid zu bilden, um das feuerfeste Keramikpulver zu suspendieren, die Fließfähigkeit der Beschichtung zu gewährleisten und die Aggregation und Ausfällung von Feststoffpartikeln zu verhindern.
Konservierungsmittel kontrollieren das Wachstum von Bakterien und Mikroorganismen in der Beschichtung, um deren Verrottung und Zersetzung zu verhindern.
Tenside sorgen hauptsächlich dafür, dass feste Partikel während des Beschichtungsprozesses leichter benetzt werden und dass die Beschichtung des Lost-Foam-Gussteils die Oberfläche des Schaummodells bei der Verwendung besser benetzt.
Entschäumer werden eingesetzt, um die Schaumbildung bei der Herstellung und Anwendung von Beschichtungen zu verhindern. Pigmente können der Beschichtung beigemischt werden, um ein ansprechenderes Aussehen und eine einfachere Handhabung zu gewährleisten. Es gibt zahlreiche Optionen für die verschiedenen Komponenten, wobei zu beachten ist, dass einige Komponenten miteinander interagieren und manche mehrere Eigenschaften der Beschichtung gleichzeitig beeinflussen.