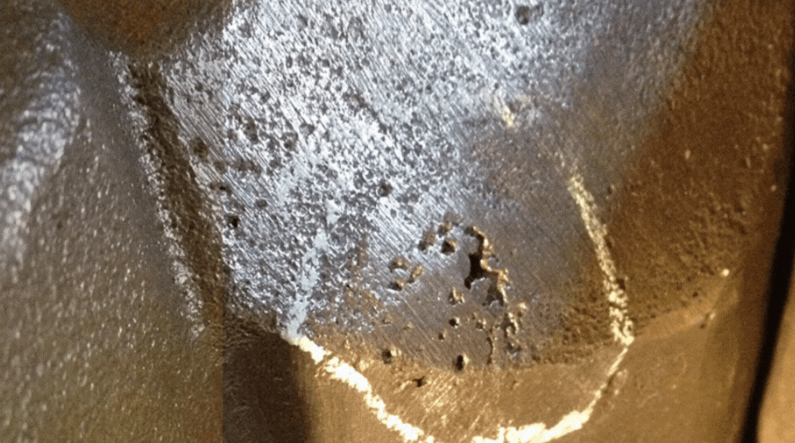
Prinzip der Feinschaumbeschichtung zur Vermeidung von Sand, Porosität und Sandlöchern
Gussteile kleben am Sand: entweder weil die Beschichtung nicht effektiv isoliert oder weil die Beschichtung chemisch mit der hochtemperierten Metallschmelze reagiert.
(1) Schlechte Haftung der Beschichtung: Die Beschichtung blättert ab, wenn die Sandfüllung vibriert, wodurch Sand am Gussteil haften bleibt.
(2) Die Beschichtung weist einen hohen Ausdehnungskoeffizienten auf. Beim Kontakt mit dem hochtemperierten flüssigen Metall dehnt sich die Beschichtung aufgrund der Hitze aus und löst sich von der Gussform, wodurch Sand am Gussteil haften bleibt.
(3) Das hocherhitzte flüssige Metall oxidiert und reagiert chemisch mit der Beschichtung und der Gussform. Dabei entstehen Metalloxide, die extrem stark an der Beschichtung und dem Gießsand haften. Der Gießsand haftet fest an der Oberfläche des Gussteils und bildet dort niedrigschmelzende Verbindungen (z. B. in den dicken Wänden und Ecken). Dadurch haftet der Sand am Gussteil. Manchmal haftet auch dann kein Sand am Gussteil, wenn sich eine schwer entfernbare Beschichtungsschicht auf der Oberfläche absetzt.
Gießsandlöcher: Sand gelangt in die Gussform. Die Beschichtung weist eine geringe Festigkeit und schlechte Feuerfestigkeit auf. Sie kann der Erosion durch das hochtemperierte flüssige Metall nicht standhalten, und der Gießsand wird in das Gussteil eingewalzt.
Porosität in Gussteilen: Da sich in der Gussform viele Stoffe mit hoher Gasemission befinden, ist die Gasemissionsgeschwindigkeit hoch, der Beschichtungs- oder Stützsand weist eine schlechte Luftdurchlässigkeit auf, und das Gas wird nicht rechtzeitig abgeführt.
Mechanisches Sandanhaften: Die Beschichtung ist hochfeuerfest und verhindert chemisches Sandanhaften. Sie weist jedoch eine gute Luftdurchlässigkeit auf. Bei zu hohem Unterdruck kann Stahl die Beschichtung durchdringen und mechanisches Sandanhaften verursachen. Ein Unterdruck von 0.03–0.04 MPa wird empfohlen. Die Beschichtungsschicht sollte dünn und gleichmäßig aufgetragen werden, der innere Angusskanal hingegen dicker.
Kohlenstofffehler: Bei dünnen Teilen ist die Gießtemperatur niedrig, wodurch leicht Falten, stromlinienförmige Kohlenstoffrückstände usw. entstehen. Die allgemeine Gießtemperatur kann auf etwa 1550℃ eingestellt werden.
Wie hoch ist der Anteil der Kosten für die Beschichtung im Feinschäumverfahren an den Gussstückkosten? Jeder Hersteller möchte diese Frage beantworten. Dies hängt mit dem Preis der Beschichtung zusammen. Im Allgemeinen reichen 1 Tonne Beschichtung für 20 bis 100 Tonnen Gussteile aus, und die Beschichtung einer Tonne Gussteile kostet nur wenige Dutzend Yuan. Je größer das Werkstück, desto geringer die Kosten; je kleiner das Werkstück, desto mehr Beschichtung wird benötigt und desto höher sind die Kosten.
Wasserbasierte Kompositklebstoffe für Feingussbeschichtungen finden breite Anwendung bei großen, mittleren und kleinen Herstellern von Feingussformen. Feinguss-Trockenpulver oder wasserbasierte Pastenbeschichtungen bieten folgende Vorteile: geringe Gärneigung, niedrige Dosierung, gute Suspensionsfähigkeit, hohe Festigkeit und geringe Kosten. Aus 1 Tonne Bindemittel lassen sich 12 Tonnen Trockenpulverbeschichtung herstellen, die nach Zugabe von Wasser und kurzem Rühren gebrauchsfertig ist. Die Beschichtung zeichnet sich durch starke Haftung, Blasenfreiheit und Rissbeständigkeit aus. Nach dem Gießen löst sie sich schalenförmig ab. Das Gussteil haftet nicht an Sand und weist eine glatte Oberfläche auf. Es können mehr als 24 Tonnen wasserbasierte Pastenbeschichtung hergestellt werden.
① Zuverlässige Qualität. Alle Produktzuschlagstoffe bestehen aus hochwertigem Klinker, wodurch die Brennbarkeit reduziert wird. Dank der Verwendung von Hoch- und Niedertemperaturbindemitteln reißt die feste Beschichtung auch bei hohen Temperaturen nicht. Unterschiedliche Korngrößenverteilungen gewährleisten die Luftdurchlässigkeit der Beschichtung und verhindern das Anhaften von Sand.
② Günstiger Preis. Die Rohstoffe werden lokal produziert, und der Preis ist viel niedriger als der von allgemeinen Beschichtungsfabriken.
③ Prozessmerkmale: Umweltfreundliches Trockenpulver-Beschichtungssystem, das nach Zugabe von Wasser und Rühren gebrauchsfertig ist. Die Beschichtung zeichnet sich durch gute Fließfähigkeit aus und eignet sich besonders für großflächige Tauchbeschichtungsverfahren. Sie haftet hervorragend, ist blasen- und rissfrei. Nach dem Gießen löst sie sich schalenförmig ab. Das Gussteil haftet nicht am Sand und weist eine glatte Oberfläche auf. Es eignet sich für die Herstellung verschiedener Gusseisenteile im Feingussverfahren.
④ Die Anwendung ist einfach und leicht zu erlernen: 1. Geben Sie ca. 70 % Wasser, bezogen auf das Gewicht der Beschichtung (1 kg Beschichtung + 0.7 kg Wasser), hinzu, rühren Sie 1 Stunde lang und tragen Sie die Mischung anschließend auf (mittlere bis niedrige Rührgeschwindigkeit ist optimal, um Blasenbildung zu vermeiden). Die Wassermenge kann je nach Auftrag angepasst werden, sollte jedoch nicht zu hoch sein. Andernfalls wird die Beschichtung zu dünn und die Schichtdicke entspricht nicht den Anforderungen. Ist die Wassermenge zu gering, ist die Viskosität zu hoch, das Auftragen wird erschwert und die Beschichtung ungleichmäßig und die Schichtdicke uneinheitlich. Je nach Prozessbedingungen wird die Beschichtung in der Regel 2- bis 3-mal aufgetragen. Bei geringem Unterdruck und dicken, großen Teilen können bis zu 3-mal aufgetragen werden, sofern die Schichtdicke mehr als 1 mm beträgt. Beim Tauchbeschichtungsverfahren werden ca. 80 % Wasser hinzugegeben. Der Auftrag sollte unter niedriger Rührgeschwindigkeit erfolgen. Bei geeigneter Viskosität kann die gewünschte Schichtdicke (0.8-1.2 mm) durch zweimaliges Eintauchen erreicht werden.