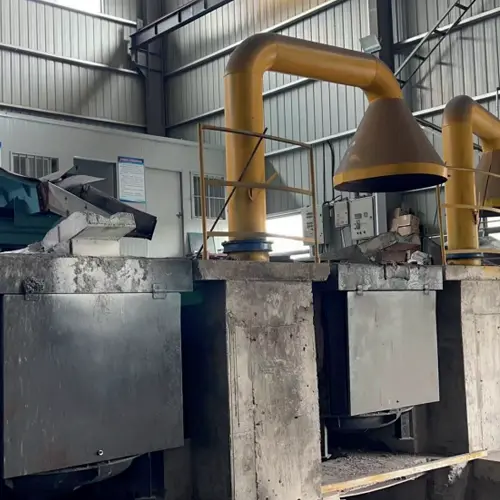
Proces tavení vysokopevnostní šedé litiny ve středněfrekvenční indukční peci je složitý a delikátní proces, který zahrnuje řadu aspektů, jako je výběr surovin a kontrola kvality, poměr vsázky do pece, nastavení parametrů procesu tavení a očkování. Tento článek na příkladu odlitku skříně převodovky automobilu zkoumá kontrolu kvality před vložením do pece.
1. Přísně kontrolovat kvalitu surovin a pomocných materiálů
1.1 Ocelový šrot a recyklované materiály: Měl by být vybrán čistý a ne silně zrezivělý ocelový šrot a recyklované materiály. Recyklované materiály je třeba rozdrtit a otryskat.
1.2 Receiver: Výběr receiveru je klíčový pro metalurgické vlastnosti roztaveného železa. Měly by být upřednostňovány vysokoteplotní grafitizované receivery, jejichž grafitová struktura pomáhá zlepšit nukleační stav roztaveného železa a snížit tendenci bílé litiny k zahřívání. Velikost částic receiveru je třeba určit podle průměru a kapacity pece, aby se zajistila dobrá rychlost rozpouštění a difúze.
1.3 Feroslitiny a očkovací látky: Nákup s pevným bodem, snaha o stabilní složení a kvalifikovanou velikost bloků (velikost částic). Třídění a stohování pro zamezení vlhkosti.
2. Poměr nabíjení
2.1 Poměr ocelového šrotu k surovému železu: V poměru vsázky by se mělo používat více levného ocelového šrotu a recyklovaných materiálů a méně nebo žádné surové železo. To může snížit výrobní náklady a zmírnit nepříznivé genetické účinky hrubého grafitu v surovém železe.
2.2 Poměr rekarburizátoru: Množství rekarburizátoru by mělo být stanoveno podle cílového obsahu uhlíku v roztaveném železe. Čím vyšší je rychlost rekarburizace, tím lepší jsou metalurgické vlastnosti roztaveného železa.
3. Návrh kompozice
Skříň převodovky je vyrobena z oceli HT250 s tvrdostí <200HBW. Požaduje se, aby se snadno řezala a během tlakových zkoušek oleje nebyla těsná. Do litiny přidejte stopové množství víceprvkových legujících složek a zvolte přiměřené procesní parametry, abyste dosáhli ideální metalografické struktury a mechanických vlastností odlitku.
Při návrhu složení vysokopevnostní nízkolegované inokulované litiny je třeba nejprve zvážit vliv uhlíkového ekvivalentu roztaveného železa a rychlosti ochlazování. Pokud je uhlíkový ekvivalent příliš vysoký, rychlost ochlazování tlusté stěny odlitku bude pomalá a tlustá stěna odlitku snadno vytvoří hrubá zrna a uvolněnou strukturu a tlaková zkouška olejem snadno způsobí netěsnost; pokud je uhlíkový ekvivalent příliš nízký, v tenké stěně odlitku se snadno vytvoří tvrdá místa, což má za následek špatný řezný výkon. Regulace uhlíkového ekvivalentu na 3.95–4.05 % může zajistit mechanické vlastnosti materiálu a přiblížit se eutektickému bodu. Rozsah teplot tuhnutí roztaveného železa je úzký, což vede k eliminaci vad pórů a smršťovacích otvorů v odlitku.
Za druhé je třeba zvážit roli legujících prvků. Při eutektické transformaci chromu a mědi chrom brání grafitizaci a podporuje tvorbu bílých skvrn na průřezu, zatímco měď podporuje grafitizaci a snižuje tvorbu bílých skvrn na průřezu. Interakce mezi těmito dvěma prvky je do určité míry neutralizována, čímž se zabrání tvorbě cementitu při eutektické transformaci, což vede k bílým skvrnám na tenké stěně odlitku nebo ke zvýšení tvrdosti. Při eutektoidní transformaci mohou chrom a měď hrát kombinovanou roli při stabilizaci a rafinaci perlitu. Kombinované přidání chromu a mědi může dále zlepšit hustotu odlitku. Proto je u odlitků, které vyžadují odolnost proti úniku, přídavek vhodného množství chromu (0.2–0.3 %) a mědi (0.3–0.4 %) prospěšný pro zlepšení hustoty samotného materiálu a zvýšení jeho odolnosti proti úniku.
4. Nastavení parametrů tavicího procesu
4.1 Tavicí výkon: Výkon tavicího výkonu je třeba stanovit podle množství železa přidaného do elektrické pece. Během procesu tavení, s rostoucí hmotností železného materiálu, je třeba postupně zvyšovat i tavicí výkon. To může maximalizovat tepelnou účinnost tavení v elektrické peci a snížit tepelné ztráty.
4.2 Načasování přidání nauhličovacího činidla: Pokud je v peci určité množství roztaveného železa, rozdělí se do několika dávek podle celkového množství přidaného do každé pece. Tím se plně využije elektromagnetický míchací efekt středofrekvenční elektrické pece, který napomáhá rozpouštění a difúzi uhlíku.
4.3 Regulace teploty: Teplota tavení šedé litiny by neměla být příliš vysoká, obecně by se měla udržovat pod 1400 °C. Po roztavení vsázky je nutné odebrat vzorky pro rychlou kontrolu a teplota vzorků se udržuje na 1420 ± 10 °C. Po odstraňování strusky se přidá zbývající vsázka, například feroslitiny. Teplota přehřátí se může udržovat na 1510–1530 °C a po dobu 5–8 minut se nechá stát. Teplota pece musí zajistit optimální teplotu pro očkování a odlévání, která se obecně udržuje mezi 1460–1500 °C.
4. Očkování
Očkování je důležitým opatřením pro zlepšení struktury a vlastností šedé litiny. Přidáním vhodného množství očkovadla lze podpořit srážení a zjemnění grafitu a zlepšit pevnost a tvrdost matricové struktury.
Množství přidaného očkovadla je určeno faktory, jako je tloušťka stěny, chemické složení a teplota odlévání vyráběného skořepinového odlitku, přičemž princip spočívá v tom, že v tlusté stěně nedochází k uvolnění ani netěsnostem a v tenké stěně k tvrdým oblastem. Výrobní praxe ukazuje, že kompozitní očkovadlo Sr, Ba, Ca, Si-Fe je ideálním očkovacím prostředkem pro zlepšení pevnosti šedé litiny. Toto očkovací prostředek vykazuje silnou antidegradační schopnost barya a silnou schopnost stroncia odstraňovat bílou litinu.
Použití sekundárního proudu pro nařezávání a lití může zlepšit rovnoměrnost rozložení grafitu uvnitř litiny a grafit typu A má vysokou míru obsazenosti, rovnoměrné rozložení a střední délku, čímž se zlepšuje a stabilizuje pevnost litiny.
Roztavené železo po inokulaci by mělo být odlito v omezeném čase, obvykle nepřesahujícím 10 minut.
5. Skutečný produkční efekt
Koeficient kvality odlitku skříně se výrazně zlepšil, v tenké části se nevyrábí žádná bílá litina, pevnost v tahu tělesa dosahuje vyšší než HT250, tvrdost je asi 190 HBw a perlit je 85-90 %, což splňuje požadavky na pevnost skříně převodovky a její mechanické vlastnosti dosahují úrovně materiálu skříně převodovky podobných zahraničních modelů.
Pro více dílů pro odlévání litiny a naši slévárnu klikněte na níže uvedený odkaz: