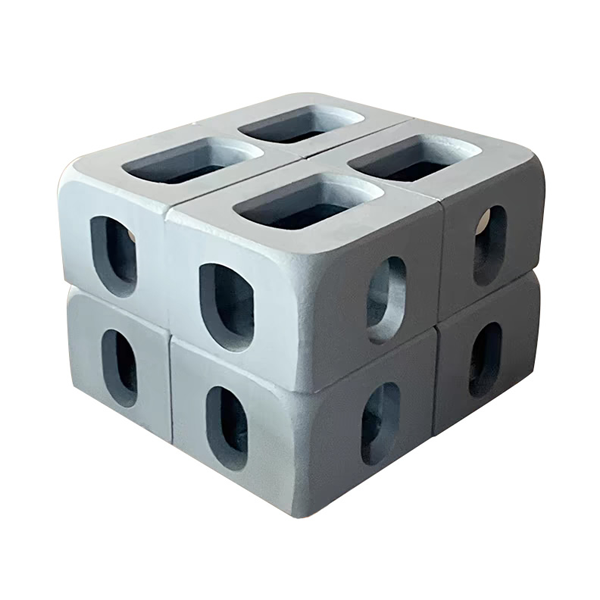
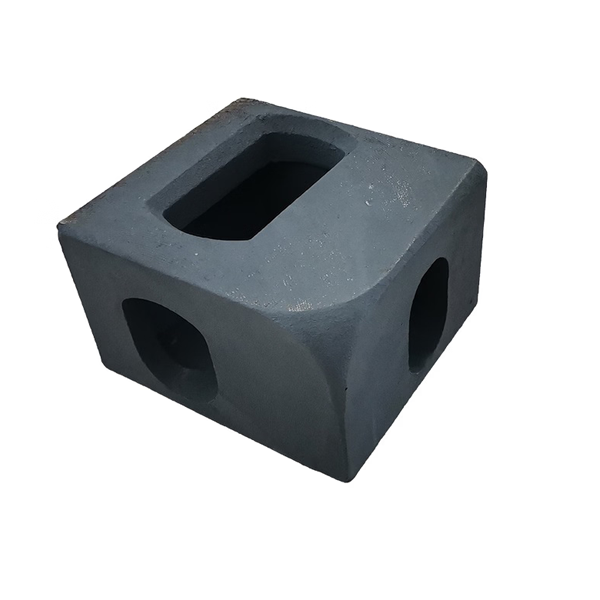
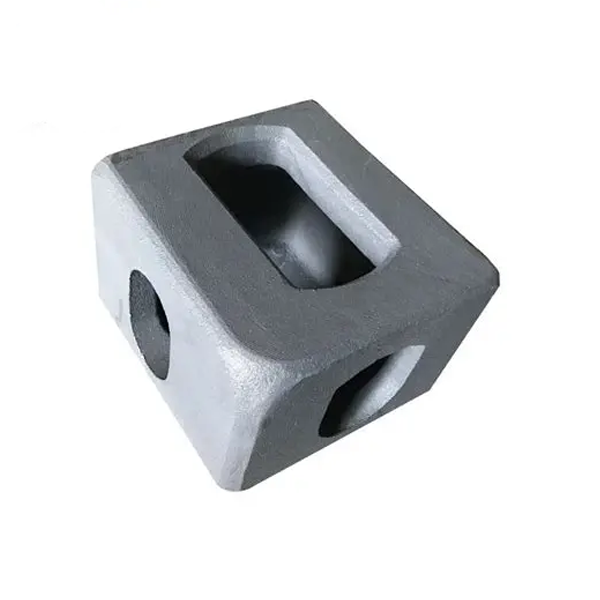
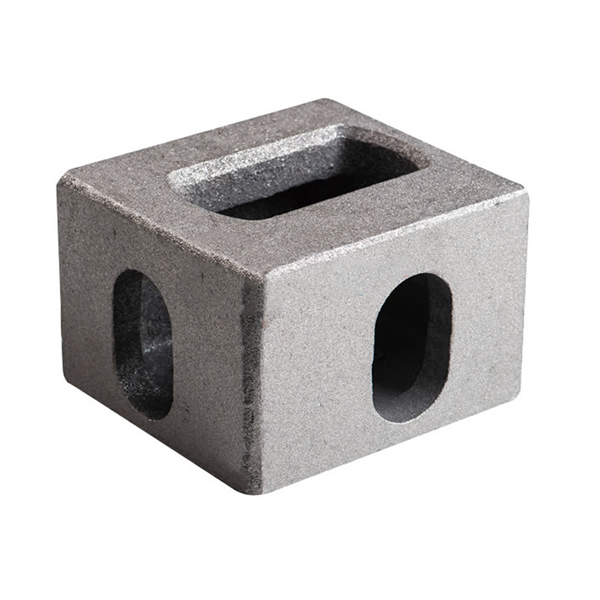
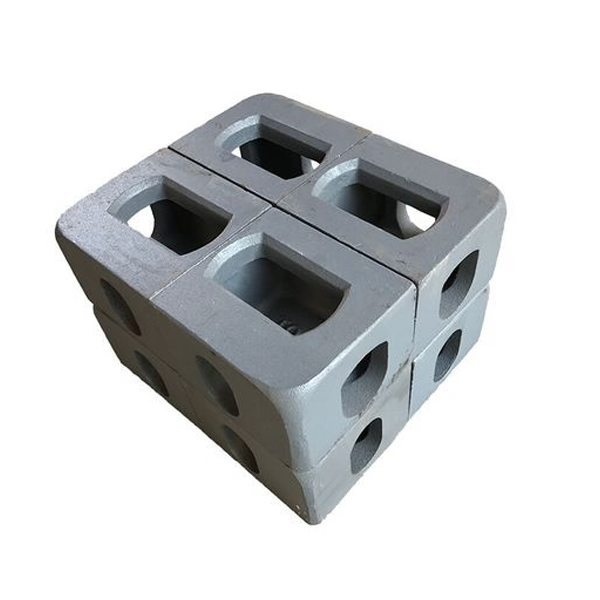
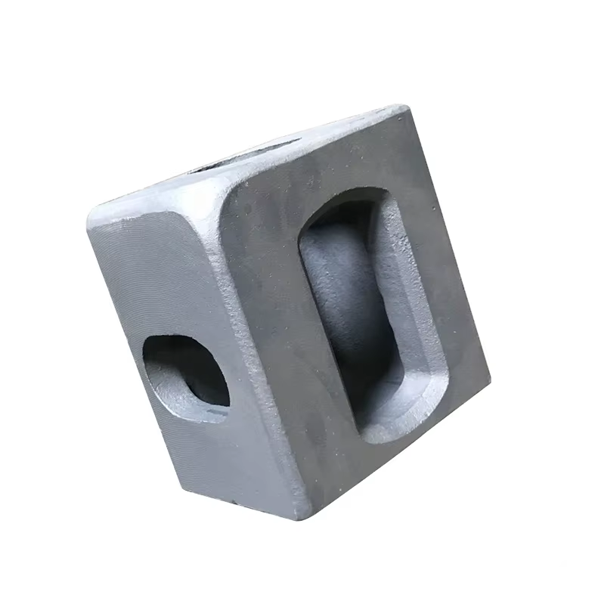
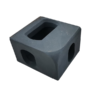
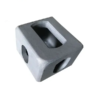
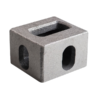
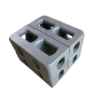
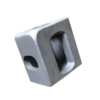
odlévání rohu nádoby

Společnost Jiangsu Shengrong se specializuje na výrobu běžných rohových odlitků pro kontejnery dle normy ISO. Rohové tvarovky, vyrobené z materiálu JISSCW480 a splňující normy JISG5102, nabízejí následující mechanické vlastnosti: pevnost v tahu 430–600 MPa, mez kluzu >220 MPa, prodloužení >25 %, smrštění v průřezu >40 % a absorpce energie nárazu při nízkých teplotách (-20 °C) ≥27 J; (-40 °C) ≥21 J. Nabízíme krátké dodací lhůty, konkurenceschopné ceny a žádné požadavky na minimální objednané množství.

Výhody odlitku rohů kontejnerů:
Aplikace odlévání rohů kontejnerů
Specifikace odlitku rohů kontejneru

1. Vysoká pevnost a trvanlivost: Obvykle vyrobeno z vysokopevnostní oceli (například Q345B) nebo lité oceli (například ASTM A148 Grade 80-50), tepelně zpracované (kalené a popouštěné) pro zvýšení tvrdosti a houževnatosti.

V souladu s normami ISO 1161 musí horní rohové kování odolat maximálnímu stohovacímu zatížení 30 tun, zatímco spodní rohové kování musí odolat zvedacím a šroubovým silám. Optimalizovaná konstrukční konstrukce zabraňuje koncentraci napětí a prodlužuje životnost.

2. Přesné rozměrové tolerance: V souladu s normami ISO 668 je zajištěna bezproblémová integrace se zvedacími zařízeními, šroubovacími zařízeními a stohovacími systémy s tolerancemi v rozmezí ±1 mm.

3. Vynikající odolnost proti korozi: Použitím žárového zinkování (průměrná tloušťka zinkového povlaku ≥ 80 μm) nebo pískování s epoxidovým základním nátěrem bohatým na zinek vydrží produkt 1000 hodin testování v solné mlze bez koroze. Vhodný pro použití v korozivním prostředí, jako je vysoká koncentrace solné mlhy, deštivá a vlhká námořní doprava.

4. Přísná certifikace kvality: Certifikováno dle ISO 1161, CSC (Mezinárodní úmluva pro bezpečné kontejnery) a klasifikačními společnostmi (jako jsou BV a DNV).
Kontrolní proces: Zahrnuje ultrazvukové zkoušení (UT) a magnetické práškové zkoušení (MT) pro detekci vnitřních vad, jakož i tahové a rázové zkoušky pro ověření mechanických vlastností.

5. Konstrukční návrh: Integrované procesy odlévání nebo kování eliminují slabiny svarů a riziko praskání.
Kompatibilita v nouzových situacích: Rychle se integruje s vybavením pro záchranu kontejnerů (jako jsou otočné zámky a rozpěrné mechanismy) pro zajištění bezpečných nouzových operací.

Zvedání a manipulace: Rohové konzoly spolupracují se zvedacím zařízením (například otočnými zámky na kontejnerových jeřábech) a umožňují rychlé zvedání.

Stohování a zajištění: Horní a dolní rohové konzoly se do sebe zasouvají, aby unesly hmotnost stohování (až 200 tun), a jsou zajištěny otočnými zámky.

Zajištění při přepravě: Připojují se k zajišťovacím zařízením vozidel a plavidel (jako jsou upevňovací tyče a vodicí kužely), aby se zabránilo jejich posunutí.

Nakládka a vykládka v přístavu: Jeřáby používají rohové konzoly ke zvedání kontejnerů, což zvyšuje efektivitu (například jeřáb STS na nábřeží zvládne 30–50 kontejnerů za hodinu).

Intermodální doprava: Kontejnery lze rychle přepravovat mezi loděmi, železničními plošinami a kamiony bez nutnosti vybalování.

Skladování a stohování: Vysokozdvižné vozíky používají pro stohování rohové konzoly (obvykle 6–9 vrstev), což šetří místo.

Použití speciálních kontejnerů: Chladicí kontejnery, cisternové kontejnery a další kontejnery se také spoléhají na rohové konzoly pro konstrukční pevnost.

Rohové tvarovky ISO: Vhodné pro standardní kontejnery o délce 20 stop a 40 stop.

Rozměry: Přibližně 178 mm x 162 mm x 118 mm.

Průměr otvoru: Oválný otvor přibližně 35 mm x 26 mm, používá se pro otočný zámek nebo upevnění popruhem.

Horní armatury: Umístěny v horních rozích kontejneru, s výsuvnými kryty.

Spodní armatury: Umístěny ve spodní části kontejneru, přímo připojeny ke stohovací základně nebo k uzamykacímu zařízení vozidla.

Materiál: Litá ocel (např. ZG230-450), tepelně zpracovaná pro zvýšenou pevnost a odolnost proti korozi.

Podélné zatížení (při stohování): ≥150 kN (přibližně 15 tun na roh).

Příčné zatížení (během přepravy): ≥75 kN.

Zvedací zatížení: Splňuje požadavky na dynamický náraz (obvykle navrženo s bezpečnostním faktorem ≥2.5).

Výhody odlitku rohů kontejnerů:

1. Vysoká pevnost a trvanlivost: Obvykle vyrobeno z vysokopevnostní oceli (například Q345B) nebo lité oceli (například ASTM A148 Grade 80-50), tepelně zpracované (kalené a popouštěné) pro zvýšení tvrdosti a houževnatosti.

V souladu s normami ISO 1161 musí horní rohové kování odolat maximálnímu stohovacímu zatížení 30 tun, zatímco spodní rohové kování musí odolat zvedacím a šroubovým silám. Optimalizovaná konstrukční konstrukce zabraňuje koncentraci napětí a prodlužuje životnost.

2. Přesné rozměrové tolerance: V souladu s normami ISO 668 je zajištěna bezproblémová integrace se zvedacími zařízeními, šroubovacími zařízeními a stohovacími systémy s tolerancemi v rozmezí ±1 mm.

3. Vynikající odolnost proti korozi: Použitím žárového zinkování (průměrná tloušťka zinkového povlaku ≥ 80 μm) nebo pískování s epoxidovým základním nátěrem bohatým na zinek vydrží produkt 1000 hodin testování v solné mlze bez koroze. Vhodný pro použití v korozivním prostředí, jako je vysoká koncentrace solné mlhy, deštivá a vlhká námořní doprava.

4. Přísná certifikace kvality: Certifikováno dle ISO 1161, CSC (Mezinárodní úmluva pro bezpečné kontejnery) a klasifikačními společnostmi (jako jsou BV a DNV).
Kontrolní proces: Zahrnuje ultrazvukové zkoušení (UT) a magnetické práškové zkoušení (MT) pro detekci vnitřních vad, jakož i tahové a rázové zkoušky pro ověření mechanických vlastností.

5. Konstrukční návrh: Integrované procesy odlévání nebo kování eliminují slabiny svarů a riziko praskání.
Kompatibilita v nouzových situacích: Rychle se integruje s vybavením pro záchranu kontejnerů (jako jsou otočné zámky a rozpěrné mechanismy) pro zajištění bezpečných nouzových operací.

Aplikace odlévání rohů kontejnerů

Zvedání a manipulace: Rohové konzoly spolupracují se zvedacím zařízením (například otočnými zámky na kontejnerových jeřábech) a umožňují rychlé zvedání.

Stohování a zajištění: Horní a dolní rohové konzoly se do sebe zasouvají, aby unesly hmotnost stohování (až 200 tun), a jsou zajištěny otočnými zámky.

Zajištění při přepravě: Připojují se k zajišťovacím zařízením vozidel a plavidel (jako jsou upevňovací tyče a vodicí kužely), aby se zabránilo jejich posunutí.

Nakládka a vykládka v přístavu: Jeřáby používají rohové konzoly ke zvedání kontejnerů, což zvyšuje efektivitu (například jeřáb STS na nábřeží zvládne 30–50 kontejnerů za hodinu).

Intermodální doprava: Kontejnery lze rychle přepravovat mezi loděmi, železničními plošinami a kamiony bez nutnosti vybalování.

Skladování a stohování: Vysokozdvižné vozíky používají pro stohování rohové konzoly (obvykle 6–9 vrstev), což šetří místo.

Použití speciálních kontejnerů: Chladicí kontejnery, cisternové kontejnery a další kontejnery se také spoléhají na rohové konzoly pro konstrukční pevnost.

Specifikace odlitku rohů kontejneru

Rohové tvarovky ISO: Vhodné pro standardní kontejnery o délce 20 stop a 40 stop.

Rozměry: Přibližně 178 mm x 162 mm x 118 mm.

Průměr otvoru: Oválný otvor přibližně 35 mm x 26 mm, používá se pro otočný zámek nebo upevnění popruhem.

Horní armatury: Umístěny v horních rozích kontejneru, s výsuvnými kryty.

Spodní armatury: Umístěny ve spodní části kontejneru, přímo připojeny ke stohovací základně nebo k uzamykacímu zařízení vozidla.

Materiál: Litá ocel (např. ZG230-450), tepelně zpracovaná pro zvýšenou pevnost a odolnost proti korozi.

Podélné zatížení (při stohování): ≥150 kN (přibližně 15 tun na roh).

Příčné zatížení (během přepravy): ≥75 kN.

Zvedací zatížení: Splňuje požadavky na dynamický náraz (obvykle navrženo s bezpečnostním faktorem ≥2.5).

Výrobní proces odlévání rohů kontejnerů

Výběr materiálu: Obvykle se používá vysokopevnostní ocel (například Q345B nebo ASTM A572 třídy 50), která vyžaduje dobrou svařitelnost a odolnost proti nárazu za nízkých teplot.
Proces odlévání (běžný v hromadné výrobě)
Výroba forem: Pískové nebo kovové formy se vytvářejí na základě 3D výkresu rohového dílu.
Tavení a lití: Roztavená ocel (o teplotě přibližně 1600 °C) se nalije do formy a vytvoří se polotovar.
Čištění písku: Odstraňuje písek a okuje z povrchu odlitku.
Hrubé obrábění: Frézování a soustružení se používají k odstranění přebytečného materiálu a dosažení počátečního tvarování.
Jemné obrábění: CNC obrábění přesně zpracovává klíčové oblasti, jako jsou klíčové otvory a zkosení, s tolerancemi v rozmezí ±0.5 mm.
Vrtání a závitování: Vytváří klíčové otvory standardní velikosti (například 8 otvorů specifikovaných v normě ISO 1161).
Povrchová úprava: Pískování nebo tryskání odstraňuje oxidové vrstvy pro zlepšení přilnavosti následných povlaků. Normalizace/kalení + popouštění: Zvyšuje tvrdost (obvykle HB 180-240) a pevnost v tahu (≥500 MPa).
Nedestruktivní testování: Ultrazvuková nebo magnetická kontrola na vnitřní trhliny.
Žárové zinkování: Běžný proces s tloušťkou zinkového povlaku ≥80 μm a 2000hodinovou zkouškou v solné mlze.
Rozměrová kontrola: Používá souřadnicový měřicí stroj (CMM) k ověření kritických rozměrů.
Testování zátěže: Zkoušky tahem ve svislém a vodorovném směru se provádějí na náhodných vzorcích (např. horní rohové tvarovky musí odolat zatížení 150 kN).
Certifikace: Poskytněte inspekční zprávy od třetích stran (např. BV, SGS).

Jak kontrolovat kvalitu odlévání rohů kontejnerů
Kontrola materiálu

Materiál Standard: Používá se litá ocel (například ASTM A27 Gr.65-35 nebo GB/T 11352 ZG270-500). Pro ověření chemického složení (C, Si, Mn, S, P atd.) a mechanických vlastností (pevnost v tahu ≥ 500 MPa, prodloužení ≥ 12 %) je vyžadován materiálový protokol.
Proces odlévání: Pro zajištění absence vad, jako jsou póry, struskové vměstky a smrštění, se používá metody lití do ztracené pěny nebo pískových forem. Pro namátkovou kontrolu je nutné rentgenové nebo ultrazvukové testování.

Řízení výrobního procesu

Správa forem: Pravidelně kontrolujte rozměry forem, zda nejsou opotřebované, a zajistěte, aby klíčové rozměry rohů (jako je průměr otvoru a rozteč otvorů) odpovídaly normám ISO 1161 (tolerance ±1 mm).

Tepelné zpracování: Normalizace a popouštění pro odstranění vnitřního pnutí. Tvrdost je regulována v rozmezí HB140-210, aby se zabránilo křehkému praskání způsobenému nadměrnou tvrdostí.

Povrchová úprava: Tryskání kulkami s následným žárovým zinkováním (vrstva zinku ≥ 80 μm) nebo nástřikem antikorozní barvou. Zkouška solnou mlhou musí být provedena po dobu 720 hodin bez výskytu červené rzi.

Rozměry a geometrické tolerance

Průměr otvoru pro horní rohový spoj Φ50 ± 0.2 mm, průměr otvoru pro spodní rohový spoj Φ60 ± 0.2 mm.

Rovinnost dosedací plochy rohového spoje ≤ 0.5 mm pro zajištění bezpólového svařování s krabicí.

Přesnost polohování: Diagonální odchylka čtyř rohových kování ≤ 5 mm (krabice o délce 20 stop), aby se zabránilo nesprávnému vyrovnání otočného zámku během zvedání.

Testování mechanického výkonu

Statická zatěžovací zkouška : Svislé zatížení ≥ 150 kN (1.5násobný součinitel bezpečnosti), boční zatížení ≥ 75 kN, bez plastické deformace.

Zkouška únavy: Žádné trhliny po 10 000 simulovaných cyklech zvedání (viz ISO 1496).

Rázová houževnatost: Zkouška rázovou houževnatostí dle Charpyho ≥ 27 J při -20 °C, zaručující výkon při nízkých teplotách.

×

Proč si vybrat slévárnu odlitků Shengrong?

1: Pokročilé technologie a standardy vybavení
Pokročilá technologie: Lití do pískových forem, přesné lití a lití do vytavené pěny. Velikosti odlitků dle požadavků zákazníka, hmotnosti od 0.5 kg do 10 000 kg
Automatizační zařízení: Vybaveno automatizovanými výrobními linkami, inteligentními tavicími pecemi (indukční pece se střední/vysokofrekvenční frekvencí),
Kontrolní zařízení: Zařízení pro kontrolu chemického složení/spektrometru a mechanických vlastností, třísouřadnicový měřicí stroj (CMM), rentgenový detektor vad, spektrometr, ultrazvukové testování a další špičkové metody kontroly kvality.

2:Systém řízení kvality
ISO 9001 (systém managementu jakosti)
IATF 16949 (systém managementu kvality v automobilovém průmyslu, například automobilové díly)
ASTM/EN/JIS a další mezinárodní materiálové normy.

3:Možnost přizpůsobení
Zakázková výroba dle výkresů zákazníka, zákazníci musí zaplatit pouze polovinu poplatku za formu pro vývoj nových odlitků. Doba výroby formy je krátká, pouze 20 dní, a doba odlévání pouze 10 dní. Obrábění 10 dní.
Bezplatný expresní vzorek pro zákazníky, hromadná výroba po potvrzení plné způsobilosti vzorků od zákazníků. Naše společnost nepožaduje od zákazníků minimální objednané množství, což uspokojuje zákazníky širokou škálou možností.

4:Konkurenční ceny
Ceny naší společnosti jsou v oboru velmi konkurenceschopné a konkrétní cena závisí na výkresu odlitku a množství objednávky zákazníka. Neváhejte se na nás obrátit.

Náš hlavní partner pro slévání litiny a oceli

Podívejte se, jak garantujeme kvalitu dílů z litiny

inspekce

Spektrometr pro kontrolu chemických prvků

Uhlík, křemík, mangan, síra, fosfor, chrom, nikl, měď a další prvky

Kontrola mechanických vlastností

Pevnost v tahu, mez kluzu, prodloužení, tvrdost, rázová houževnatost

Třísouřadnicový měřicí stroj

Kontrola velikosti, vzhledu a konstrukce

Třísouřadnicová kontrola, nedestruktivní testování, tlakové zkoušky atd.

balení a přeprava

Balení a doručení

Na každý díl použijeme antikorozní olejovou fólii nebo základní nátěr, abychom udrželi díly v dobrém stavu i po dlouhé době přepravy. Pro malé díly používáme dřevěné palety. Pro větší díly používáme palety .

Poskytovat našim zákazníkům nejlepší řešení pro litinové odlitky

slévárna odlitků

O slévárně litiny Shengrong

Slévárna litiny světové třídy

Společnost Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. je profesionální slévárna litiny o rozloze přibližně 26 000 metrů čtverečních s investicí 80 milionů juanů, která zahrnuje středofrekvenční pec, novou horizontální linku ve východním Soulu, horizontální linku Cast Star, automatický odlévací stroj s mikrokrystaly, míchačku 40T a 20T, stroj na výrobu jader, tryskací stroj, obráběcí centrum, soustruh na šikmé kolejnice, drážkovací automat, vertikální soustruh, soustruh na ploché kolejnice a další zařízení. Zkušební zařízení: spektrometr, stroj na zkoušení tahem, tvrdoměr atd. a podpůrné chemické zkušební laboratoře. Zabývá se především výrobou mechanických dílů, automobilových dílů, dílů pro průmyslová čerpadla, ložisek a dílů převodovek. Hlavní činností společnosti je výroba odlitků do kulových mlýnů QT450-12, 500-7, 600-3 a odlitků z šedé litiny HT250, HT300 a lité oceli, nerezové oceli a dalších odvětví. S rostoucím objemem obchodu se výroba nejen zaměřuje na splnění hlavních obchodních cílů, ale po zpracování produktu se rozvíjí obchodní činnost a podniky diverzifikují výrobu. V současné době má společnost více než 100 zaměstnanců, včetně profesionálního managementu a vývoje nových produktů.

Poskytovat našim zákazníkům nejlepší řešení pro litinové odlitky

滚动至顶部
Pro vyplnění tohoto formuláře prosím povolte JavaScript ve svém prohlížeči.

KONTAKT

ODESLAT