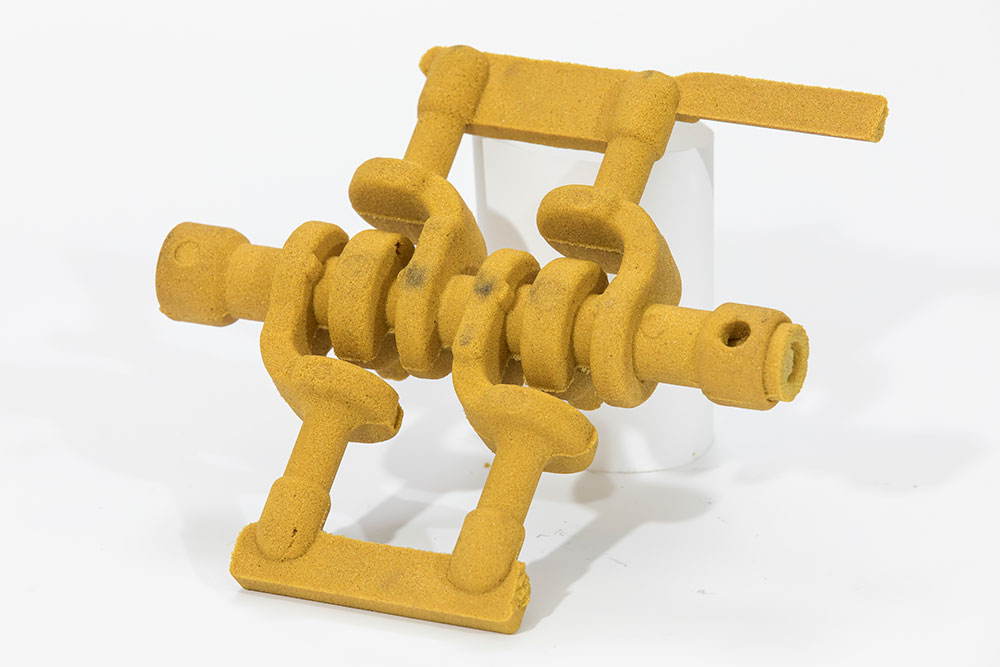
Processo de fabricação de moldes de núcleo de areia revestida
Nos últimos anos, a areia revestida tem sido cada vez mais utilizada e empregada em quase todos os métodos de fundição. Os métodos de processamento variam, mas, seja na fabricação de machos ou na moldagem, os requisitos básicos do processo são (exceto para os métodos manuais úmidos): temperatura de aquecimento de 200-300 °C; tempo de cura de 30-150 s; pressão de injeção de areia de 0.15-0.6 MPa. Os parâmetros específicos devem ser ajustados de acordo com o modelo do equipamento, o molde, a qualidade e a complexidade do macho, o tipo de areia revestida, etc. O princípio é o seguinte: machos de areia simples, areia revestida com boa fluidez (ou granulometria grossa) podem receber uma pressão de injeção de areia menor; machos de areia fina podem receber uma temperatura de aquecimento menor, e o tempo de cura pode ser adequadamente prolongado quando a temperatura de aquecimento for baixa; e vice-versa. A seguir, descrevemos alguns exemplos de aplicação.
1. Fabricação de núcleos sólidos
Em teoria, a areia revestida pode produzir quase todos os tipos de machos maciços, especialmente peças fundidas de alta precisão. Ao usar areia revestida úmida, o equipamento e as ferramentas da caixa de machos quente podem ser usados diretamente para produzir machos sem qualquer alteração no equipamento e nas ferramentas originais. Ao usar areia revestida seca, devido à sua boa fluidez, é necessário um tratamento especial para o método de exaustão da caixa de machos, o bocal e a vedação da caixa de machos.
2. Fabricação de moldes de conchas
O uso de areia revestida para fazer moldes de casca é comum na fundição de peças de eixo, como eixos de comando, ou peças de disco, como pastilhas de freio, e algumas peças de válvulas com altos requisitos de acabamento superficial. Seus parâmetros relevantes são os seguintes: relação areia/ferro de 1: (1.5) ~ 4; ângulo de inclinação de 0.5° ~ 1°, etc., espessura da parede da casca de 8 ~ 12 mm.
A espessura uniforme da parede do molde pode reduzir a quantidade de areia revestida e obter uma estrutura de fundição uniforme. Ao usar areia revestida para fazer moldes de casca, podem ser utilizados injetores de macho fixo ou injetores de macho basculante. Os primeiros podem usar areia revestida seca ou úmida, enquanto os últimos só podem usar areia revestida seca.
3. Produção de núcleos de conchas
A produção de núcleos de concha com areia revestida geralmente adota uma máquina de núcleo de concha oscilante (como K85, K87, K89, etc.), e o processo de fabricação do núcleo é concluído por meio de projeção de areia, formação de crosta, remoção da areia residual, cura e remoção da película.
Para garantir a qualidade do núcleo da concha, além de assegurar a qualidade da areia de revestimento, é necessário selecionar um processo de fabricação de núcleo adequado às condições específicas de cada núcleo de areia.
(1) Temperatura da caixa de moldagem A temperatura da caixa de moldagem é um dos principais fatores que afetam a espessura da camada de revestimento. Geralmente, ela é controlada entre 230 e 300 °C e selecionada de acordo com os seguintes princípios: ① Garantir calor suficiente para o amolecimento e cura da resina na areia revestida; ② Garantir a formação da espessura de revestimento necessária e que a superfície do núcleo do revestimento não fique carbonizada; ③ Tentar reduzir o tempo de formação e endurecimento da crosta para melhorar a produtividade.
(2) Pressão e tempo de injeção de areia A pressão de injeção de areia deve ser determinada de acordo com a forma e a complexidade do núcleo de areia, de modo que a areia do núcleo preencha a caixa de amostragem de forma compacta. Quando a pressão é muito alta, o núcleo de areia fica propenso à contração e ao vazamento de areia; quando a pressão é muito baixa, o núcleo de areia fica propenso à dispersão. Se o tempo de injeção de areia for muito longo, a casca que já se formou deslizará facilmente, resultando em uma casca muito fina; se o tempo for muito curto, o núcleo de areia não se formará. A pressão de injeção de areia é geralmente de 0.15 a 0.4 MPa e o tempo de injeção de areia é geralmente controlado entre 3 e 10 segundos.
(3) Tempo de formação da crosta O tempo de formação da crosta depende da espessura da camada de revestimento do núcleo de areia, que é determinada pelos requisitos de resistência do núcleo de areia durante o transporte, a montagem do núcleo e o vazamento. Sob a premissa de uma certa qualidade da areia de revestimento, quanto mais espessa a camada de revestimento, maior a resistência. Quando a espessura do revestimento é de 6 a 8 mm, o tempo de formação da crosta é de 10 a 30 s, e quando a espessura do revestimento é de 10 mm, o tempo de formação da crosta é de 20 a 65 s.
(4) Tempo de despejo de areia oscilante Após a conclusão da etapa de descascamento, a porta de injeção de areia da caixa de amostragem é girada para baixo e oscilada para a esquerda e para a direita em um ângulo de 45° para despejar a areia restante que não foi incrustada. Esse período de tempo pode ser determinado de acordo com a complexidade do formato do núcleo de areia e o posicionamento da porta de injeção de areia. O ideal é despejar a areia completamente, geralmente de 5 a 10 segundos.
(5) Tempo de endurecimento Para que a casca de areia endureça completamente, o núcleo de areia deve continuar a endurecer na caixa de núcleo aquecida. O tempo de endurecimento pode ser determinado de acordo com a espessura da casca e a temperatura da caixa de núcleo. Se o tempo for muito curto, a camada da casca não se solidifica completamente e a resistência é menor; se o tempo for muito longo, a superfície do núcleo de areia pode queimar facilmente. Geralmente, o tempo é controlado entre 20 e 100 segundos.
4. Fundição centrífuga a quente
Este processo é um processo tradicional de fundição centrífuga em um molde metálico bruto (molde de ferro). É usado principalmente para produzir peças fundidas com corpo rotativo em formato de tubo. Uma camada de revestimento é aplicada inicialmente na superfície da cavidade interna do molde de ferro para facilitar a remoção do molde. Nos últimos anos, areia revestida adequada para fundição centrífuga foi desenvolvida para substituir a produção de revestimento. Devido ao seu baixo efeito de exaustão, requer uma parede fina (cerca de 3 mm) e geralmente utiliza areia de dupla camada, com areia fina (70/140 mesh) na superfície em contato com a peça fundida e areia grossa (50/100 mesh) na camada externa. 5. Processo de areia revestida em molde de ferro: Este processo consiste em revestir a cavidade interna do molde metálico bruto (molde de ferro) com uma fina camada de areia revestida (3-8 mm) para formar a peça fundida. Utilizam-se diversos métodos, como testes de processo, simulações computacionais e tabelas empíricas, para definir de forma adequada a espessura da parede do molde de ferro e a espessura da camada de areia de revestimento, o sistema de vazamento e os materiais da camada de areia de revestimento, de modo a atingir o objetivo de preenchimento, solidificação e resfriamento do ferro fundido em condições relativamente favoráveis, melhorando sua qualidade interna e superficial. A precisão média das peças fundidas produzidas por fundição em areia com molde de ferro revestido é de aproximadamente nível CT7, e a rugosidade superficial é de 12.5 µm. Os principais parâmetros do processo de fundição em areia com molde de ferro revestido são: espessura da parede do molde de ferro de 25 mm, espessura da camada de areia de revestimento de 5 a 8 mm (adequada para virabrequins de ferro fundido nodular de pequeno diâmetro); a qualidade do molde de ferro é geralmente cerca de 5 vezes a qualidade da peça fundida; a relação ferro/areia (a relação entre a qualidade da peça fundida e a quantidade de areia de revestimento consumida) é de 6 a 7. Existem dois métodos para revestimento de moldes de ferro com areia (ou seja, obtenção da camada de revestimento de areia): moldagem por injeção de areia e moldagem por injeção sob pressão. O primeiro método é atualmente mais utilizado, e a camada de revestimento de areia é composta por areia comum, sendo particularmente adequada para produção em massa; o segundo método é adequado para virabrequins com grande massa em peça única (moldes de ferro com até vários metros de comprimento), e a camada de revestimento de areia é composta por diversos tipos de areia autoadensável fluida. A escolha da pressão de projeção de areia no primeiro método está relacionada à espessura da camada de areia. Quando a pressão de projeção de areia é de 0.2 a 0.6 MPa e a espessura da camada de areia é de 4 a 5 mm, sua densidade é a maior.
Devido à boa rigidez do molde de ferro, a compactação da peça fundida pode ser melhorada, e a densidade aumenta em média 0.86%. Muitas empresas já conseguiram produzir virabrequins de ferro fundido nodular com quatro cilindros ou menos. O desempenho da peça fundida é superior a QT800-2, e a taxa de refugo é de 3% a 5%.