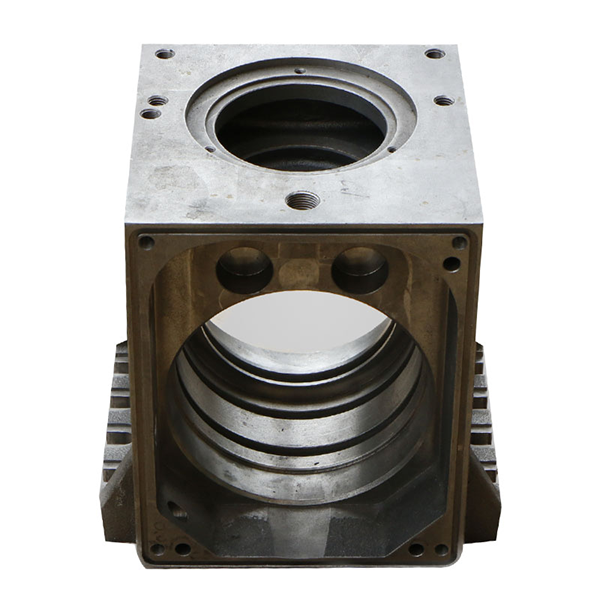
GGG60 — это высокопрочный ковкий чугун, сочетающий исключительную прочность на растяжение с контролируемой пластичностью, что делает его подходящим материалом для сложных инженерных задач. Понимание химического состава GGG60, эквивалентных марок материала GGG60 и механических свойств GGG60 позволяет инженерам оптимизировать проектирование компонентов и производственные процессы. В этом всеобъемлющем руководстве рассматриваются технические характеристики материала GGG60, его состав и практическое применение, что делает его надежным выбором для автомобильных компонентов, тяжелой техники и промышленного оборудования, работающего в условиях высоких нагрузок.
Профессионалы отрасли высоко ценят материал GGG60 по нескольким веским причинам:
- Минимальный предел прочности на растяжение 600 МПа обеспечивает превосходную несущую способность для применений с высокими нагрузками.
- Превосходное соотношение прочности и веса позволяет снизить массу компонентов, сохраняя при этом структурную целостность.
- Превосходная износостойкость по сравнению с низкосортными высокопрочными чугунами продлевает срок службы в абразивных условиях.
- Хорошая обрабатываемость в литом состоянии снижает производственные затраты, несмотря на более высокий уровень прочности.
- Доказанная надежность в различных отраслях, включая автомобильную промышленность, горнодобывающее оборудование и гидравлические системы.
- Экономически выгодная альтернатива стальным кованым изделиям для сложных геометрических форм, требующих высокой прочности.
- Способность к упрочнению поверхности повышает износостойкость в ответственных областях применения.
Инженеры, понимающие состав GGG60, свойства материала GGG60 и эквивалентные марки материала GGG60, могут выбрать соответствующие технические характеристики и добиться оптимальной экономичности производства.
Основные выводы
- Сталь GGG60 обеспечивает предел прочности на растяжение не менее 600 МПа и относительное удлинение 3%, что делает ее подходящей для применения в высокопрочных конструкциях.
- Химический состав GGG60 включает 2.5-3.6% углерода с контролируемым содержанием магния для образования шаровидных кристаллов.
- В качестве международных эквивалентных марок материалов GGG60 используются QT600-3 (Китай), FCD600 (Япония) и ASTM A536 80-60-03 (США).
- Механические свойства стали GGG60 включают твердость 180-270 HB и превосходную износостойкость.
- Сферическая структура графита обеспечивает прочность, превосходящую прочность низкосортных высокопрочных чугунов, при сохранении литейных свойств.
- Области применения включают зубчатые колеса, коленчатые валы, компоненты тяжелой техники, гидравлические цилиндры и горнодобывающее оборудование.
- Профессиональные литейные заводы по производству высокопрочного чугуна, сертифицированные по стандарту ISO, гарантируют стабильные свойства материала GGG60.
- Технические характеристики материала GGG60 соответствуют требованиям стандарта EN 1563 к производству и испытаниям.
Что представляет собой материал GGG60?
Материал GGG60 — это высокопрочный ковкий чугун с пределом прочности на растяжение не менее 600 МПа, характеризующийся сфероидальной графитовой структурой, обеспечивающей превосходные механические свойства для сложных инженерных применений.
Классификация материалов
Обозначение GGG60 соответствует немецкой системе обозначений, установленной стандартом DIN 1693 для высокопрочного чугуна, которая теперь гармонизирована с европейским стандартом EN 1563 как EN-GJS-600-3. Номенклатура состоит из конкретных технических показателей, определяющих характеристики материала. «GGG» означает «Gusseisen mit Kugelgraphit» (нем. «черный чугун с шаровидным графитом»), что отличает его от серого чугуна, который обозначается как «GG». Число «60» указывает на минимальную прочность на растяжение 600 мегапаскалей, измеренную на стандартных испытательных образцах.
Эта стандартизированная система обозначений помогает инженерам и специалистам по закупкам быстро определять свойства материала GGG60 без обращения к подробным техническим спецификациям. Такая система наименования исключает путаницу при закупке материалов на международном уровне. Производители указывают один и тот же состав и эксплуатационные характеристики GGG60 независимо от географического положения или поставщика.
Чугун марки GGG60 также имеет альтернативные обозначения в различных системах документации. Эти альтернативные обозначения указываются в сертификатах на материалы и технической документации. Понимание различных форматов обозначений облегчает проверку материалов в процессе закупок и контроля качества.
Характеристики микроструктуры
Отличительные эксплуатационные характеристики материала GGG60 обусловлены тщательно разработанной микроструктурой, формирующейся в процессе затвердевания и обработки магнием. Расплавленный чугун, содержащий соответствующий химический состав GGG60, подвергается обработке магнием, в результате чего графит осаждается в виде сфероидальных (шиповидных) включений по всей металлической матрице. Эти графитовые включения равномерно распределяются, создавая пластичные свойства, отличающие этот материал от серого чугуна.
Металлическая матрица, окружающая графитовые включения, в материале GGG60 преимущественно состоит из перлитной структуры. Перлит обеспечивает превосходную прочность и износостойкость, способствуя достижению минимального предела прочности на растяжение в 600 МПа. Преобладание перлитной матрицы с примесью феррита определяет конечное сочетание прочности и твердости в диапазоне механических свойств GGG60.
| Компонент микроструктуры | Типичное содержание | Вклад в недвижимость |
|---|---|---|
| Сфероидальный графит | 8-12% по объему | Прочность, обрабатываемость, износостойкость |
| Перлит | 80-95% | Высокая прочность, твердость, износостойкость. |
| феррит | 5-20% | Ограниченная пластичность, ударная вязкость |
| Количество узелков | 150-350/мм² | Однородность свойств, механические характеристики |
Графитовые включения действуют как менее сильные концентраторы напряжений по сравнению с чешуйками в сером чугуне, что объясняет превосходную прочность и ударную вязкость материала. Закругленная геометрия включений позволяет контролировать распределение напряжений вокруг графитовых частиц без немедленного образования трещин. Эта характеристика обеспечивает значительные преимущества в условиях высоких нагрузок.
Преимущественно перлитная матрица обеспечивает исключительную прочность на растяжение и износостойкость, сохраняя при этом приемлемую ударную вязкость. Такое сочетание делает свойства материала GGG60 особенно ценными для применений, требующих как высокой прочности, так и износостойкости, таких как зубчатые колеса, коленчатые валы, компоненты тяжелой техники и горнодобывающее оборудование. Исследования показывают , что содержание перлита напрямую коррелирует с повышением прочности высокопрочных чугунов.
Ключевые характеристики производительности
Материал GGG60 превосходно зарекомендовал себя в тех областях применения, где его уникальное сочетание высокой прочности и износостойкости обеспечивает оптимальную производительность. Благодаря преимущественно перлитной структуре и сфероидальному графиту, материал GGG60 демонстрирует отличную прочность на сжатие. Компоненты, изготовленные из материала GGG60, выдерживают большие нагрузки и обладают лучшей износостойкостью, чем низкосортные высокопрочные чугуны.
Прочность является наиболее существенным преимуществом GGG60 по сравнению с материалами GGG40 или GGG50. Механические свойства GGG60 включают минимальную прочность на растяжение 600 МПа, что примерно на 33% выше, чем у GGG40. Эта прочность позволяет выдерживать нагрузки в сложных условиях эксплуатации, сохраняя при этом достаточную пластичность для амортизации ударов.
Обрабатываемость материала GGG60 остается приемлемой, несмотря на более высокую твердость по сравнению с низкосортными высокопрочными чугунами. Сферическая структура графита способствует образованию стружки во время резания, хотя для оптимальной производительности требуется твердосплавный инструмент. При обработке деталей из высокопрочного чугуна с использованием соответствующих параметров резания достигаются хорошие результаты.
Износостойкость чугуна GGG60 превосходит износостойкость низкосортных высокопрочных чугунов благодаря более высокому содержанию перлита и повышенной твердости. Превосходные износостойкие характеристики материала особенно полезны в условиях абразивного воздействия или скользящего контакта. При необходимости в экстремальных условиях дополнительная обработка поверхности для повышения износостойкости улучшает износостойкость.
Химический состав GGG60
Химический состав GGG60 включает 2.5-3.6% углерода, 1.8-2.8% кремния и 0.3-0.7% марганца, а также критическое остаточное содержание магния 0.02-0.05%, обеспечивающее образование сфероидального графита для превосходных механических свойств.
Понимание химического состава GGG60 дает критически важное представление о поведении материала во время литья и его эксплуатационных характеристиках. Состав GGG60 включает тщательно сбалансированные элементы, которые контролируют образование графитовых включений, структуру матрицы и механические свойства. Каждый элемент в химическом составе GGG60 выполняет определенную функцию для достижения желаемых характеристик литья и эксплуатационных результатов.
Первичные легирующие элементы
Углерод (C): от 2.5% до 3.6%.
Содержание углерода напрямую определяет количество графита в материале GGG60. Высокая концентрация углерода обеспечивает хорошую текучесть при литье, позволяя полностью заполнять сложные геометрические формы во время заливки. В процессе затвердевания углерод осаждается в виде сферических графитовых узелков, при этом обработка магнием и соответствующая инокуляция способствуют образованию узелков.
Химический состав GGG60 предусматривает более низкое содержание углерода по сравнению с GGG40 (3.5-4.0%), что оптимизирует прочность, а не максимальную графитизацию. Уменьшенное содержание углерода приводит к меньшему объему графита, что позволяет увеличить содержание перлита в матричной структуре. Этот баланс обеспечивает требуемую прочность на растяжение 600 МПа.
Литейные цеха тщательно контролируют содержание углерода во время плавки. Спектрографический анализ подтверждает уровень углерода перед обработкой магнием. Углеродный эквивалент (CE = %C + %Si/3 + %P/3) обычно составляет от 3.9 до 4.3 для оптимальных свойств материала GGG60, что ниже, чем у более мягких марок.
Кремний (Si): от 1.8% до 2.8%.
Кремний выступает в качестве графитизирующего элемента, способствуя образованию сфероидального графита при производстве высокопрочного чугуна. Диапазон содержания кремния в химическом составе GGG60 обеспечивает баланс между графитизацией и образованием перлита, поддерживая достаточную прочность. Умеренное содержание кремния в пределах спецификации способствует формированию перлитной матричной структуры, повышая прочность и износостойкость.
Кремний также улучшает текучесть литья и снижает усадку, повышая прочность отливок. Содержание кремния влияет на соотношение феррита и перлита в конечной микроструктуре, напрямую влияя на механические свойства GGG60. Современные литейные цеха оптимизируют содержание кремния в зависимости от толщины сечения детали и желаемого баланса матрицы.
Для измерения содержания кремния в процессе производства необходим точный спектроскопический анализ. Совместное воздействие углерода и кремния определяет склонность к образованию узелков и конечные механические свойства. Литейные заводы используют расчеты углеродного эквивалента для прогнозирования поведения материала и контроля стабильности производства.
Марганец (Mn): от 0.3% до 0.7%.
Марганец в составе GGG60 способствует образованию перлита и повышению прочности. Содержание марганца способствует стабилизации перлита, увеличивая прочность и твердость при одновременном снижении удлинения. Контролируемое добавление марганца упрочняет матрицу, поддерживая высокую прочность на растяжение, характерную для материала GGG60.
Марганец также стабилизирует карбиды и влияет на закаливаемость. Содержание марганца поддерживает прочность, обеспечивая при этом преимущественно перлитную структуру, необходимую для достижения предела прочности на растяжение 600 МПа. Более высокое содержание марганца в GGG60 по сравнению с более мягкими марками способствует образованию перлита, повышая прочность и износостойкость.
Магний (Mg): от 0.02% до 0.05% (остаточное содержание)
Магний является важнейшим элементом, превращающим серый чугун в высокопрочный чугун. Обработка магнием изменяет морфологию графита с чешуйчатой на сферическую, что коренным образом меняет механические свойства. Химический состав GGG60 требует наличия остаточного магния (после обработки) для поддержания шаровидной графитовой структуры.
Литейные заводы добавляют магний различными способами, включая обработку в ковше, обработку в разливочном ковше или сэндвич-процессы. Как правило, для обработки используется 0.5-1.0% магнийсодержащих сплавов (обычно ферросилиций-магний), при этом остаточное содержание составляет 0.030-0.050% после бурной реакции и потери паров.
Недостаток остаточного магния приводит к образованию чешуйчатого или червеобразного графита, снижающего прочность и пластичность. Избыток магния создает трудности в обработке, включая бурные реакции, чрезмерное образование шлака и потенциальное образование карбидов. Точный контроль содержания магния остается критически важным для обеспечения стабильных свойств материала GGG60.
Примесные элементы
Содержание серы (S): 0.025% (максимум)
Содержание серы в химическом составе GGG60 требует строгого контроля в процессе производства. Сера препятствует образованию шаровидных кристаллов, вступая в реакцию с магнием и расходуя магний, необходимый для сфероидизации графита. Каждые 0.01% серы расходуют приблизительно 0.015% магния в процессе обработки.
Состав GGG60 обеспечивает очень низкое содержание серы, гарантируя эффективное использование магния. Литейные заводы отбирают сырье, включая чугун, стальной лом и отходы, исходя из содержания серы. Обработка для обессеривания перед добавлением магния снижает содержание серы до приемлемого уровня, повышая эффективность обработки.
Низкое содержание серы повышает эффективность обработки магнием и качество рудных включений. Более низкое содержание серы обеспечивает более стабильные механические свойства стали GGG60 при сниженном потреблении магния. Современные литейные заводы, производящие высокопрочный чугун, стремятся к содержанию серы ниже 0.020% для достижения оптимальных результатов.
Фосфор (P): 0.08% (максимум)
Фосфор делает высокопрочный чугун хрупким, образуя эвтектику железо-железофосфида (стедиит) на границах ячеек. Предельное содержание фосфора в составе GGG60 предотвращает чрезмерное образование стедиита, которое снизило бы ударную вязкость. Однако умеренное содержание фосфора улучшает текучесть при литье тонких сечений.
Указанные максимальные значения компенсируют повышенную литейность и потенциальную хрупкость. В компонентах, требующих максимальной прочности, следует минимизировать содержание фосфора. Спецификация GGG60 допускает несколько более высокое содержание фосфора, чем в более мягких марках, учитывая сниженные требования к пластичности.
Выбор сырья определяет содержание фосфора. Чугун обычно содержит больше фосфора, чем стальной лом. Литейные заводы смешивают шихту, достигая целевого уровня содержания фосфора в соответствии со спецификацией химического состава GGG60.
Сравнение состава GGG60
Сравнение химического состава GGG60 с соседними марками высокопрочного чугуна позволяет уточнить положение этого материала в семействе высокопрочных чугунов:
| Элемент | GGG40 | GGG50 | GGG60 | GGG70 |
|---|---|---|---|---|
| Углерод (С) | 3.5-4.0 | 3.4-3.9 | 2.5-3.6 | 2.3-3.4 |
| Силикон (Si) | 2.2-2.9 | 2.0-2.8 | 1.8-2.8 | 1.8-2.7 |
| Марганец (Mn) | 0.2-0.5 | 0.3-0.6 | 0.3-0.7 | 0.4-0.8 |
| Фосфор (P) | ≤0.06 | ≤0.08 | ≤0.08 | ≤0.08 |
| Сера (S) | ≤0.03 | ≤0.025 | ≤0.025 | ≤0.02 |
В высокопрочных марках наблюдается все более контролируемый диапазон состава, особенно по содержанию углерода, при этом повышенное содержание марганца способствует образованию перлита. Состав GGG60 представляет собой оптимальный баланс между прочностью и литейными свойствами, подходящий для применения в условиях высоких нагрузок.
Механические свойства GGG60
Механические свойства стали GGG60 включают в себя минимальный предел прочности на растяжение 600 МПа, предел текучести 370 МПа, относительное удлинение 3% и твердость 180-270 HB, что обеспечивает исключительную несущую способность для сложных инженерных применений.
Эксплуатационные характеристики, определяемые механическими свойствами GGG60, определяют пригодность материала для конкретных инженерных применений. Всестороннее понимание свойств материала GGG60 позволяет проводить точный анализ напряжений и устанавливать соответствующие коэффициенты запаса прочности при проектировании компонентов. Спецификация материала GGG60 устанавливает минимальные значения, обеспечивающие надежную работу в различных областях применения.
Свойства на растяжение
Предел прочности на растяжение (Rm): 600-700 МПа (минимум 600 МПа)
Предел прочности на растяжение является основным критерием приемки для материалов, соответствующих спецификации GGG60. Минимальное значение 600 МПа должно быть достигнуто при испытании образцов, отлитых отдельно. Типичные производственные материалы часто превышают минимальное значение, достигая 620-680 МПа, что характерно для хорошо контролируемых литейных процессов.
Прочность на растяжение высокопрочного чугуна зависит в первую очередь от микроструктуры матрицы и характеристик кристаллических включений. Перлитные матрицы обеспечивают высокую прочность при приемлемой ударной вязкости. Преобладающая перлитная структура в GGG60 обеспечивает превосходные показатели прочности. Химический состав GGG60 и скорость охлаждения в процессе затвердевания определяют эти микроструктурные особенности.
Процедуры испытаний соответствуют стандартам EN 1563 или ISO 1083. Образцы для испытаний изготавливаются из отдельно отлитых заготовок, что обеспечивает единообразие условий испытаний. Диаметр заготовки и скорость охлаждения приблизительно соответствуют типичным сечениям отливок, что позволяет получить репрезентативные механические свойства стали GGG60.
Предел текучести (Rp0.2): 370-470 МПа (минимум 370 МПа)
Предел текучести указывает на уровень напряжения, при котором начинается необратимая деформация. Материал GGG60 демонстрирует заданное поведение при текучести, составляющее не менее 370 МПа, что обеспечивает предсказуемые характеристики при расчетах конструкций. Типичный предел текучести составляет 390-450 МПа для преимущественно перлитных марок.
Отношение предела текучести к пределу прочности обычно составляет от 0.60 до 0.68, что указывает на контролируемый запас пластичности после достижения предела текучести. Эта характеристика позволяет ограничить поглощение энергии при перегрузках без немедленного разрушения. В инженерных расчетах для проектирования компонентов используется предел текучести с соответствующими коэффициентами запаса прочности.
Удлинение (А): ≥3% (минимум)
Удлинение материала GGG60 достигает минимума в 3%, что свидетельствует об умеренной пластичности по сравнению с низкопрочными высокопрочными чугунами (GGG40: 15%, GGG50: 7%). Значения удлинения обычно варьируются от 3% до 5% в зависимости от содержания перлита и качества кристаллических включений. Более высокое содержание перлита приводит к более низкому значению удлинения.
Ограниченная пластичность отражает высокую прочность материала GGG60. Преимущественно перлитная матрица обеспечивает прочность за счет снижения удлинения. Инженерам следует выбирать GGG60 для применений, требующих максимальной прочности и износостойкости, а не поглощения ударов или значительной пластической деформации.
| Свойства | Значение GGG60 | Метод испытания |
|---|---|---|
| Прочность на растяжение (мкм) | ≥600 МПа (типичное значение 620-680 МПа) | ЕН 1563, ИСО 1083 |
| Предел текучести (0.2 рупий) | ≥370 МПа (типичное значение 390-450 МПа) | EN 1563 |
| Удлинение (А) | ≥3% (обычно 3-5%) | EN 1563 |
| Твердость по Бринеллю (HB) | 180-270 НВ | EN 1563 |
Характеристики твердости
Твердость по Бринеллю: 180-270 HB
Измерения твердости позволяют быстро и неразрушающим методом проверить свойства материала GGG60. Диапазон твердости по Бринеллю соответствует преимущественно перлитной матричной микроструктуре. Более низкие значения твердости (180-210 HB) указывают на некоторое содержание феррита с незначительно повышенной пластичностью, тогда как более высокие значения (230-270 HB) свидетельствуют о полностью перлитном материале с максимальной прочностью.
Литейные заводы используют измерение твердости для контроля качества продукции. Измерения на отливках или образцах подтверждают соответствие материала ожидаемым значениям микроструктуры и механических свойств GGG60. Измерение твердости требует меньше времени и подготовки образцов, чем испытание на растяжение.
Диапазон твердости обеспечивает превосходную износостойкость, подходящую для абразивных сред. Компоненты, работающие в условиях сильного износа, выигрывают от этой характеристики. При необходимости обработка поверхности для повышения твердости может дополнительно повысить износостойкость без ущерба для прочности сердцевины.
Физические свойства
Плотность: 7.05-7.15 г/см³.
Плотность материала GGG60 остается относительно постоянной независимо от изменений состава в пределах допустимых значений. Эта стабильная плотность упрощает расчеты веса при проектировании компонентов. Плотность очень близка к плотности углеродистой стали (7.85 г/см³), что делает GGG60 примерно на 10% легче при эквивалентных объемах.
Для расчета веса используется стандартное значение плотности, умноженное на объем компонента. Точная плотность позволяет точно рассчитать массу компонента для транспортировки, погрузки и разгрузки, а также для анализа динамических нагрузок. Содержание графита снижает плотность по сравнению со сталью за счет замены более плотного железа более легким углеродом.
Модуль упругости: 165-175 ГПа
Модуль упругости материала GGG60 остается стабильным и составляет 165-175 ГПа, приближаясь к модулю упругости стали (200-210 ГПа). Эта относительно высокая жесткость отличает высокопрочный чугун от серого чугуна (90-100 ГПа), что делает GGG60 подходящим для применений, требующих высокой жесткости.
При расчете прогиба под нагрузкой инженеры должны учитывать несколько меньший модуль упругости по сравнению со сталью. Компоненты из высокопрочного чугуна прогибаются несколько больше, чем аналогичные стальные детали, несущие одинаковые нагрузки. Однако разница остается гораздо менее значительной, чем в случае с серым чугуном.
Коэффициент Пуассона: 0.27-0.29
Коэффициент Пуассона для материала GGG60 очень близок к значениям для стали (0.27-0.30). Это свойство влияет на расчеты напряжений в условиях многоосного нагружения и на боковую деформацию при растяжении. Сходство со сталью позволяет использовать стандартные методы расчета без специальных модификаций.
Тепловые свойства
Теплопроводность: 28-33 Вт/(м·К)
Материал GGG60 проводит тепло менее эффективно, чем серый чугун (46-50 Вт/(м·К)), но аналогично другим высокопрочным чугунам. Сферическая структура графита обеспечивает меньшую теплопроводность, чем чешуйчатый графит. Эта характеристика подходит для применений, где достаточно умеренного теплоотвода без необходимости использования превосходной теплопроводности серого чугуна.
Адекватная теплопроводность снижает температурные градиенты и связанные с ними термические напряжения. Компоненты, подвергающиеся термическим циклам, выигрывают от разумной теплопроводности, которая распределяет тепло более равномерно, чем материалы с низкой теплопроводностью.
Коэффициент теплового расширения: 10.5–11.0 × 10⁻⁶/K
Коэффициент теплового расширения стали GGG60 по механическим свойствам очень близок к значениям для углеродистой стали. Эта совместимость минимизирует термические напряжения при сборке деталей из высокопрочного чугуна со стальными деталями. Схожие коэффициенты расширения предотвращают ослабление или заедание при перепадах температур.
Сфероидальный графит обеспечивает некоторую стабильность размеров, ограничивая расширение матрицы. Ковкий чугун, как правило, демонстрирует хорошую стабильность размеров при термических циклах. Эта характеристика полезна для компонентов, требующих точности в широком диапазоне температур.
Износостойкость и ударные свойства
Износостойкость
Чугун марки GGG60 демонстрирует превосходную износостойкость по сравнению с низкосортными высокопрочными чугунами благодаря высокому содержанию перлита и повышенной твердости. Преимущественно перлитная матрица противостоит абразивному износу в сложных условиях эксплуатации. Испытания на износостойкость обычно показывают превосходные результаты по сравнению с GGG40 или GGG50 в абразивных условиях.
Материал сохраняет приемлемую износостойкость в широком диапазоне температур, что делает его подходящим для применения при повышенных температурах. В условиях скользящего контакта, работы с абразивными материалами или эрозионными средами износостойкость GGG60 позволяет предотвратить преждевременный выход компонентов из строя.
Ударопрочность
Ударная вязкость материала GGG60 остается умеренной благодаря ограниченному удлинению (минимум 3%). Сочетание предела прочности на растяжение 600 МПа с удлинением 3% обеспечивает контролируемое поглощение энергии при динамической нагрузке. Испытания на ударную вязкость обычно показывают значения 5-12 Джоулей при комнатной температуре для стандартных образцов Шарпи.
Материал сохраняет приемлемую ударопрочность при комнатной температуре, хотя при пониженных температурах эти показатели снижаются. В случаях применения, связанных с сильными ударными нагрузками, следует оценить, достаточно ли ограниченной пластичности GGG60, или же более прочные марки с большей эластичностью обеспечат лучшие характеристики.
Стандарты спецификации материалов GGG60
Технические характеристики материала GGG60 соответствуют европейскому стандарту EN 1563 как EN-GJS-600-3, с эквивалентными обозначениями в стандартах ISO, DIN, ASTM и JIS, что обеспечивает международную согласованность производства.
Производство и испытания этого высокопрочного чугуна регулируются множеством международных стандартов, обеспечивающих единообразие в разных регионах производства. Понимание применимых стандартов спецификации материала GGG60 облегчает поиск поставщиков на международном уровне и проверку качества.
Европейские стандарты
EN 1563:2012 (действующий стандарт)
Европейский стандарт EN 1563 под названием «Литье – чугун с шаровидным графитом» содержит исчерпывающие спецификации для производства и испытаний высокопрочного чугуна. Этот стандарт гармонизировал ранее принятые национальные стандарты, включая DIN 1693 (Германия), BS 2789 (Великобритания) и NF A32-201 (Франция). Спецификация материала GGG60 соответствует требованиям, установленным в EN 1563 как марка EN-GJS-600-3.
Стандарт EN 1563 охватывает:
- Система обозначений материалов и классификация марок.
- Рекомендованные диапазоны химического состава GGG60
- Требования к механическим свойствам, включая методы испытаний.
- Процедуры литья и размеры опытных образцов
- Требования к инспекции и сертификации
- Критерии приемки и разрешение споров
Стандарт устанавливает минимальные значения предела прочности на растяжение, предела текучести и относительного удлинения для различных марок высокопрочного чугуна, определяемые по результатам испытаний образцов, отлитых отдельно. Свойства материала GGG60 должны соответствовать минимальным значениям: предел прочности на растяжение 600 МПа, предел текучести 370 МПа и относительное удлинение 3%. Диапазоны твердости обеспечивают дополнительную проверку микроструктуры и свойств.
Международные стандарты
ISO 1083:2018 – Классификация чугуна с шаровидным графитом
Международная организация по стандартизации публикует стандарт ISO 1083 , описывающий классификацию и свойства высокопрочного чугуна. Этот глобальный стандарт гармонизирует региональные стандарты, включая EN 1563. В обозначении ISO используется аналогичная номенклатура для эквивалентных материалов, указывающая на минимальную прочность на растяжение и относительное удлинение.
Стандарт ISO 1083 устанавливает:
- Требования к свойствам материалов соответствуют спецификациям EN.
- Методы испытаний и процедуры подготовки образцов
- Условные обозначения системы обозначений
- Международные эквиваленты оценок
Производственные предприятия, выпускающие продукцию для международных рынков, обычно руководствуются как стандартами EN 1563, так и ISO 1083. Эти стандарты тесно связаны между собой, с незначительными различиями в форматах документации. Материалы, произведенные в соответствии со стандартом EN 1563, как правило, соответствуют требованиям ISO 1083.
Технические требования
Испытание механических свойств
В соответствии со спецификацией материала GGG60, для проверки механических свойств необходимо проводить испытания на растяжение отдельно отлитых испытательных образцов. Стандартные испытательные образцы имеют заданные диаметры, а частота испытаний зависит от объема производства и требований заказчика. Перед испытаниями образцы обрабатываются до получения точных размеров для обеспечения стабильных результатов.
Испытание на твердость обеспечивает дополнительную проверку без необходимости разрушающих испытаний. Измерения твердости по Бринеллю на отливках или образцах подтверждают ожидаемую микроструктуру, коррелирующую с прочностными характеристиками при растяжении.
Металлографическая экспертиза
Микроструктурный анализ подтверждает, что сферическая морфология графита и структура матрицы соответствуют спецификации материала GGG60. Полированные и протравленные образцы, исследованные под микроскопом, подтверждают:
- Распределение сфероидальных графитовых узелков и степень их узловатости (обычно ≥80%)
- Перлитная или преимущественно перлитная матрица, соответствующая сорту
- Отсутствие избытка карбидов, включений или вырожденного графита.
- Рекомендуемое количество узлов (обычно 150-350 узлов/мм²)
Металлографический анализ обычно проводится в процессе квалификации технологического процесса и периодической проверки. В критически важных областях применения может потребоваться подтверждение микроструктуры каждой партии для обеспечения стабильного качества.
Документация и сертификация
Литейные заводы предоставляют сертификаты на материалы, подтверждающие соответствие требованиям спецификации GGG60. Типичные сертификаты включают:
- Результаты анализа химического состава
- Данные испытаний механических свойств (предел прочности на растяжение, предел текучести, относительное удлинение)
- Измерения твердости
- Идентификация и отслеживаемость тепловых потоков
- Заявление о соответствии применимым стандартам
Сертификаты качества, выданные в соответствии с форматами EN 10204 Type 3.1 или 3.2, представляют собой исчерпывающую документацию по качеству. Эти сертификаты позволяют заказчику проверить свойства материалов и соответствие стандартам.
Эквивалентные марки материалов GGG60
В число эквивалентных материалов по стандарту GGG60 входят QT600-3 (Китай GB/T 1348), FCD600 (Япония JIS G5502), ASTM A536 80-60-03 (США) и ISO 1083 600-3 для международной замены материалов.
Инженерам часто приходится определять эквивалентные марки материалов GGG60 в соответствии с международными стандартами для глобального поиска поставщиков и замены материалов. Понимание эквивалентных обозначений обеспечивает совместимость материалов, когда в технических условиях используются различные стандарты. Система эквивалентности материалов GGG60 облегчает международную торговлю и техническую коммуникацию.
Китайский стандартный эквивалент
QT600-3 (GB/T 1348)
Китайский национальный стандарт GB/T 1348 обозначает эквивалентный высокопрочный чугун как QT600-3. Аббревиатура «QT» означает «Qiu Tie» (высокопрочный чугун на китайском языке), «600» напрямую указывает на минимальный предел прочности на растяжение в МПа, а «3» — на минимальное относительное удлинение. Китайские литейные заводы широко производят QT600-3 для тяжелого машиностроения, горнодобывающего оборудования и высокопрочных автомобильных компонентов.
Химический состав и механические свойства материала QT600-3 в значительной степени соответствуют спецификации материала GGG60:
- Минимальная прочность на растяжение: 600 МПа
- Минимальный предел текучести: 370 МПа
- Минимальное удлинение: 3%
- Твердость по Бринеллю: 190-270 HB
Китайские производители автомобилей, горнодобывающего оборудования и тяжелой техники часто указывают QT600-3 в качестве исходного материала. Благодаря широкой доступности и отработанным производственным процессам, этот материал, эквивалентный GGG60, легко доступен на китайских литейных заводах. В сертификатах на материал указаны обозначения как GB/T 1348, так и международные эквивалентные обозначения.
Японский стандартный эквивалент
FCD600 (JIS G 5502)
Японский промышленный стандарт JIS G 5502 классифицирует эквивалентный высокопрочный чугун как FCD600. Обозначение «FCD» расшифровывается как «высокопрочный чугун для литья из черных металлов», а «600» указывает на минимальный предел прочности на растяжение (600 МПа). Этот стандарт обеспечивает прямую эквивалентность материалу GGG60.
Технические характеристики FCD600 включают в себя:
- Минимальная прочность на растяжение: 600 МПа
- Минимальное удлинение: 3%
- Преимущественно перлитная матричная микроструктура
Японская автомобильная промышленность и производители тяжелого машиностроения используют сплав FCD600 для изготовления зубчатых колес, коленчатых валов и высокопрочных конструкционных элементов. Японские литейные заводы поддерживают строгие системы контроля качества, обеспечивающие соответствие требованиям высокоточной обработки.
Американский стандартный эквивалент
ASTM A536 класс 80-60-03
Американское общество по испытанию материалов (ASTM) определяет высокопрочный чугун в соответствии со стандартом ASTM A536 . Обозначение марки 80-60-03 указывает на минимальный предел прочности на растяжение 80 ksi (552 МПа), предел текучести 60 ksi (414 МПа) и относительное удлинение 3%, что точно соответствует спецификации материала GGG60. Этот эквивалент материала GGG60 используется в различных отраслях американской промышленности.
Характеристики марки ASTM A536 Grade 80-60-03:
- Минимальная прочность на растяжение: 80 ksi (552 МПа)
- Минимальный предел текучести: 60 ksi (414 МПа)
- Минимальное удлинение: 3%
- Твердость обычно составляет 197-255 HB.
В стандарте ASTM используются имперские единицы измерения, и указывается несколько более низкая прочность на растяжение (552 МПа против 600 МПа). Однако многие американские литейные заводы производят материал, превосходящий минимальные требования, достигая свойств, эквивалентных GGG60. Американские литейные заводы оптимизируют состав для достижения требуемых свойств в соответствии с процедурами испытаний ASTM.
Другие международные эквиваленты
Италия: GS600-2 (UNI 4544)
Итальянский стандарт UNI 4544 обозначает аналогичный материал как GS600-2, используя сопоставимые номенклатурные правила. Итальянские литейные заводы поставляют отливки из GS600-2 для машиностроения и промышленного применения со свойствами, эквивалентными материалу GGG60.
Франция: FGS600-2 (NF A32-201)
В соответствии с французскими стандартами, до принятия европейских гармонизированных стандартов этот материал обозначался как FGS600-2. В настоящее время французские литейные предприятия в основном используют стандарт EN 1563, но в устаревшей документации может указываться обозначение FGS600-2.
Соединенное Королевство: 600/7 (BS 2789)
Британский стандарт BS 2789 (в настоящее время замененный стандартом EN 1563) классифицировал этот материал как 600/7, где «600» обозначает минимальную прочность на растяжение, а «7» — относительное удлинение (хотя следует отметить, что фактическое относительное удлинение GGG60 составляет 3%). Британские литейные заводы в настоящее время используют обозначение EN-GJS-600-3, при этом для обеспечения совместимости со старыми стандартами иногда упоминается BS 2789.
Индия: SG600/3 (IS 1865)
В индийских стандартах эквивалентный материал обозначается как SG600/3, где «SG» означает сфероидальный графит. Свойства соответствуют спецификациям эквивалентного материала GGG60, подходящего для применения в промышленном оборудовании и тяжелой технике.
Австралия: 600-3 (AS 1831)
В австралийских стандартах обозначение 600-3 используется как эквивалентное обозначение высокопрочного чугуна со свойствами, аналогичными материалу GGG60.
Таблица сравнения эквивалентных классов
| Стандарт | Обозначение | Предел прочности на разрыв | Предел текучести | относительное удлинение | Первичный регион |
|---|---|---|---|---|---|
| Европейский (EN 1563) | EN-GJS-600-3 | ≥600 МПа | ≥370 МПа | ≥ 3% | Европа |
| стандартами качества ISO 1083 | ISO-600 3 | ≥600 МПа | ≥370 МПа | ≥ 3% | международный |
| Германия (DIN 1693) | GGG60 | ≥600 МПа | ≥370 МПа | ≥ 3% | Германия |
| Китай (GB/T 1348) | КТ600-3 | ≥600 МПа | ≥370 МПа | ≥ 3% | Китай |
| Япония (JIS G 5502) | FCD600 | ≥600 МПа | – | ≥ 3% | Япония |
| США (ASTM A536) | 80-60-03 | ≥552 МПа (80 тыс.фунтов/кв.дюйм) | ≥414 МПа (60 тыс.фунтов/кв.дюйм) | ≥ 3% | США |
| Италия (UNI 4544) | GS600-2 | ≥600 МПа | ≥370 МПа | ≥ 2% | Италия |
| Франция (NF A32-201) | ФГС600-2 | ≥600 МПа | ≥370 МПа | ≥ 2% | Франция |
| Великобритания (BS 2789) | 600/7 | ≥600 МПа | ≥370 МПа | ≥7% (варьируется) | UK |
| Индия (IS 1865) | СГ600/3 | ≥600 МПа | ≥370 МПа | ≥ 3% | Индия |
Вопросы замены материалов.
При замене материалов марки GGG60, соответствующих различным стандартам, инженеры должны проверить несколько важных факторов:
Выравнивание механических свойств
Сравните минимальные требования к пределу прочности на растяжение, пределу текучести и относительному удлинению в соответствии с различными стандартами. Большинство марок материалов, эквивалентных GGG60, указывают минимальный предел прочности на растяжение 600 МПа при относительном удлинении 3%, обеспечивая аналогичные несущие характеристики. Убедитесь, что все критически важные свойства соответствуют требованиям применения.
Методы испытаний могут незначительно отличаться в зависимости от стандарта. В стандартах EN/ISO используются метрические образцы, а в стандарте ASTM — дюймовые размеры. Эти различия в методах испытаний обычно дают сопоставимые результаты в пределах нормального разброса параметров материала.
Влияние размера участка
Все стандарты для высокопрочного чугуна признают, что механические свойства изменяются в зависимости от толщины отливки. Более толстые секции охлаждаются медленнее, что потенциально может привести к образованию различной микроструктуры. Спецификация материала GGG60 основывает свои свойства на стандартных испытательных образцах, представляющих собой типичные отливки средней толщины.
При замене материалов необходимо убедиться, что требования к толщине сечения соответствуют стандартам. При проектировании компонентов следует учитывать влияние фактической толщины сечения на механические свойства GGG60 для обеспечения надлежащей производительности.
Основные области применения чугуна GGG60
Чугун марки GGG60 применяется в таких областях, как компоненты тяжелых машин, зубчатые колеса, коленчатые валы, горнодобывающее оборудование, гидравлические цилиндры и высокопрочные конструкционные детали, требующие исключительной несущей способности.
Сбалансированное сочетание высокой прочности, превосходной износостойкости и приемлемой ударной вязкости делает материал GGG60 подходящим для сложных промышленных применений. Понимание типичных областей применения помогает инженерам оценить пригодность материала для конкретных требований к компонентам.
Автомобильные и большегрузные компоненты
Коленчатые валы и компоненты двигателя
Производители автомобилей и дизельных двигателей используют материал GGG60 для коленчатых валов, распределительных валов и шатунов, требующих высокой прочности и износостойкости. Материал выдерживает нагрузки от сгорания топлива и подшипников, а также устойчив к износу поверхностей шеек. Предел прочности на растяжение 600 МПа обеспечивает надежную работу при высоких механических напряжениях.
Процесс литья позволяет создавать коленчатые валы сложной геометрии с интегрированными противовесами, что экономично по сравнению с коваными стальными аналогами. Механические свойства GGG60 обеспечивают достаточную прочность для дизельных двигателей большой мощности, сохраняя при этом экономичность производства. Устойчивость материала к усталости обеспечивает длительный срок службы.
Двигатели тяжелых грузовиков и промышленные силовые установки выигрывают от сочетания прочности и литейных свойств материала GGG60. Благодаря механической обработке этот материал позволяет создавать сложные внутренние каналы смазки и точно определять размеры шеек подшипников. Поверхностное упрочнение шеек подшипников дополнительно повышает износостойкость.
Зубчатые колеса и компоненты трансмиссии
В редукторах и трансмиссионных системах для тяжелых условий эксплуатации используется сталь GGG60 для зубчатых колес, кольцевых шестерен и компонентов трансмиссии, требующих высокой прочности и износостойкости. В процессе литья создаются заготовки шестерен с интегрированными ступицами и крепежными элементами. Материал обеспечивает структурную жесткость, одновременно препятствуя износу зубьев от высоких контактных напряжений.
Достаточная прочность обеспечивает передачу высокого крутящего момента в промышленном и горнодобывающем оборудовании. Состав GGG60 гарантирует надежную работу в различных условиях эксплуатации, включая высокие нагрузки и перепады температур. Производители ценят экономичность в сочетании с увеличенным сроком службы.
Компоненты зубчатой передачи должны обладать усталостной прочностью при циклических нагрузках. Материал демонстрирует хорошую усталостную прочность, соответствующую ожидаемому сроку службы промышленного оборудования. При необходимости обработка поверхности, включая цементацию или индукционную закалку, повышает долговечность поверхности зубьев.
Горное и тяжелое оборудование
Компоненты экскаватора и погрузчика
Производители горнодобывающего оборудования используют материал GGG60 для изготовления несущих кронштейнов, корпусов поворотных механизмов и высоконагруженных монтажных компонентов. Сочетание прочности и литейных свойств подходит для компонентов, подверженных высоким нагрузкам и ударным воздействиям. Материал поглощает эксплуатационные напряжения, сохраняя при этом стабильность размеров.
Универсальность литья позволяет создавать сложные геометрические формы, интегрирующие множество точек крепления и элементов фиксации. Механические свойства GGG60 обеспечивают снижение веса по сравнению со стальными конструкциями, при этом превосходя требования к прочности низкосортного высокопрочного чугуна. Производители оборудования ценят надежность в сложных условиях горнодобывающей промышленности.
В соединениях стрел экскаваторов, тягах погрузчиков и кронштейнах гидравлических систем используется материал GGG60 для обеспечения структурной целостности. Этот материал лучше выдерживает нагрузки при многократных циклах нагружения, чем менее прочные аналоги, в условиях интенсивной эксплуатации.
Дробильное и измельчающее оборудование
В горнодобывающем и перерабатывающем оборудовании GGG60 используется для изготовления щековых дробилок, шлифовальных плит и ударопрочных компонентов. Материал выдерживает абразивный износ, сохраняя при этом структурную целостность при ударных нагрузках. Области применения включают компоненты щековых дробилок, детали конусных дробилок и компоненты измельчительных мельниц.
Сочетание твердости и прочности обеспечивает увеличенный срок службы в условиях абразивного воздействия. Обработка поверхности для повышения износостойкости улучшает устойчивость к сильному абразивному износу. Состав GGG60 обеспечивает надежность в сложных условиях горнодобывающей промышленности и переработки щебня.
Гидравлические и пневматические системы
Корпуса баллонов высокого давления
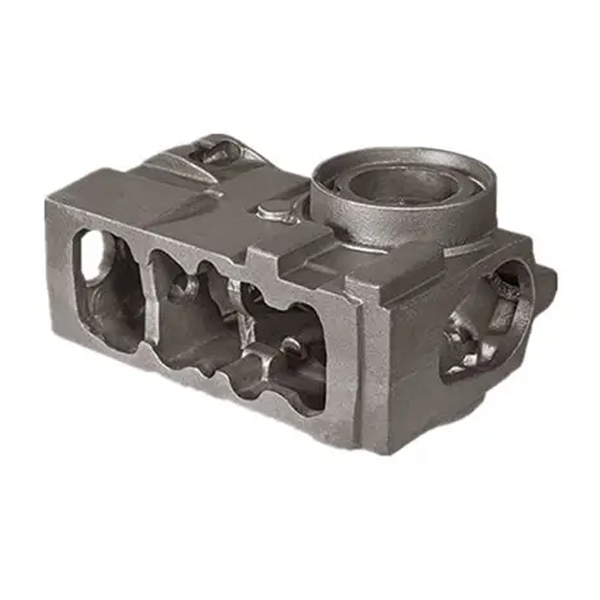
Корпуса гидравлических и пневматических цилиндров, отлитые из материала GGG60, обеспечивают структурную фиксацию жидкостей под высоким давлением. Литье включает в себя встроенные элементы крепления, патрубки и ребра жесткости. Материал выдерживает внутреннее давление, превышающее допустимое для низкопрочных чугунов.
В промышленном оборудовании, включая строительную технику, системы перемещения материалов и производственное оборудование, используются гидравлические компоненты из высокопрочного ковкого чугуна. Механические свойства GGG60 обеспечивают баланс между допустимым давлением и экономичностью производства для высоконагруженных применений, работающих при повышенном давлении.
Мобильное гидравлическое оборудование выигрывает от соотношения прочности и веса материала GGG60. Этот материал позволяет работать при более высоком давлении без чрезмерного увеличения веса компонентов. Номинальное давление обычно достигает 250-350 бар в зависимости от конструкции цилиндра и коэффициентов безопасности.
Корпуса насосов и клапанные блоки
В корпусах гидравлических насосов высокого давления и корпусах распределительных клапанов используется материал GGG60 для обеспечения герметичности и структурной целостности. Процесс литья позволяет экономично создавать сложные внутренние каналы и элементы внешнего монтажа. Материал обеспечивает номинальные значения давления, подходящие для промышленных гидравлических систем, работающих при высоком давлении.
Обрабатываемость позволяет проводить высокоточную чистовую обработку уплотнительных поверхностей и резьбовых соединений, несмотря на более высокую твердость по сравнению с более мягкими марками. Состав GGG60 устойчив к воздействию гидравлических жидкостей и сохраняет стабильность размеров при циклическом давлении. В промышленных гидравлических силовых установках и мобильной технике часто используются компоненты из высокопрочного ковкого чугуна.
Прочность материала предотвращает хрупкое разрушение от скачков давления или гидравлических ударов. Срок службы в сложных гидравлических системах часто превышает 15-20 лет при правильном проектировании и техническом обслуживании. Экономическая эффективность делает GGG60 стандартным материалом для гидравлических систем высокого давления.
Промышленное оборудование
Компоненты станка
Производители станков используют GGG60 для изготовления конструкционных оснований, корпусов шпинделей и прецизионных монтажных компонентов, требующих высокой жесткости и гашения вибраций. Материал обеспечивает структурную стабильность, сохраняя при этом приемлемые характеристики поглощения вибраций. Высокий модуль упругости обеспечивает правильное выравнивание подшипников, что крайне важно для точности обработки.
Основания станков с ЧПУ, колонны фрезерных станков и станины токарных станков, отлитые из материала GGG60, обеспечивают жесткое крепление для прецизионных компонентов. Процесс литья позволяет экономично создавать интегрированные монтажные поверхности и каналы для охлаждающей жидкости. Точная обработка отверстий подшипников и монтажных поверхностей обеспечивает жесткие допуски, необходимые для работы станка.
Термическая стабильность материала обеспечивает сохранение точности размеров при изменении температуры во время механической обработки. Сочетание прочности и литейных свойств GGG60 позволяет использовать его в тяжелых станках, что дает возможность создавать сложные интегрированные конструкции.
Оборудование прокатного стана
В сталепрокатных станах и металлообрабатывающем оборудовании сталь GGG60 используется для изготовления корпусов валков, опор подшипников и конструктивных элементов, подверженных экстремальным нагрузкам. Материал выдерживает сжимающие усилия и сохраняет стабильность размеров при циклических нагрузках. Области применения включают прокатные станы, опоры корпусов и усиление конструкций.
Высокая прочность позволяет уменьшить толщину сечения по сравнению с материалами более низкого качества, оптимизируя конструкцию компонентов. Свойства материала GGG60 обеспечивают надежность в сложных условиях прокатного производства с минимальными требованиями к техническому обслуживанию. Производители ценят увеличенный срок службы, сокращающий время простоя оборудования.
Сельскохозяйственная и строительная техника
Компоненты для тяжелой сельскохозяйственной техники
Производители сельскохозяйственной техники используют GGG60 для компонентов навесного оборудования, подверженных высоким нагрузкам, включая рамы плугов, основные рамы культиваторов и тяжелую почвообрабатывающую технику, требующую исключительной прочности. Материал выдерживает воздействие грунтовых сил и ударных нагрузок от препятствий, сохраняя при этом структурную целостность.
Процесс литья позволяет экономично создавать сложные геометрические формы рам по сравнению со сварными стальными конструкциями. Механические свойства стали GGG60 обеспечивают достаточную прочность для суровых полевых условий, а разумная ударная вязкость предотвращает катастрофические разрушения от перегрузок. Производственные затраты остаются конкурентоспособными для производителей сельскохозяйственной техники.
В полевых условиях оборудование подвергается непредсказуемым концентрациям напряжений. Сочетание прочности и ударной вязкости материала сокращает время простоя из-за отказов компонентов в критически важные сезоны эксплуатации. Фермеры ценят надежность, которую обеспечивают свойства материала GGG60 в сложных условиях сельскохозяйственной деятельности.
Оборудование для смешивания и перекачки бетона
В строительной технике, включая бетоносмесители, корпуса насосов и компоненты для перемещения материалов, материал GGG60 используется для обеспечения износостойкости и структурной целостности. Этот материал выдерживает воздействие абразивного бетонного заполнителя, сохраняя при этом способность удерживать давление. Области применения включают ступицы барабанов бетоносмесителей, корпуса цилиндров насосов и элементы несущей конструкции.
Износостойкость продлевает срок службы компонентов в абразивных средах. Достаточная прочность позволяет выдерживать структурные нагрузки во время операций по перемещению бетона. Производители строительной техники указывают GGG60 в качестве материала для ответственных компонентов, требующих как прочности, так и износостойкости.
Компоненты ветряной турбины
Литые детали ступиц и конструктивные элементы
Производители ветротурбин используют материал GGG60 для литья ступиц, корпусов главных подшипников и конструктивных элементов, требующих высокого соотношения прочности к весу. Возможность крупномасштабного литья позволяет создавать интегрированные конструкции, упрощая сборку. Материал выдерживает аэродинамические нагрузки и эксплуатационные напряжения на протяжении всего срока службы турбины.
Прочность материала позволяет оптимизировать конструкции, минимизируя вес компонентов и одновременно удовлетворяя требованиям к прочности. Свойства материала GGG60 обеспечивают надежность в сложных условиях окружающей среды, включая перепады температуры и циклические нагрузки. Производители оборудования для возобновляемой энергетики высоко ценят длительный срок службы, превышающий 20 лет.
Производство компонентов GGG60
Для производства компонентов из сплава GGG60 требуется точный металлургический контроль, включая оптимизацию химического состава основного железа, контролируемую обработку магнием, надлежащую инокуляцию и систематическую проверку качества, обеспечивающую стабильные механические свойства.
Для успешного производства компонентов из сплава GGG60 необходимы сложные металлургические процедуры и всесторонняя система обеспечения качества. Профессиональные литейные заводы внедряют систематические процедуры, обеспечивающие стабильные свойства материала GGG60 на протяжении всего производственного процесса.
Плавление и обработка магния
Подготовка основных желез
Современные литейные заводы тщательно отбирают сырье, включая чугун, стальной лом и отходы литейного производства, для достижения целевого химического состава основного чугуна перед обработкой магнием. Состав основного чугуна должен обеспечивать соответствующее содержание углерода и кремния, способствующее развитию высокопрочной перлитной матрицы после обработки.
Электроиндукционные печи обеспечивают точный контроль температуры и состава при производстве GGG60. Температуры плавления обычно достигают 1480-1520°C, что гарантирует полное растворение и гомогенизацию. Спектрографический анализ подтверждает состав основного железа перед обработкой магнием.
Более низкое содержание углерода по сравнению с более мягкими марками требует тщательного расчета шихты. Литейные заводы балансируют графитизирующие элементы (углерод, кремний) с перлитообразующими элементами (марганец), достигая целевой микроструктуры. Основной химический состав железа напрямую влияет на конечные механические свойства стали GGG60.
Процесс обработки магния
Обработка магнием является критически важным этапом превращения серого чугуна в высокопрочный чугун. Литейные заводы используют различные методы обработки, включая обработку в ковше, разливочные методы или сэндвич-процессы. Бурная реакция между магнием и расплавленным чугуном требует тщательного контроля процесса, обеспечивающего безопасность оператора и стабильные результаты.
Для обработки обычно используются ферросилиций-магниевые сплавы, содержащие 5-10% магния. Количество добавок рассчитывается исходя из содержания серы и желаемого остаточного магния (обычно 0.035-0.050%). Химический состав GGG60 требует точного определения остаточного магния для поддержания образования сфероидального графита по всей отливке.
Контроль температуры во время обработки обеспечивает правильную кинетику реакции. Чрезмерная температура вызывает бурные реакции с потерей магния и чрезмерным образованием шлака. Недостаточная температура приводит к неполным реакциям с недостаточным шаровидным кристаллизацией. Для достижения оптимальных результатов литейные цеха поддерживают температуру обработки в диапазоне 1450-1480°C.
прививка
Инокуляция проводится после обработки магнием, вводя нуклеирующие агенты, способствующие равномерному распределению графитовых включений в процессе затвердевания. Инокулянты на основе ферросилиция, добавляемые в ковши или во время разливки, обеспечивают мелкодисперсное, равномерное распределение графитовых включений. Правильная инокуляция предотвращает образование карбидов и оптимизирует механические свойства GGG60.
Многоступенчатая инокуляция (в ковше и в форму) обеспечивает наиболее эффективные результаты. Поздняя инокуляция непосредственно перед заливкой максимизирует эффективность, поскольку эффект инокуляции со временем ослабевает. Литейные цеха должны производить заливку в течение 10-15 минут после обработки для обеспечения равномерного образования узелков и развития прочности.
Выбор инокулянта влияет на количество узелков и развитие микроструктуры. Большее количество узелков (200-350/мм²) способствует более тонкому расположению перлита, повышая прочность. Производство GGG60 требует тщательной оптимизации инокуляции для достижения стабильных целевых механических свойств.
Литье и затвердевание
Рекомендации по проектированию пресс-форм
Конструкция пресс-формы существенно влияет на свойства материала GGG60 за счет контроля скорости охлаждения. Более толстые участки остывают медленнее, что потенциально снижает прочность по сравнению со стандартными испытательными образцами. Инженеры-конструкторы учитывают влияние толщины участка с помощью соответствующих коэффициентов запаса прочности или испытаний, специфичных для данного участка.
Конструкция литниковой системы обеспечивает бесперебойное заполнение, предотвращая окисление и образование включений. Питатели подают достаточное количество расплавленного металла, компенсируя усадку при затвердении. Правильная подача предотвращает образование усадочной пористости, ухудшающей механические свойства.
Материалы песчаных форм влияют на качество поверхности и точность размеров. Формование в сыром песчаном виде обеспечивает экономичность при среднесерийном производстве. Системы с использованием смоляной связки обеспечивают превосходное качество поверхности и точность размеров для прецизионных компонентов.
Управление скоростью охлаждения
Скорость охлаждения напрямую влияет на формирование микроструктуры матрицы в материале GGG60. Умеренные скорости охлаждения способствуют образованию преимущественно перлитной структуры, обеспечивая прочность на растяжение 600 МПа. Чрезмерные скорости охлаждения могут увеличить твердость сверх допустимых значений. Очень медленное охлаждение потенциально снижает содержание перлита, уменьшая прочность.
Литейные цеха оптимизируют охлаждение за счет конструкции формы, контроля температуры заливки и управления толщиной сечения. Геометрия компонента влияет на локальные скорости охлаждения, что требует учета при проектировании. Равномерное охлаждение обеспечивает стабильные механические свойства по всей поверхности отливок.
Варианты термической обработки
Отжиг для снятия напряжения
Детали могут подвергаться отжигу для снятия напряжений при температуре 500-600°C, чтобы удалить остаточные напряжения от литья без существенного изменения микроструктуры или механических свойств. Такая обработка улучшает стабильность размеров и снижает риск деформации при последующей механической обработке.
Снятие внутренних напряжений особенно полезно для сложных геометрических форм или компонентов, требующих жестких допусков по размерам. Цикл обработки обычно включает нагрев до нужной температуры, выдержку в течение 1-2 часов и медленное охлаждение. Механические свойства GGG60 остаются практически неизменными после надлежащего снятия внутренних напряжений.
Нормализация
Нормализация при температуре 860-920°C с последующим воздушным охлаждением улучшает микроструктуру и гомогенизирует свойства. Эта обработка полезна для толстостенных отливок, где наблюдаются колебания скорости охлаждения. Нормализация обеспечивает получение однородной, преимущественно перлитной матрицы с постоянной прочностью по всей детали.
Данная обработка повышает однородность механических свойств сложных отливок. Нормализованный материал GGG60 обычно достигает предела прочности на растяжение, соответствующего верхнему пределу технических характеристик (640-680 МПа), с улучшенной однородностью.
Поверхностное упрочнение
Индукционная или пламенная закалка отдельных поверхностей значительно повышает износостойкость без изменения свойств сердцевины. Поверхностная закалка создает твердые внешние слои (обычно 500-600 HV), сохраняя при этом прочность сердцевины. Эта обработка полезна для износостойких поверхностей зубчатых передач, направляющих и землеройной техники.
Индукционная закалка обеспечивает точный контроль глубины и характера закалки. Зубья шестерен, подшипниковые шейки и изнашиваемые поверхности подвергаются локальной закалке, сохраняя при этом пластичность сердцевины. Состав GGG60 хорошо поддается обработке поверхностной закалкой.
Тестирование контроля качества
Химический анализ
Спектроскопический анализ подтверждает состав GGG60 после обработки перед каждой плавкой. Современные оптические эмиссионные спектрометры обеспечивают быстрый анализ всех основных и второстепенных элементов, включая остаточное содержание магния. Результаты должны подтвердить эффективность надлежащей обработки, прежде чем металл получит разрешение на литье.
Анализ подтверждает, что содержание углерода, кремния, марганца, фосфора, серы и остаточного магния находится в пределах допустимых значений. Химический состав, не соответствующий спецификации, корректируется путем добавления компонентов или разбавления перед литьем. Систематический анализ обеспечивает стабильный химический состав GGG60 на протяжении всего производственного процесса.
Металлографическая экспертиза
Микроскопическое исследование полированных и нетравированных образцов подтверждает характеристики кристаллических включений. Опытные металлографы оценивают процент кристалличности (обычно требуется ≥80%), количество кристаллических включений (обычно 150-350/мм²) и распределение размеров кристаллических включений. Травленные образцы выявляют структуру матрицы, подтверждающую преимущественно перлитную микроструктуру, соответствующую свойствам материала GGG60.
Системы анализа изображений обеспечивают объективную количественную оценку микроструктурных особенностей. Стабильные характеристики включений в разных производственных партиях указывают на надлежащий контроль процесса. Изменения сигнализируют о необходимости корректировки параметров обработки или замены сырья.
Измерение содержания перлита подтверждает адекватность структуры матрицы для обеспечения требуемой прочности. Для стали GGG60 требуется преимущественно перлитная матрица (обычно 80-95% перлита), обеспечивающая прочность на растяжение 600 МПа. Избыточное содержание феррита снижает прочность ниже требуемого уровня.
Механические испытания
Испытания на растяжение отдельно отлитых образцов подтверждают соответствие свойств материала GGG60 требованиям спецификации. Образцы, отлитые в контролируемых условиях, обеспечивают репрезентативные механические свойства. Универсальные испытательные машины определяют предел прочности на растяжение, предел текучести и относительное удлинение, подтверждая соответствие минимальным значениям.
Размеры испытательных образцов и процедуры литья соответствуют стандартным спецификациям. Типичный диаметр испытательных образцов составляет от 25 до 30 мм, что соответствует отливкам среднего сечения. Частота испытаний зависит от объема производства и требований заказчика, как правило, после каждой плавки или производственной партии.
Измерение твердости с использованием метода Бринелля обеспечивает дополнительную проверку. Измерения твердости на образцах или отливках подтверждают ожидаемые значения. Диапазон 180-270 HB указывает на правильное развитие микроструктуры. Корреляция между твердостью и прочностными характеристиками позволяет быстро проводить проверку качества.
Выбор литейного завода по производству высокопрочного чугуна
Выбор литейного завода по производству высокопрочного чугуна требует оценки технической компетентности в производстве стали GGG60, металлургических возможностей, сертификации системы качества и подтвержденного опыта производства высокопрочных чугунных компонентов.
Качество компонентов в значительной степени зависит от опыта литейного производства и производственных возможностей. При выборе партнеров для производства GGG60 инженерам следует учитывать множество факторов.
Оценка технических возможностей
Экспертиза в области высокопрочного чугуна
Литейные заводы, специализирующиеся на высокопрочном чугуне, демонстрируют глубокое понимание контроля состава GGG60, процессов обработки магнием и формирования микроструктуры. Они располагают лабораторным оборудованием для химического анализа, металлографического исследования и механических испытаний. Опытные металлурги контролируют процессы обработки и устраняют проблемы, связанные с качеством.
Литейный завод должен предоставить подробные сертификаты на материалы, включая химический состав, результаты механических испытаний и проверку микроструктуры. Металлургическая поддержка на этапе оптимизации конструкции помогает инженерам выбирать подходящие материалы и оптимизировать геометрию компонентов для повышения экономичности и производительности производства.
Высокопрочные марки чугуна, такие как GGG60, требуют более сложного контроля технологического процесса, чем более мягкие марки. Убедитесь, что персонал литейного цеха понимает принципы образования перлита, управления скоростью охлаждения и контроля качества, специфичные для высокопрочных ковких чугунов.
Возможности процесса
Оцените технологические процессы литейного производства, включая методы формования, изготовление стержней и системы заливки. Для компонентов из сплава GGG60 наиболее распространенным остается литье в песчаные формы, при этом доступны формы из сырой песчаной смеси, песчаной смеси на смоляной связке или оболочковая форма. Различные процессы подходят для конкретных диапазонов размеров, объемов производства и требований к качеству.
Оборудование для термообработки, включая установки для снятия напряжений, нормализации и поверхностного упрочнения, обеспечивает комплексные производственные решения. Интегрированные возможности механической обработки позволяют поставлять готовые компоненты, а не черновые отливки. Такая интеграция снижает сложность управления поставщиками и улучшает координацию поставок.
Возможности крупномасштабного литья полезны для компонентов ветряных турбин и тяжелого оборудования. Убедитесь, что мощность литейного оборудования соответствует требованиям к размеру и весу компонентов. Объемы производства должны соответствовать потребностям проекта, обеспечивая при этом стабильное качество.
Проверка системы качества
Сертификация ISO
Профессиональные литейные предприятия как минимум имеют сертификат системы управления качеством ISO 9001:2015. Передовые литейные предприятия стремятся получить дополнительные сертификаты, включая IATF 16949 для автомобильной промышленности или ISO 14001 для системы экологического менеджмента. Сертификация подтверждает наличие систематического управления качеством, обеспечивающего стабильные свойства материала GGG60.
Аудиторские отчеты и проверка статуса сертификации подтверждают функционирование активной системы качества. Сертификация третьей стороной обеспечивает независимую проверку эффективности управления качеством. Литейные предприятия, поставляющие продукцию для критически важных применений, должны поддерживать действующую сертификацию без перерывов.
Оценка образцов продукции
Запросите образцы отливок, демонстрирующие возможность производства компонентов, соответствующих спецификации материалов GGG60. Проверьте образцы на качество поверхности, точность размеров и отсутствие видимых дефектов литья. Ознакомьтесь с прилагаемыми сертификатами материалов, подтверждающими соответствие механических свойств и химического состава требованиям.
Металлографическое исследование образцов подтверждает качество включений и структуру матрицы. Измерение твердости подтверждает адекватность результатов термообработки. Контроль размеров подтверждает возможность изготовления изделий с соблюдением допусков.
Первоначальное утверждение образцов устанавливает базовые требования к качеству. Документация по процессу утверждения производственных деталей (PPAP) для автомобильной промышленности обеспечивает всестороннюю проверку качества, включая контроль размеров, испытания материалов и исследования технологических возможностей.
Опыт и рекомендации
Отраслевой опыт
Оцените опыт литейных предприятий в соответствующих отраслях промышленности. Предприятия, поставляющие продукцию для автомобильной, горнодобывающей или ветроэнергетической отраслей, должны продемонстрировать способность соответствовать высоким требованиям к качеству. Запросите рекомендации от клиентов и примеры успешного производства компонентов из стали GGG60.
Технические публикации, тематические исследования или примеры применения свидетельствуют об опыте литейного производства и стремлении к успеху клиента. Литейные предприятия, активно развивающие знания в области применения своей продукции, обеспечивают превосходную техническую поддержку на этапах проектирования и производства.
Инженерная поддержка
Техническая поддержка на этапе разработки конструкции оптимизирует технологичность и производительность компонентов. Литейные предприятия, предоставляющие возможности моделирования (моделирование литья, анализ методом конечных элементов), помогают выявлять потенциальные проблемы в процессе производства до инвестиций в оснастку. Инженерное сотрудничество сокращает время разработки и повышает процент успешного получения первого образца.
Рекомендации по проектированию с учетом технологичности производства оптимизируют толщину сечения, расположение литниковых каналов и конструкцию стержня. Инженеры-литейщики, знакомые со свойствами материала GGG60, предоставляют ценные рекомендации на этапе разработки компонентов, обеспечивая успешное производство.
Для инженеров, ищущих надежного партнера по литью высокопрочного чугуна с проверенным опытом производства GGG60, компания SHENRGONG предлагает специализированные возможности в производстве высокопрочного чугуна с комплексной гарантией качества. Литейный завод имеет сертификат ISO и располагает современными металлургическими лабораториями, обеспечивающими стабильные свойства материала GGG60 и надежное качество компонентов для сложных промышленных применений.
Заключение
GGG60 — это высокопрочный высокопрочный чугун, обладающий исключительной прочностью на растяжение 600 МПа и контролируемым удлинением 3%, что делает его пригодным для сложных применений, требующих максимальной несущей способности. Преимущественно перлитная микроструктура, созданная благодаря контролируемой обработке магнием и оптимизированному охлаждению, обеспечивает превосходную прочность и износостойкость по сравнению с низкосортными высокопрочными чугунами, сохраняя при этом приемлемую литейность и обрабатываемость. Понимание химического состава GGG60, механических свойств GGG60 и эквивалентных марок материала GGG60 позволяет инженерам оптимизировать конструкцию компонентов в международных проектах. Успех зависит от сотрудничества с опытными литейными заводами по производству высокопрочного чугуна, имеющими сертификацию ISO и строгий металлургический контроль для обеспечения стабильного качества материала GGG60.
Частые вопросы (FAQ)
Для чего используется материал GGG60?
Материал GGG60 в основном используется для высокопрочных компонентов, включая зубчатые колеса, коленчатые валы, детали тяжелой техники, горнодобывающее оборудование, гидравлические цилиндры высокого давления и литые детали ступиц ветротурбин. Сочетание предела прочности на растяжение 600 МПа с приемлемой износостойкостью делает его идеальным для применений, требующих максимальной несущей способности и долговечности в сложных промышленных условиях, где менее прочные марки стали бы недостаточными.
Каков химический состав GGG60?
Химический состав GGG60 включает углерод 2.5-3.6%, кремний 1.8-2.8%, марганец 0.3-0.7%, а также остаточный магний 0.02-0.05% после обработки. Содержание фосфора остается ниже 0.08% максимум, а серы — ниже 0.025% максимум. Обработка магнием имеет решающее значение для создания сфероидальной графитовой структуры, отличающей высокопрочный чугун от серого чугуна. Состав способствует образованию преимущественно перлитной матрицы, обеспечивая прочность на растяжение 600 МПа.
Какие марки стали GGG60 существуют на международном уровне?
К эквивалентным материалам GGG60 относятся QT600-3 в Китае (GB/T 1348), FCD600 в Японии (JIS G 5502), ASTM A536 Grade 80-60-03 в США, EN-GJS-600-3 в Европе (EN 1563) и ISO 1083 Grade 600-3 на международном уровне. Эти эквивалентные материалы обеспечивают аналогичные механические свойства с минимальной прочностью на растяжение 600 МПа, пределом текучести 370 МПа и относительным удлинением 3%, что делает их подходящими для глобального рынка и замены материалов в высокопрочных областях применения.
Каковы механические свойства GGG60?
Механические свойства GGG60 включают минимальный предел прочности на растяжение 600 МПа (типичное значение 620-680 МПа), минимальный предел текучести 370 МПа (типичное значение 390-450 МПа), минимальное относительное удлинение 3% (типичное значение 3-5%) и твердость по Бринеллю 180-270 HB. Материал обладает модулем упругости 165-175 ГПа, плотностью 7.05-7.15 г/см³ и теплопроводностью 28-33 Вт/(м·К). Преимущественно перлитная матрица обеспечивает превосходную износостойкость и структурную прочность для сложных применений.
Чем отличается GGG60 от GGG40 или GGG50?
Материал GGG60 обладает значительно большей прочностью на растяжение (600 МПа) по сравнению с GGG40 (400 МПа) или GGG50 (500 МПа), что делает его подходящим для применения в условиях высоких нагрузок. Однако GGG60 имеет меньшее относительное удлинение (минимум 3%) по сравнению с GGG40 (минимум 15%) или GGG50 (минимум 7%). Преимущественно перлитная матрица в GGG60 обеспечивает превосходную износостойкость и твердость (180-270 HB), превосходящие более мягкие марки. Выбирайте GGG60 для применений с максимальной прочностью; выбирайте GGG40 или GGG50, когда требуется более высокая пластичность.
Можно ли подвергать сплав GGG60 термической обработке?
Да, материал GGG60 поддается различным видам термической обработки. Отжиг для снятия напряжений при 500-600°C устраняет остаточные напряжения без изменения механических свойств. Нормализация при 860-920°C с последующим воздушным охлаждением улучшает микроструктуру и повышает однородность свойств, часто достигая предела прочности на растяжение 640-680 МПа. Упрочнение поверхности индукционным или пламенным методом повышает износостойкость до 500-600 HV, сохраняя при этом прочность сердцевины. Выбор термической обработки зависит от требований к прочности, износостойкости или стабильности размеров в зависимости от области применения.
В чём разница между GGG60 и GGG70?
Марка GGG60 обеспечивает предел прочности на растяжение 600 МПа с минимальным удлинением 3%, в то время как GGG70 предлагает более высокий предел прочности на растяжение — 700 МПа, но с меньшим минимальным удлинением — 2%. В GGG70 содержится больше перлита или могут присутствовать легирующие элементы, повышающие прочность по сравнению с GGG60. Для применений, требующих максимальной прочности на растяжение, рекомендуется использовать GGG70. Компоненты, которым требуется несколько повышенная пластичность при сохранении высокой прочности, подходят для GGG60. Обе марки обеспечивают превосходную износостойкость, при этом GGG70 обладает немного большей твердостью.
Как производится GGG60?
Производство материала GGG60 включает плавку основного железа в индукционных печах при температуре 1480-1520 °C с последующей критической обработкой магнием с использованием ферросилиций-магниевых сплавов для создания сфероидальной графитовой структуры. Обработка требует точного контроля, поддерживая остаточное содержание магния на уровне 0.035-0.050%. После обработки внесение материалов на основе ферросилиция способствует равномерному распределению кристаллов. Металл заливается в песчаные формы, где контролируемое охлаждение способствует формированию преимущественно перлитной матрицы. Контроль качества включает спектроскопический анализ, металлографическое исследование, подтверждающее наличие кристаллов ≥80% и содержание перлита, а также механические испытания в соответствии со спецификациями EN 1563.