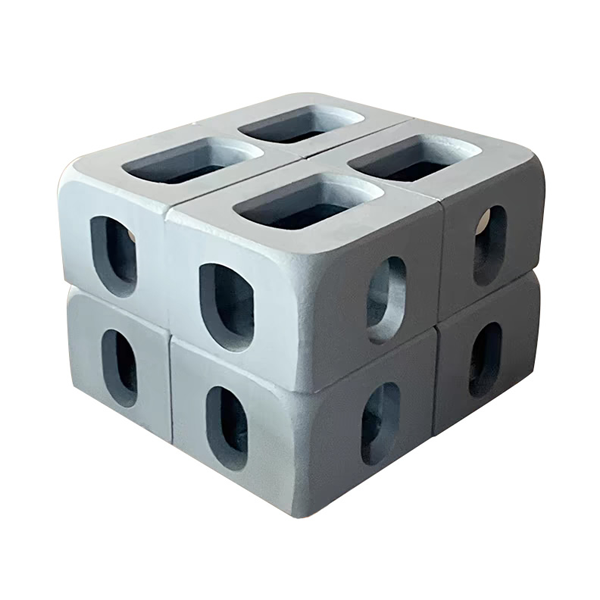
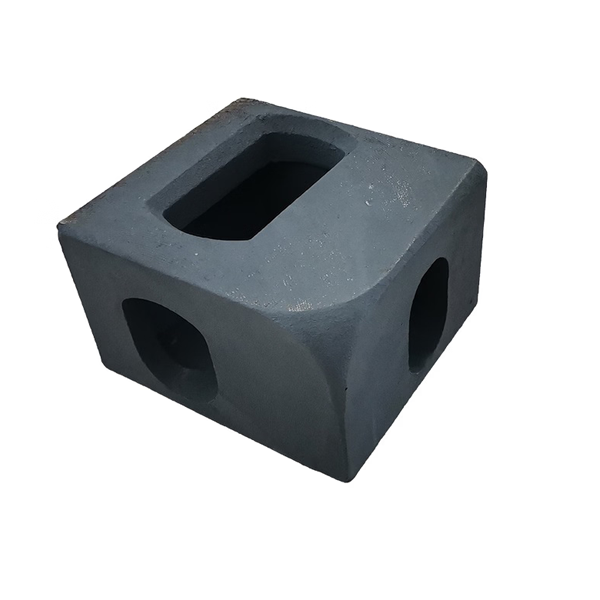
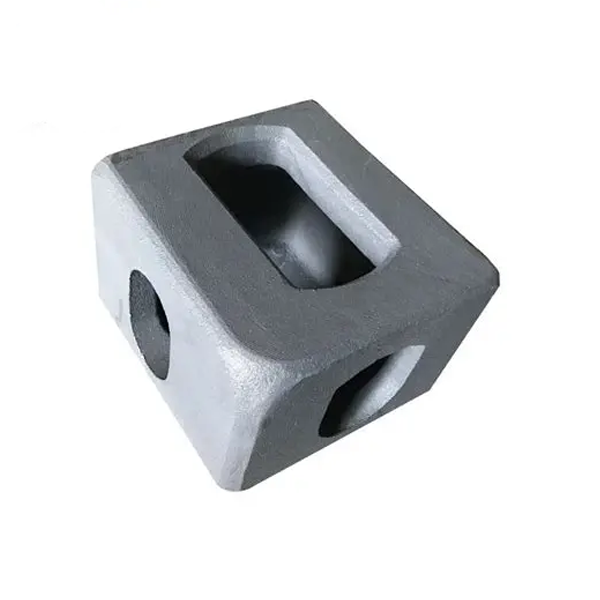
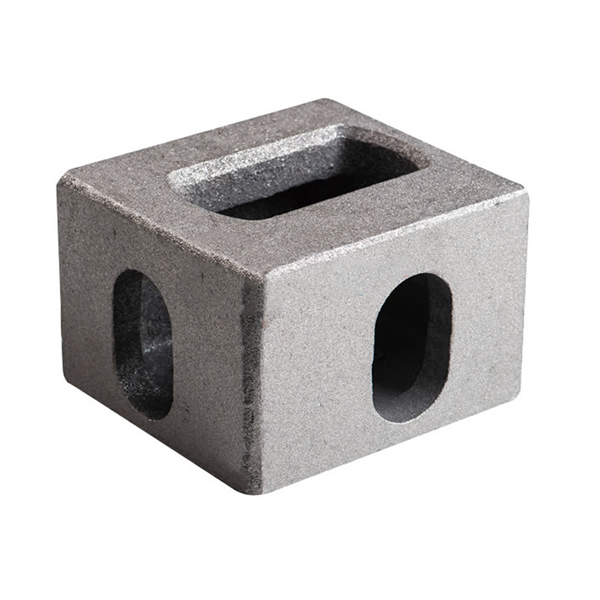
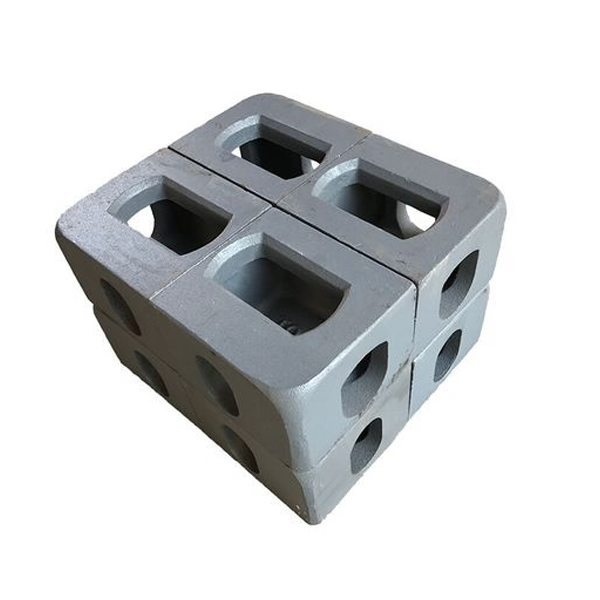
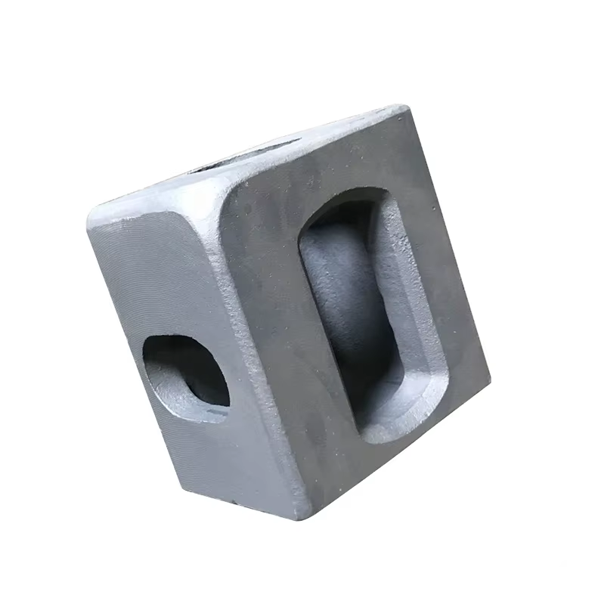
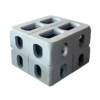
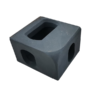
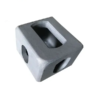
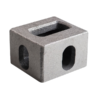
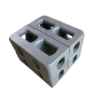
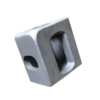


Компания Jiangsu Shengrong специализируется на производстве стандартных угловых фитингов для контейнеров общего назначения, соответствующих стандартам ISO. Изготовленные из материала JISSCW480 и соответствующие стандартам JISG5102, угловые фитинги обладают следующими механическими свойствами: предел прочности на растяжение 430-600 МПа, предел текучести >220 МПа, относительное удлинение >25%, усадка в поперечном сечении >40%, а также ударная вязкость при низких температурах (-20°C) ≥27 Дж; (-40°C) ≥21 Дж. Мы предлагаем короткие сроки поставки, конкурентоспособные цены и отсутствие требований к минимальному объему заказа.
1. Высокая прочность и долговечность: Обычно изготавливается из высокопрочной стали (например, Q345B) или литой стали (например, ASTM A148 Grade 80-50), подвергнутой термообработке (закалке и отпуску) для повышения твердости и ударной вязкости.
В соответствии со стандартами ISO 1161, верхние угловые фитинги должны выдерживать максимальную нагрузку при штабелировании в 30 тонн, а нижние угловые фитинги — подъемные и болтовые усилия. Оптимизированная конструкция предотвращает концентрацию напряжений и продлевает срок службы.
2. Точные допуски по размерам: соответствие стандартам ISO 668 обеспечивает бесшовную интеграцию с подъемным оборудованием, болтовым оборудованием и системами штабелирования с допусками в пределах ±1 мм.
3. Превосходная коррозионная стойкость: Благодаря горячему цинкованию (средняя толщина цинкового покрытия ≥ 80 мкм) или пескоструйной обработке с использованием эпоксидной цинкосодержащей грунтовки, изделие выдерживает 1000 часов испытаний в солевом тумане без образования ржавчины. Подходит для использования в агрессивных средах, таких как сильное воздействие солевого тумана, дождливая и влажная морская транспортировка.
4. Строгая сертификация качества: Сертифицировано по стандартам ISO 1161, CSC (Международная конвенция о безопасных контейнерах) и классификационным обществам (таким как BV и DNV).
Процесс контроля качества: включает ультразвуковой контроль (УЗК) и магнитопорошковый контроль (МП) для выявления внутренних дефектов, а также испытания на растяжение и ударную вязкость для проверки механических свойств.
5. Структурный проект: Интегрированные процессы литья или ковки устраняют слабые места в сварных швах и риск образования трещин.
Совместимость в чрезвычайных ситуациях: Быстро интегрируется с оборудованием для спасения из контейнеров (таким как поворотные замки и спредеры) для обеспечения безопасных аварийных операций.
Подъем и перемещение грузов: Угловые кронштейны работают с подъемным оборудованием (например, с поворотными замками на контейнерных кранах), обеспечивая быстрый подъем.
Штабелирование и крепление: Верхний и нижний угловые кронштейны вставляются друг в друга, выдерживая вес штабелируемого груза (до 200 тонн), и фиксируются поворотными замками.
Крепление при транспортировке: Они соединяются с устройствами крепления транспортных средств и судов (такими как крепежные планки и конусы для определения местоположения), чтобы предотвратить смещение.
Погрузка и разгрузка в порту: краны используют угловые кронштейны для подъема контейнеров, что повышает эффективность (например, портовый кран STS может обрабатывать 30-50 контейнеров в час).
Интермодальные перевозки: контейнеры можно быстро перегружать между судами, железнодорожными платформами и грузовиками без распаковки.
Складирование и штабелирование: для штабелирования (обычно 6-9 ярусов) вилочные погрузчики используют угловые кронштейны, что позволяет экономить место.
Применение специализированных контейнеров: рефрижераторные контейнеры, контейнеры-цистерны и другие контейнеры также используют угловые кронштейны для обеспечения структурной прочности.
Угловые фитинги ISO: подходят для стандартных 20-футовых и 40-футовых контейнеров.
Размеры: приблизительно 178 мм x 162 мм x 118 мм.
Диаметр отверстия: овальное отверстие приблизительно 35 мм x 26 мм, используется для поворотного замка или крепления ремня.
Верхняя фурнитура: расположена в верхних углах контейнера, имеет выдвижные крышки.
Нижние фитинги: расположены в нижней части контейнера и напрямую соединены с основанием для штабелирования или устройством блокировки транспортного средства.
Материал: Литая сталь (например, ZG230-450), термообработанная для повышения прочности и коррозионной стойкости.
Продольная нагрузка (при штабелировании): ≥150 кН (приблизительно 15 тонн на каждый угол).
Поперечная нагрузка (во время транспортировки): ≥75 кН.
Грузоподъемность: соответствует требованиям динамического удара (обычно проектируется с коэффициентом запаса прочности ≥2.5).
1. Высокая прочность и долговечность: Обычно изготавливается из высокопрочной стали (например, Q345B) или литой стали (например, ASTM A148 Grade 80-50), подвергнутой термообработке (закалке и отпуску) для повышения твердости и ударной вязкости.
В соответствии со стандартами ISO 1161, верхние угловые фитинги должны выдерживать максимальную нагрузку при штабелировании в 30 тонн, а нижние угловые фитинги — подъемные и болтовые усилия. Оптимизированная конструкция предотвращает концентрацию напряжений и продлевает срок службы.
2. Точные допуски по размерам: соответствие стандартам ISO 668 обеспечивает бесшовную интеграцию с подъемным оборудованием, болтовым оборудованием и системами штабелирования с допусками в пределах ±1 мм.
3. Превосходная коррозионная стойкость: Благодаря горячему цинкованию (средняя толщина цинкового покрытия ≥ 80 мкм) или пескоструйной обработке с использованием эпоксидной цинкосодержащей грунтовки, изделие выдерживает 1000 часов испытаний в солевом тумане без образования ржавчины. Подходит для использования в агрессивных средах, таких как сильное воздействие солевого тумана, дождливая и влажная морская транспортировка.
4. Строгая сертификация качества: Сертифицировано по стандартам ISO 1161, CSC (Международная конвенция о безопасных контейнерах) и классификационным обществам (таким как BV и DNV).
Процесс контроля качества: включает ультразвуковой контроль (УЗК) и магнитопорошковый контроль (МП) для выявления внутренних дефектов, а также испытания на растяжение и ударную вязкость для проверки механических свойств.
5. Структурный проект: Интегрированные процессы литья или ковки устраняют слабые места в сварных швах и риск образования трещин.
Совместимость в чрезвычайных ситуациях: Быстро интегрируется с оборудованием для спасения из контейнеров (таким как поворотные замки и спредеры) для обеспечения безопасных аварийных операций.
Подъем и перемещение грузов: Угловые кронштейны работают с подъемным оборудованием (например, с поворотными замками на контейнерных кранах), обеспечивая быстрый подъем.
Штабелирование и крепление: Верхний и нижний угловые кронштейны вставляются друг в друга, выдерживая вес штабелируемого груза (до 200 тонн), и фиксируются поворотными замками.
Крепление при транспортировке: Они соединяются с устройствами крепления транспортных средств и судов (такими как крепежные планки и конусы для определения местоположения), чтобы предотвратить смещение.
Погрузка и разгрузка в порту: краны используют угловые кронштейны для подъема контейнеров, что повышает эффективность (например, портовый кран STS может обрабатывать 30-50 контейнеров в час).
Интермодальные перевозки: контейнеры можно быстро перегружать между судами, железнодорожными платформами и грузовиками без распаковки.
Складирование и штабелирование: для штабелирования (обычно 6-9 ярусов) вилочные погрузчики используют угловые кронштейны, что позволяет экономить место.
Применение специализированных контейнеров: рефрижераторные контейнеры, контейнеры-цистерны и другие контейнеры также используют угловые кронштейны для обеспечения структурной прочности.
Угловые фитинги ISO: подходят для стандартных 20-футовых и 40-футовых контейнеров.
Размеры: приблизительно 178 мм x 162 мм x 118 мм.
Диаметр отверстия: овальное отверстие приблизительно 35 мм x 26 мм, используется для поворотного замка или крепления ремня.
Верхняя фурнитура: расположена в верхних углах контейнера, имеет выдвижные крышки.
Нижние фитинги: расположены в нижней части контейнера и напрямую соединены с основанием для штабелирования или устройством блокировки транспортного средства.
Материал: Литая сталь (например, ZG230-450), термообработанная для повышения прочности и коррозионной стойкости.
Продольная нагрузка (при штабелировании): ≥150 кН (приблизительно 15 тонн на каждый угол).
Поперечная нагрузка (во время транспортировки): ≥75 кН.
Грузоподъемность: соответствует требованиям динамического удара (обычно проектируется с коэффициентом запаса прочности ≥2.5).
Выбор материала: Как правило, используется высокопрочная сталь (например, Q345B или ASTM A572 Grade 50), требующая хорошей свариваемости и ударопрочности при низких температурах.
Процесс литья (распространенный в массовом производстве)
Изготовление пресс-форм: Песчаные или металлические формы создаются на основе 3D-чертежа углового элемента.
Плавление и заливка: Расплавленная сталь (приблизительно 1600 °C) заливается в форму для формирования заготовки.
Очистка песком: Удаляет песок и окалину с поверхности отливки.
Грубая обработка: Фрезерование и токарные станки используются для удаления излишков материала и придания первоначальной формы.
Тонкая обработка: Обработка на станках с ЧПУ обеспечивает точную обработку ключевых участков, таких как замочные скважины и фаски, с соблюдением допусков в пределах ±0.5 мм.
Сверление и нарезание резьбы: Производит замочные скважины стандартного размера (например, с 8 отверстиями, как указано в ISO 1161).
Обработка поверхности: Пескоструйная обработка или дробеструйная обработка удаляют оксидные слои, улучшая адгезию последующих покрытий. Нормализация/закалка + отпуск: повышает твердость (обычно HB 180-240) и прочность на растяжение (≥500 МПа).
Неразрушающий контроль: Ультразвуковой или магнитопорошковый контроль внутренних трещин.
Горячее цинкование: Распространенный процесс с толщиной цинкового покрытия ≥80 мкм и испытанием в солевом тумане в течение 2000 часов.
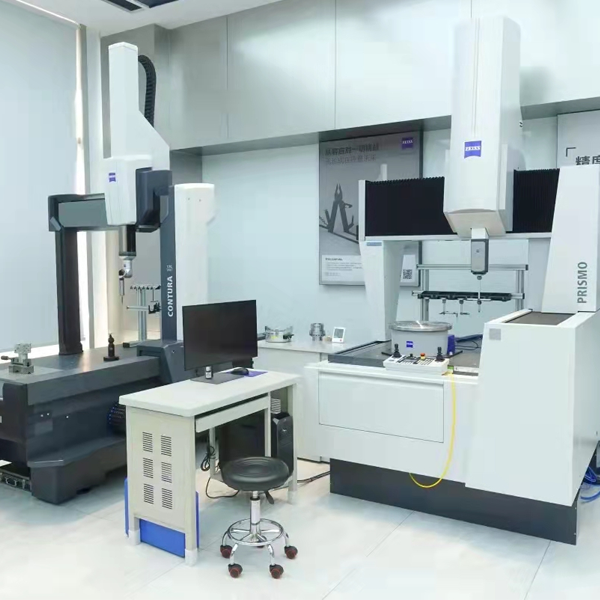
Размерный осмотр: Использует координатно-измерительную машину (КИМ) для проверки критически важных размеров.
Нагрузочное тестирование: Вертикальные и горизонтальные испытания на растяжение проводятся на случайных образцах (например, верхние угловые фитинги должны выдерживать нагрузку 150 кН).
сертификация: Предоставьте отчеты о проверке, проведенной сторонними организациями (например, BV, SGS).
Материал Стандарт: Используется литая сталь (например, ASTM A27 Gr.65-35 или GB/T 11352 ZG270-500). Для подтверждения химического состава (C, Si, Mn, S, P и др.) и механических свойств (предел прочности на растяжение ≥ 500 МПа, относительное удлинение ≥ 12%) требуется отчет о материале.
Процесс литья: Литье по выплавляемым моделям или литье в песчаные формы используется для обеспечения отсутствия дефектов, таких как поры, включения шлака и усадка. Для выборочного контроля требуется рентгеновский или ультразвуковой контроль.
Управление пресс-формами: Регулярно проверяйте размеры пресс-форм на предмет износа и убедитесь, что ключевые угловые размеры (такие как диаметр отверстия и расстояние между отверстиями) соответствуют стандартам ISO 1161 (допуск ±1 мм).
Термическая обработка: нормализация и отпуск для устранения внутренних напряжений. Твердость контролируется в диапазоне HB140-210, чтобы избежать хрупкого растрескивания, вызванного чрезмерной твердостью.
Обработка поверхности: дробеструйная обработка с последующим горячим цинкованием (слой цинка ≥ 80 мкм) или нанесение антикоррозионной краски. Испытание на солевое распыление должно проводиться в течение 720 часов без образования красной ржавчины.
Диаметр отверстия для фитинга в верхнем углу Φ50 ± 0.2 мм, диаметр отверстия для фитинга в нижнем углу Φ60 ± 0.2 мм.
Плоскостность сопрягаемой поверхности углового соединения должна быть ≤ 0.5 мм для обеспечения сварки с коробкой без внутренних напряжений.
Точность позиционирования: диагональное отклонение четырех угловых фитингов ≤ 5 мм (для 20-футового ящика) для предотвращения смещения поворотного замка во время подъема.
Испытание на статическую нагрузку : вертикальная нагрузка ≥ 150 кН (1.5-кратный коэффициент запаса прочности), боковая нагрузка ≥ 75 кН, отсутствие пластической деформации.
Испытание на усталость: отсутствие трещин после 10 000 имитированных циклов подъема (в соответствии со стандартом ISO 1496).
Ударная вязкость: Показатель ударной вязкости по Шарпи ≥ 27 Дж при -20 °C, что гарантирует работоспособность при низких температурах.
1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.
2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.
3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.
4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!
Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.
Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость
Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.
Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .
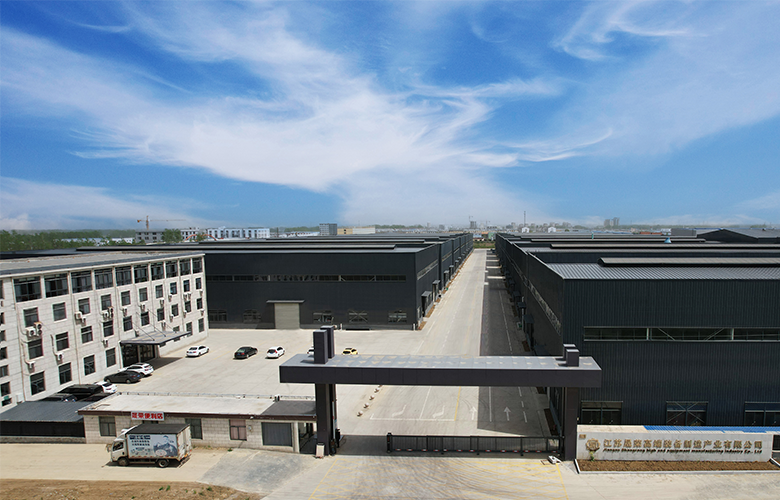
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.
КОНТАКТ
Свяжитесь с нами