чугунные гири

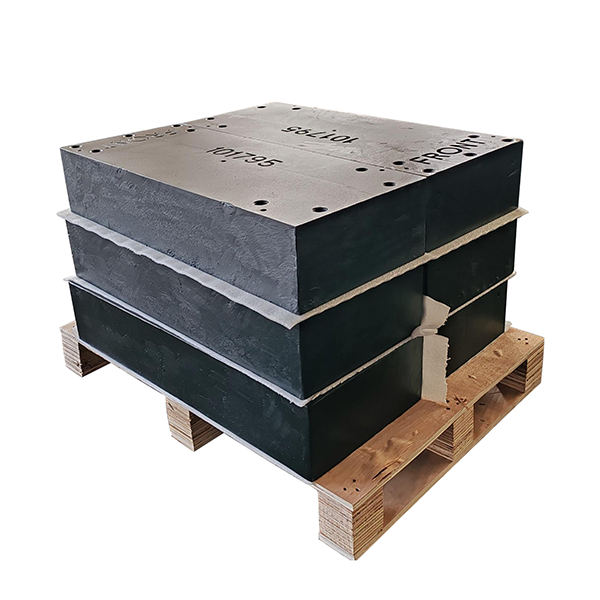
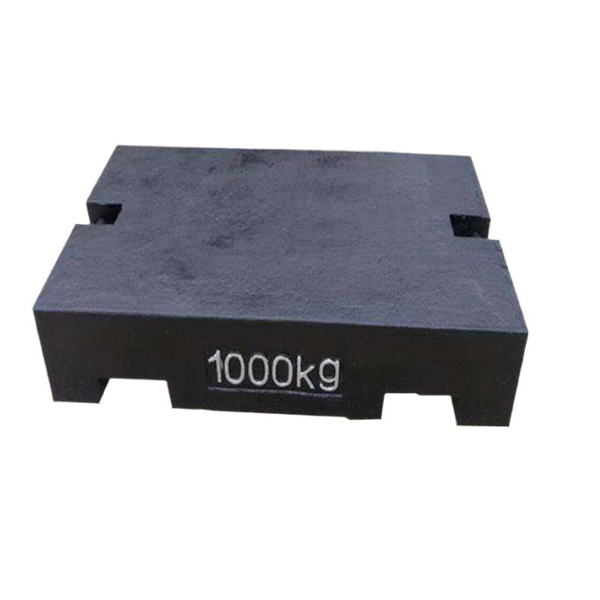
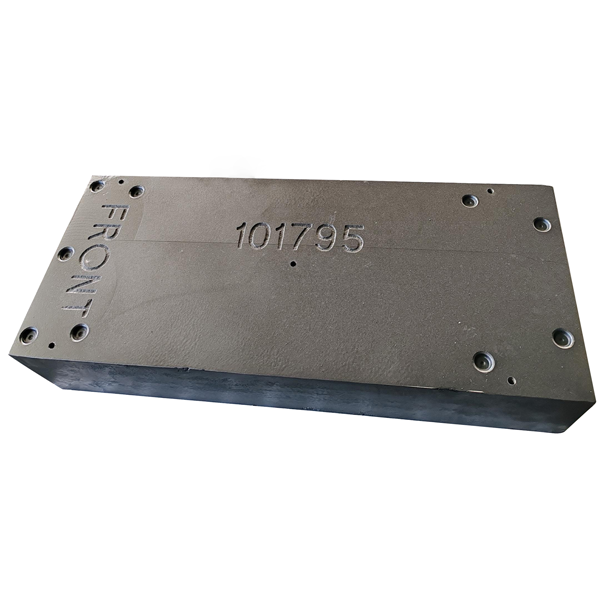
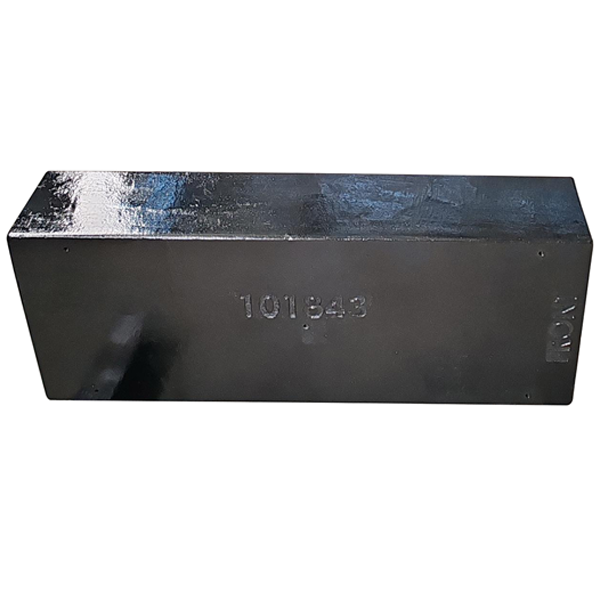
Компания Jiangsu Shengrong Casting Co., Ltd. производит различные типы противовесов из серого чугуна HT250. Размеры могут быть изготовлены по индивидуальному заказу, диапазон веса составляет от 50 кг до 2000 кг. Сроки поставки короткие, а цена низкая.

Материал: серый чугун

Наши чугунные детали отличаются высокой точностью, износостойкостью, низкой ценой и быстрой доставкой, и пользуются большим спросом у клиентов.

Материал: чугун HT200/GG20

Стандарт/допуск: EN1561-2011/GB/T 9439/GB/T 1348

Размеры и вес: согласно чертежу.

Преимущества чугунных противовесов:
Области применения
Технические характеристики/Основные особенности

Высокая плотность и стабильность веса: Чугун (например, серый чугун и высокопрочный чугун) обладает высокой плотностью (приблизительно 6.8-7.3 г/см³), обеспечивая высокий удельный вес, что делает его подходящим для противовесов, требующих компактной конструкции.
Превосходная стабильность материала предотвращает деформацию или ухудшение его состояния с течением времени, обеспечивая длительную эффективность противовеса.
Превосходные механические свойства: Чугун обладает отличной устойчивостью к давлению, что делает его пригодным для поддержки статических нагрузок (таких как основания механизмов и противовесы лифтов).
Износостойкость: Высокая твердость поверхности обеспечивает устойчивость к незначительному трению и воздействию окружающей среды.
Амортизация: Внутренняя графитовая структура чугуна поглощает вибрацию и часто используется для снижения механической вибрации (например, в противовесах станков).
Процесс литья позволяет создавать сложные формы для удовлетворения различных требований к монтажу (например, отверстия и пазы специальной формы).
Поверхность может быть обработана механическим способом (сверление и фрезерование), что облегчает соединение с другими компонентами.

Промышленность: штамповочные станки, машины для литья под давлением, противовесы для кранов.
Транспортное оборудование: противовесы для транспортных средств, балласт для рельсов.
Конструкция: противовесы для лифтов, временные стабилизирующие грузы для конструкций.

Материалы: серый чугун (HT150, HT200), высокопрочный чугун (QT400-18, QT500-7) и др.
Диапазон веса: Вес одной единицы продукции варьируется от нескольких килограммов до нескольких тонн. Типичные характеристики включают:
Маленький: 5 кг, 10 кг, 20 кг, 50 кг
Средний вес: 100 кг, 200 кг, 500 кг
Крупные: 1 тонна, 2 тонны, 5 тонн (требуется индивидуальный проект каждой единицы).
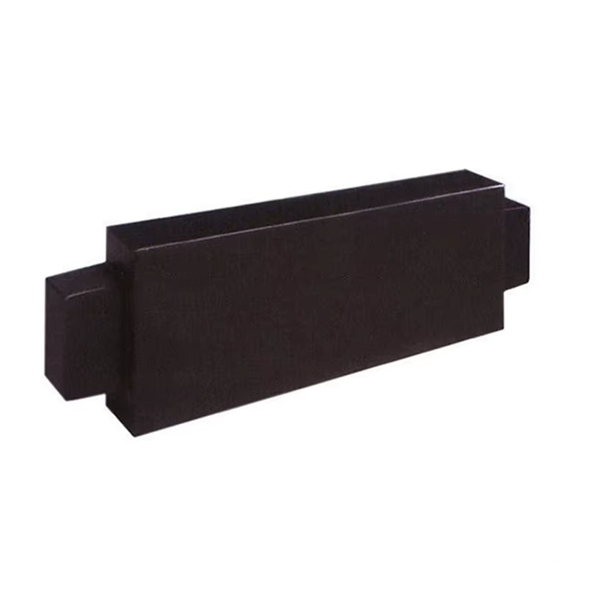
Размеры: Разработаны с учетом веса и предполагаемого использования. Распространенные формы включают прямоугольную, цилиндрическую или нестандартную форму.
Пример (прямоугольный):
Допуск: Допуск по весу обычно составляет от ±2% до ±5%. Допуски по размерам соответствуют стандарту GB/T 6414 или спецификациям заказчика. Международные/национальные стандарты:
GB/T 9439 (Отливки из серого чугуна)
GB/T 1348 (Литье из высокопрочного чугуна)
ISO 185 (Классификация «серого железа»)
Обработка поверхности: антикоррозийное покрытие (например, асфальтовая краска, гальванизация), необработанные или шероховатые поверхности.

Преимущества чугунных противовесов:

Высокая плотность и стабильность веса: Чугун (например, серый чугун и высокопрочный чугун) обладает высокой плотностью (приблизительно 6.8-7.3 г/см³), обеспечивая высокий удельный вес, что делает его подходящим для противовесов, требующих компактной конструкции.
Превосходная стабильность материала предотвращает деформацию или ухудшение его состояния с течением времени, обеспечивая длительную эффективность противовеса.
Превосходные механические свойства: Чугун обладает отличной устойчивостью к давлению, что делает его пригодным для поддержки статических нагрузок (таких как основания механизмов и противовесы лифтов).
Износостойкость: Высокая твердость поверхности обеспечивает устойчивость к незначительному трению и воздействию окружающей среды.
Амортизация: Внутренняя графитовая структура чугуна поглощает вибрацию и часто используется для снижения механической вибрации (например, в противовесах станков).
Процесс литья позволяет создавать сложные формы для удовлетворения различных требований к монтажу (например, отверстия и пазы специальной формы).
Поверхность может быть обработана механическим способом (сверление и фрезерование), что облегчает соединение с другими компонентами.

Области применения

Промышленность: штамповочные станки, машины для литья под давлением, противовесы для кранов.
Транспортное оборудование: противовесы для транспортных средств, балласт для рельсов.
Конструкция: противовесы для лифтов, временные стабилизирующие грузы для конструкций.

Технические характеристики/Основные особенности

Материалы: серый чугун (HT150, HT200), высокопрочный чугун (QT400-18, QT500-7) и др.
Диапазон веса: Вес одной единицы продукции варьируется от нескольких килограммов до нескольких тонн. Типичные характеристики включают:
Маленький: 5 кг, 10 кг, 20 кг, 50 кг
Средний вес: 100 кг, 200 кг, 500 кг
Крупные: 1 тонна, 2 тонны, 5 тонн (требуется индивидуальный проект каждой единицы).
Размеры: Разработаны с учетом веса и предполагаемого использования. Распространенные формы включают прямоугольную, цилиндрическую или нестандартную форму.
Пример (прямоугольный):
Допуск: Допуск по весу обычно составляет от ±2% до ±5%. Допуски по размерам соответствуют стандарту GB/T 6414 или спецификациям заказчика. Международные/национальные стандарты:
GB/T 9439 (Отливки из серого чугуна)
GB/T 1348 (Литье из высокопрочного чугуна)
ISO 185 (Классификация «серого железа»)
Обработка поверхности: антикоррозийное покрытие (например, асфальтовая краска, гальванизация), необработанные или шероховатые поверхности.

процесс производства чугунных грузов

1. Проектирование и подготовка формы
Проектирование: Определите требования к размерам, весу и механическим свойствам в зависимости от предполагаемого использования противовеса (например, механическая балансировка, балластировка судна и т. д.).
Изготовление формы: используется литье в песчаные формы (деревянные/металлические) или литье в металлические формы. Форма должна учитывать усадку (обычно около 1% для чугуна).
2. Плавка и заливка
Подготовка сырья: чугун, стальной лом, переработанные материалы и легирующие элементы (такие как углерод и кремний) смешиваются в соответствующих пропорциях.
Плавление: Нагреть до 1400-1500 °C в вагранке или электрической печи (печи средней частоты) и отрегулировать состав (например, эквивалент углерода, C).
Контроль качества расплавленного железа: быстрый анализ состава расплавленного железа (спектрометр) и температуры (термопара).
Заливка: Залейте расплавленное железо в форму, контролируя скорость потока, чтобы избежать пористости и включения шлака.
3. Охлаждение и сброс песка
Естественное охлаждение: отливка затвердевает в форме (время зависит от толщины стенок, обычно несколько часов). Удаление песка: песчаную форму извлеките с помощью вибрации или вручную (будьте осторожны, чтобы избежать деформации из-за высоких температур).
4. Очистка и последующая обработка
Снятие стояка: очистите его с помощью газовой резки, шлифовального круга или молотка.
Обработка поверхности: пескоструйная/дробеструйная обработка для удаления оксидной окалины и остатков песка.
Шлифовка: Удаление заусенцев и облоя.
5. Термическая обработка (по желанию)
Отжиг/старение: устранение внутренних напряжений (например, нагрев до 500-600°C и медленное охлаждение).
Другие виды обработки: Для повышения твердости высокопрочного чугуна может потребоваться нормализация или закалка.
6. Механическая обработка (при необходимости)
Токарная/фрезерная/сверлильная обработка: обработка критически важных размеров или монтажных отверстий (например, поверхностей соединения противовесов).
7. Проверка качества
Контроль размеров: штангенциркули, координатно-измерительные машины.
Внешний осмотр: проверка на наличие дефектов, таких как трещины и поры (визуальный осмотр или обнаружение дефектов).
Проверка веса: Взвешивание с помощью электронных весов для обеспечения соответствия допустимым значениям. Эксплуатационные характеристики: Твердость (твердость по Бринеллю HB), прочность на растяжение (деструктивный пробоотбор).
8. Предотвращение коррозии поверхности и покраска.
Предотвращение коррозии: обработка антикоррозийным маслом или фосфатирование.
Покраска: Нанесите грунтовку и финишное покрытие по мере необходимости (например, для противовесов судна требуется краска, устойчивая к солевому туману).
9. Упаковка и складирование
Упаковка: Надежно упаковано в деревянные ящики или на поддоны для предотвращения столкновений во время транспортировки.
Маркировка: Нанесение на этикетку такой информации, как вес и номер партии.

Как осуществляется контроль качества литья рабочих колес на литейном заводе Shengrong.
Контроль сырья

Контроль сырья
Чугун/лом: Необходимо отбирать высокочистое сырье и контролировать содержание серы и фосфора (как правило, сера <0.1%, фосфор <0.15%), чтобы избежать примесей, вызывающих хрупкость.
Легирующие элементы: Добавляйте кремний, марганец и другие элементы по мере необходимости для регулирования прочности и твердости (например, для чугуна HT250 требуется 3.1-3.4% углерода и 1.8-2.2% кремния).
Предпечной анализ: Спектроскопический анализ расплавленного железа проводится перед плавкой, чтобы убедиться, что его состав соответствует установленным стандартам.

Контроль процесса литья

Процесс плавления и разливки
Контроль температуры: температура расплавленного железа при выпуске должна быть ≥1450°C, а температура заливки — 1300-1400°C во избежание образования холодных перекрытий и воздушных пустот.
Обработка затравкой: Затравки, такие как ферросилиций, добавляются для улучшения свойств графита и повышения его механических характеристик (например, прочности на растяжение ≥250 МПа).
Скорость заливки: Для минимизации образования шлаковых включений используется равномерный процесс заливки, а для уменьшения турбулентности применяется наклонная система заливки.

Обработка и контроль размеров

Формование и охлаждение
Конструкция пресс-формы: Обеспечьте твердость песчаной формы (≥80 по показателю прочности на сжатие в сыром состоянии) и воздухопроницаемость. Для повышения точности при изготовлении сложных деталей можно использовать песчаную форму, армированную смолой.
Скорость охлаждения: Контролируйте время распаковки (обычно более 24 часов), чтобы избежать чрезмерного охлаждения и образования внутренних трещин.
Обработка и контроль размеров
Эталон обработки: критически важные монтажные поверхности обрабатываются с использованием некритических поверхностей в качестве эталона, с допуском на плоскостность ≤0.2 мм/м.
Компенсация веса: Заложите припуск на обработку (обычно 3-5 мм). После обработки взвесьте и выровняйте детали (например, для противовесов кранов допуск составляет ±2%).

Проверка качества

Внешний осмотр: визуальный осмотр или магнитопорошковая дефектоскопия для выявления поверхностных трещин и усадочных полостей (площадь дефекта <5%).
Контроль размеров: Критические размеры измеряются с использованием трехмерной координатной системы для обеспечения соответствия допускам чертежа (например, ±0.5 мм).
Тестирование производительности:
Плотность: Проверьте фактическую плотность (серый чугун, приблизительно 7.1-7.3 г/см³).
Твердость: по Бринеллю HB180-250 (в зависимости от марки).
Динамическая балансировка (противовес с вращающимися компонентами): остаточный дисбаланс ≤ стандарт G2.5.

×

Почему стоит выбрать литейный завод Shengrong?

1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
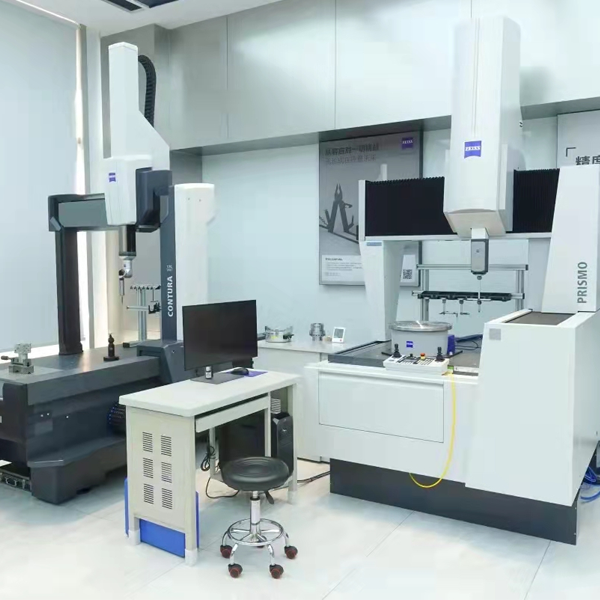
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.

2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.

3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.

4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!

Наш главный партнер в области литья чугуна и стали.

Узнайте, как мы гарантируем качество деталей из чугуна.

проверка

Спектрометр для анализа химических элементов

Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.

Проверка механических свойств

Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость

Трехкоординатная измерительная машина

Проверка размеров, внешнего вида и структуры.

Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.

упаковка и доставка

Упаковка и доставка

Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .

Наша цель — предоставлять нашим клиентам лучшие решения в области чугунного литья.

литейный цех

О литейном заводе Shengrong

Литейный завод мирового класса по производству чугуна

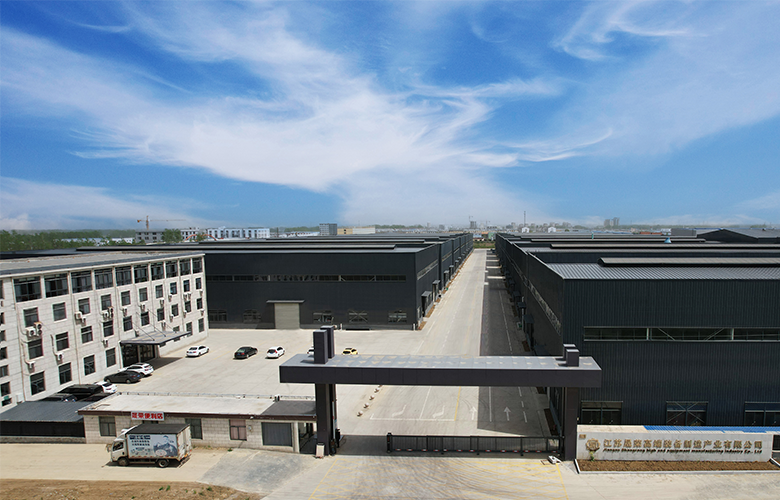
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.

Наша цель — предоставлять нашим клиентам лучшие решения в области чугунного литья.

Пожалуйста, включите JavaScript в вашем браузере, чтобы заполнить эту форму.

КОНТАКТ

Свяжитесь с нами