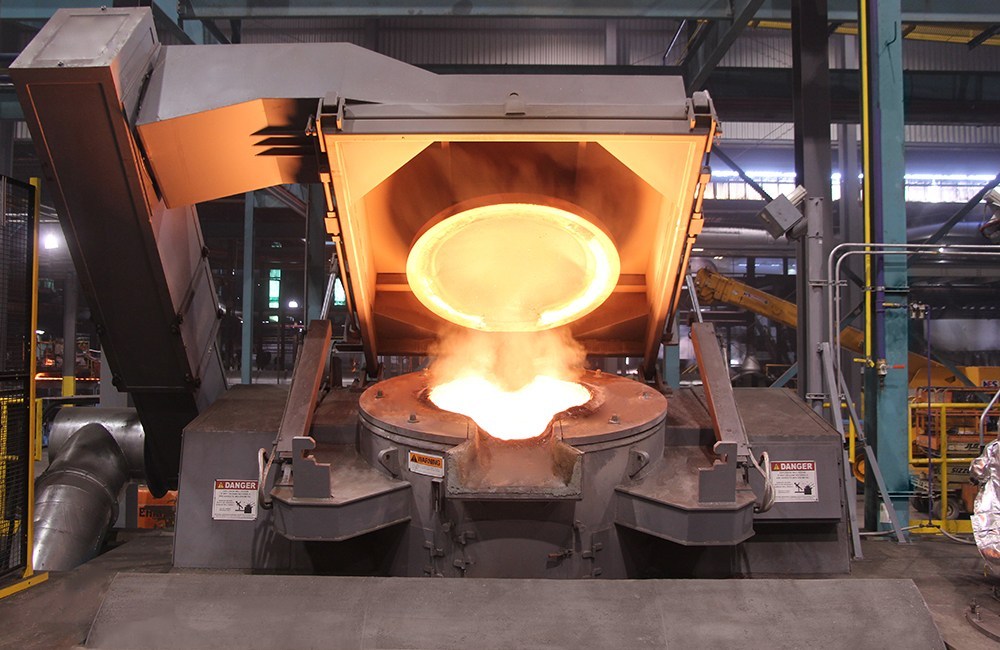
Индукционная печь в сталелитейном производстве: преимущества и недостатки, выбор футеровки и процесс плавки.
1. По сравнению с другими методами выплавки стали, индукционная выплавка стали имеет следующие преимущества.
1.1 Углеродные электроды не используются, и углерод не добавляется в процессе плавки, поэтому можно плавить стали и сплавы с очень низким содержанием углерода.
1.2 Отсутствие дуги позволяет избежать разложения газа в высокотемпературной зоне дуги, поэтому можно выплавлять сталь с низким содержанием газа.
1.3 Регулировка мощности и температуры проста и удобна, а широкий диапазон регулировки позволяет точно контролировать необходимую температуру металла.
1.4 Электрическое перемешивание расплавленной стали в тигле ускоряет металлургическую реакцию между расплавленной сталью и шлаком, способствует удалению неметаллических включений и газов, а также обеспечивает равномерность температуры и химического состава расплавленной стали.
1.5 Коэффициент извлечения легирующих элементов высок. При хорошей раскислении расплавленной стали можно добавлять легкоокисляемые легирующие элементы. Площадь поверхности расплавленного металла в индукционной печи невелика, поэтому выгорание легирующих элементов незначительно, а коэффициент извлечения высок.
1.6 Плавление может проводиться в вакууме или в атмосфере, благоприятной для плавления.
2. Индукционная печь для выплавки стали имеет следующие недостатки.
2.1 Шлак нельзя нагреть индукционным способом, его можно нагреть только расплавленной сталью. Следовательно, температура шлака низкая, что не способствует реакции между шлаком и сталью.
2.2 Тонкая стенка тигля, а также постоянное перемешивание и промывка потока металла, вымывание и эрозия шлака, а также большая разница температур между внутренней и внешней сторонами стенки тигля приводят к короткому сроку службы тигля, обычно всего несколько десятков циклов использования.
3. Выбор футеровки печи и процесс плавки.
3.1 Выберите необходимый футеровочный материал в зависимости от типа стали, подлежащей выплавке.
Некоторые виды стали подходят только для плавки в щелочных печах. При плавке высокомарганцевых сталей и сплавов в кислых печах (MnO) соединяется с SiO2 в футеровке, образуя низкоплавкие силикаты, что быстро повреждает футеровку. При плавке сталей и сплавов с высоким содержанием алюминия и титана содержащиеся в них алюминий и титан вызывают восстановление большого количества диоксида кремния в футеровке, что не только повреждает футеровку, но и затрудняет контроль содержания кремния в стали. Кроме того, высокохромистая никелевая сталь, полученная в кислой печи, содержит больше кремнеземных включений, чем в щелочной печи; поэтому такую сталь лучше всего плавить в щелочной печи.
3.2 Заряд
Индукционная плавка — это, по сути, процесс плавления. Окислительная плавка используется редко. Температура шлака низкая, способность удалять серу и фосфор плохая, а время плавки очень короткое. Химический состав невозможно контролировать с помощью анализа печи. По этим причинам требования к шихте очень строгие.
Содержание серы и фосфора в шихте должно быть как можно ниже, по крайней мере, на 0.005–0.01% ниже нижнего предела, установленного спецификацией. Вес и химический состав всех шихт, включая различные ферросплавы, должны быть точно определены, чтобы состав стали можно было контролировать расчетным путем в процессе плавки. Шимпа должна быть чистой, сухой и без ржавчины, особенно для газочувствительных сталей и сплавов, таких как никелевые сплавы. Шимпа и шлак должны быть полностью предварительно нагреты и обожжены перед использованием.
Размер заряда должен быть соответствующим, чтобы обеспечить плотность заряда. Слишком мелкий заряд увеличивает площадь контакта между зарядами. При слишком большом заряде объемная плотность всего зарядного столба уменьшается. И то, и другое увеличивает значение сопротивления зарядного столба.
3.3 Загрузка и плавка
Перед загрузкой в печь необходимо удалить остатки стали и шлака, а также проверить повреждения футеровки. Если футеровка почернела из-за быстрого охлаждения, следует устранить локальные повреждения. Размер частиц ремонтного материала должен быть меньше, чем у материала для заделки узлов, а количество используемого клея должно быть немного больше. Крупные печи с серьезными повреждениями можно поднять в чугунные формы для заполнения и заделки узлов.
Поскольку индукционная печь быстро остывает после выпуска стали, ее необходимо быстро загружать. Следует по возможности использовать загрузочные бочки. Для ускорения плавки загрузку следует равномерно распределять в соответствии с температурным режимом печи.
Для предварительного образования шлака, его количество, составляющее 1% от массы шихты, можно добавить на дно печи перед загрузкой. В щелочные печи добавляют известь и флюорит, а в кислые – битое стекло.
В начале плавки ток нестабилен, поскольку индуктивность и емкость в линии не могут быстро согласоваться, поэтому подача малой мощности осуществляется лишь в течение короткого времени. После стабилизации тока следует переключиться на питание полной нагрузки. Емкость необходимо непрерывно регулировать в процессе плавки, чтобы поддерживать высокий коэффициент мощности электрооборудования. После полного расплавления загрузки расплавленная сталь нагревается до определенной степени, после чего потребляемая мощность снижается в соответствии с требованиями плавки.
Необходимо контролировать оптимальное время плавления. Если время плавления слишком короткое, это создаст трудности при выборе напряжения и емкости, а если слишком длинное, это увеличит бесполезные тепловые потери.
Явление «замыкания» возникнет, если шихта уложена неправильно или содержит слишком много ржавчины. В противном случае перегрев нижней части расплавленной стали не только повредит футеровку печи, но и приведет к поглощению расплавленной сталью большого количества газа.
Из-за электромагнитного перемешивания средняя часть расплавленной стали поднимается, и шлак часто стекает к краю тигля и прилипает к стенкам печи. Поэтому в процессе плавки шлак следует непрерывно добавлять в соответствии с условиями в печи.
3.4 Очистка и раскисление
Раскисление — одна из важных задач индукционной плавки. Для достижения хорошего эффекта раскисления в первую очередь необходимо выбрать шлак подходящего состава. Температура индукционного шлака относительно низкая, поэтому следует выбирать шлак с низкой температурой плавления и хорошей текучестью. Обычно в качестве щелочного шлака используют 70% извести и 30% флюорита. Поскольку флюорит постоянно испаряется в процессе плавки, его необходимо постоянно восполнять, но, учитывая эрозию и проникновение флюорита в тигель, количество добавляемого вещества не должно быть слишком большим.
Процесс легирования в индукционной печи аналогичен процессу в электродуговой печи. Некоторые легирующие элементы могут быть добавлены во время загрузки, а другие — после завершения процесса раскисления. После полного восстановления шлака можно проводить операцию легирования. Перед добавлением легкоокисляемых элементов восстановительный шлак может быть полностью или частично удален для повышения степени его извлечения. Благодаря эффекту электромагнитного перемешивания, добавленный ферросплав, как правило, плавится быстрее и распределяется более равномерно.
Температуру перед врезкой можно измерить с помощью оптического пирометра или термопары. Алюминий можно вставить для окончательной деоксидации перед врезкой.