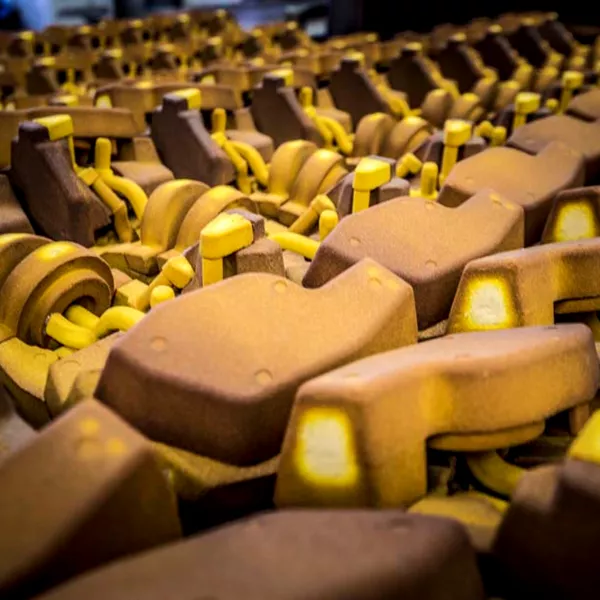

Le moulage en coquille de sable enrobé est un procédé de fonderie de précision largement utilisé pour la production de pièces métalliques de haute précision dimensionnelle, de bonne qualité de surface et de structure complexe. Le principe consiste à former une fine cavité à la surface du moule à l'aide de sable enrobé de résine, puis à couler la pièce. Voici une description détaillée du procédé :
1. Principe du procédé de moulage en coquille de sable enrobé
Le sable enrobé est un matériau composite composé de sable de quartz, de résine thermodurcissable (comme la résine phénolique) et d'un agent de durcissement. Son procédé consiste à chauffer et solidifier le sable enrobé dans un moule métallique afin de former une cavité à paroi mince. La pièce moulée est ensuite coulée en métal en fusion. Grâce à la faible épaisseur de la paroi (généralement de 5 à 15 mm) et à sa bonne perméabilité à l'air, la pièce refroidit rapidement, ce qui améliore considérablement sa précision et la qualité de sa surface.
2. Flux de processus
2.1 . Préchauffage du moule
Le moule métallique (généralement un moule en acier) est préchauffé à 200-300℃ pour garantir que le sable enrobé se solidifie rapidement au contact du moule.
2. Préparation du sable enrobé
Le sable enrobé est composé de sable brut (sable siliceux ou sable zirconium), de résine (2 à 5 %), d'un agent de durcissement (urotropine) et d'un lubrifiant (stéarate de calcium). La résine fond à haute température et enrobe les particules de sable pour former une couche liante.
2. 3. Procédé de fabrication de la coquille
Projection de sable : Le sable enrobé est projeté dans le moule chauffé par une machine de projection de sable, et les particules de sable s’accumulent à la surface du moule.
Durcissement : Le moule est maintenu à une température élevée (environ 250 °C), et la résine est réticulée et durcie en 30 à 60 secondes pour former une coque de sable dur.
Démoulage : Une fois le moule ouvert, le noyau de sable non durci se détache automatiquement pour former un moule à coquille creuse (généralement un moule en deux demi-coquilles).
Fermeture du moule : Les deux moitiés du moule en forme de coquille sont collées à l'aide d'un adhésif pour former une cavité complète.
2. 4. Versement et refroidissement
Du métal en fusion (comme de la fonte, un alliage d'aluminium) est versé dans le moule en coquille, et le métal en fusion remplit la cavité, puis refroidit et se solidifie.
Le moule en forme de coquille est brûlé progressivement à haute température, ce qui facilite le nettoyage ultérieur.
2.5 . Post-traitement
Éliminer les résidus du moule, effectuer le grenaillage, le meulage et d'autres traitements pour obtenir la pièce moulée finie.
3. Équipements et matériaux clés
3.1 . Équipement
Injecteur de noyau/injecteur de sable : utilisé pour injecter du sable enrobé dans le moule.
Système de chauffage du moule : moule métallique chauffé à l'électricité ou au gaz.
Machine de serrage de moule et équipement de collage : utilisés pour le collage de coques.
Ligne de coulée et de refroidissement : système de coulée automatisé.
3.2 . Propriétés des matériaux
Sable enrobé : doit avoir une résistance élevée, une résistance aux hautes températures (supérieures à 300 °C) et de faibles émissions de gaz.
Type de résine : la résine phénolique est la plus couramment utilisée, et les résines respectueuses de l’environnement (telles que les résines biosourcées) sont progressivement promues.
Sable recyclé : le vieux sable peut être réutilisé après concassage, criblage et décapage afin de réduire les coûts.
4. Avantages du processus
4.1 . Haute précision et qualité de surface
La tolérance dimensionnelle de la pièce moulée peut atteindre le niveau CT6-CT8 et la rugosité de surface Ra 6.3-12.5 μm, réduisant ainsi la quantité de traitement ultérieur.
4.2 . Adaptabilité aux structures complexes
Convient aux pièces moulées à parois minces (minimum 1-2 mm) et à cavités internes complexes, telles que les cylindres de moteurs automobiles, les corps de vannes hydrauliques, etc.
4.3 . Haute efficacité de production
Temps de fabrication du moule court, adapté à la production en série ; longue durée de vie du moule (jusqu'à des dizaines de milliers de fois).
4. Protection de l'environnement et conservation des ressources
La quantité de sable de moule en coquille utilisée est faible (seulement 10 à 20 % des moules en sable traditionnels), et le taux de récupération du vieux sable peut atteindre plus de 90 %.
5. Limitations
5.1 . Coût élevé
Le prix du sable enrobé est plus élevé que celui du sable ordinaire, et le coût de fabrication du moule est plus élevé, ce qui le rend adapté à la production en moyennes et grandes séries.
5.2 . Contrôle strict du processus
Des paramètres tels que la température du moule, la pression d'injection du sable et le temps de durcissement doivent être contrôlés avec précision, faute de quoi des défauts de coque risquent d'apparaître.
5.3 . Restrictions de taille
Convient aux pièces moulées de petite et moyenne taille (généralement <50kg), et la résistance du moule en coquille des grandes pièces moulées est insuffisante.
6. Domaines d'application typiques
6.1 . Industrie automobile
Culasse, vilebrequin, carter de turbocompresseur, etc.
6.2 . Fabrication de machines
Pièces de précision telles que corps de pompe, vannes, boîtes de vitesses, etc.
6.3 . Aérospatiale
Pièces légères en alliage d'aluminium et en alliage de magnésium.
6.4 . Composants hydrauliques
Corps de vannes et joints haute pression avec canaux d'écoulement complexes.
7. Défauts courants et contre-mesures
7.1 . Résistance insuffisante de la coque
Raison : Faible teneur en résine ou durcissement incomplet.
Contre-mesure : Ajuster le rapport de résine et optimiser la température et la durée de chauffage.
7.2 . Pores de coulée
Raison : Le sable enrobé contient une grande quantité de gaz ou présente une faible perméabilité à l'air.
Contre-mesure : Choisir une résine à faible dégagement gazeux et augmenter le nombre d'orifices de ventilation.
7. 3. Adhérence du sable
Raison : Réfractarité insuffisante des particules de sable ou température de coulée excessivement élevée.
Contre-mesure : Utiliser un sable à haute réfractarité tel que du sable de zircon pour réduire la température de coulée.
8. Tendances du développement technologique
8.1 . Coque imprimée en 3D
Associée à la technologie d'impression 3D pour former directement des coques complexes, elle permet de réduire les coûts de moule et convient à la production personnalisée en petites séries.
8.2 . Sable enrobé respectueux de l'environnement
Développer une résine sans formaldéhyde et une résine à durcissement à basse température afin de réduire la pollution et la consommation d'énergie.
8.3 . Contrôle intelligent
Introduction d'algorithmes d'IA pour optimiser les paramètres de processus et améliorer le taux de rendement.
Résumé
Le moulage en coquille de sable enrobé est devenu un procédé important pour la fonderie de précision, offrant une grande précision, une efficacité élevée et une excellente qualité de surface. Il est particulièrement adapté à la production en série de pièces complexes à parois minces. Grâce aux progrès des matériaux et des technologies intelligentes, son champ d'application s'étendra encore et il jouera un rôle plus important dans le secteur de la fabrication de pointe.