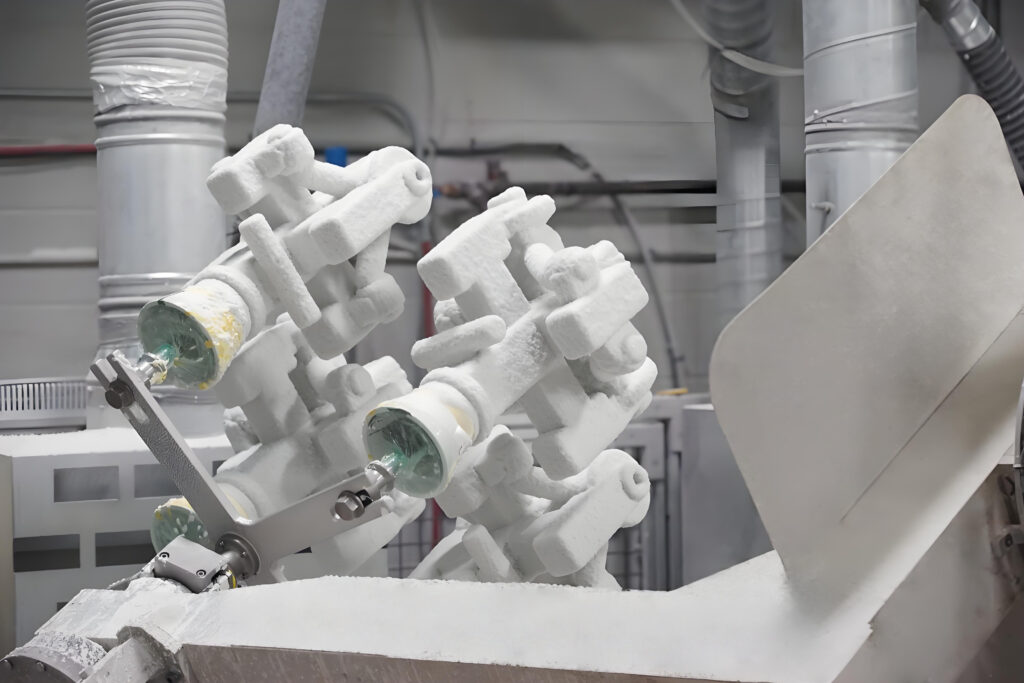
Prévention et contrôle des défauts d'inclusion de scories dans la production de fonte grise à mousse perdue
Les manifestations spécifiques des défauts d'inclusion de scories dans la fonte grise à mousse perdue sont les suivantes :
Caractéristiques d'apparence
Inclusions de laitier en surface : Des piqûres ou inclusions de laitier de tailles variables apparaissent à la surface de la pièce moulée. Leur forme est irrégulière : certaines se présentent sous forme de points, d’écailles ou de longues bandes. Ces inclusions sont généralement de couleur différente de celle de la surface de la pièce moulée ; elles peuvent être noires, grises ou d’autres couleurs. Elles n’adhèrent pas fortement à la matrice de la pièce moulée et certaines peuvent même faire saillie à la surface, étant visibles à l’œil nu ou à la loupe.
Inclusions de laitier en surface : Des inclusions de laitier sont présentes dans la zone proche de la surface de la pièce moulée. Bien qu’elles ne soient pas directement exposées, elles le seront après usinage, provoquant des piqûres, des creux et d’autres défauts sur la surface usinée, ce qui affecte sérieusement la précision d’usinage et la qualité de surface.
Conditions internes
Répartition des inclusions de laitier internes : L’analyse métallographique ou la détection radiographique révèlent que les inclusions de laitier sont réparties aléatoirement dans la pièce moulée. Certaines sont concentrées dans une zone spécifique, tandis que d’autres sont dispersées dans toute la pièce. La taille et le nombre des inclusions varient également. Les plus petites peuvent ne mesurer que quelques microns, tandis que les plus grandes peuvent atteindre plusieurs millimètres, voire plus. Dans les cas les plus importants, des amas d’inclusions de laitier se forment.
Liaison avec la matrice : L’interface de liaison entre l’inclusion de laitier et la matrice en fonte grise est bien visible. Il n’existe pas de liaison métallurgique évidente entre l’inclusion de laitier et la matrice ; la liaison se fait plutôt par mélange mécanique. Lors du processus de mise en forme, une concentration de contraintes est susceptible d’apparaître entre l’inclusion de laitier et la matrice, ce qui réduit les propriétés mécaniques de la pièce moulée.
Impact sur les performances de traitement
Difficulté d'usinage accrue : La présence d'inclusions de scories provoque des vibrations et une usure de l'outil pendant l'usinage, augmente la rugosité de la surface usinée et compromet la précision de l'usinage. En particulier lors de la coupe à grande vitesse ou de l'usinage de précision, les inclusions de scories entraînent des dommages fréquents à l'outil, ce qui augmente les coûts et les délais d'usinage.
Mauvaise qualité de surface après traitement : même si l’outil n’est pas visiblement endommagé pendant le traitement, la surface de la pièce moulée traitée présentera des défauts tels que des taches sombres et des rayures dues à la présence d’inclusions de scories, ce qui affectera la qualité d’aspect et les performances d’assemblage de la pièce moulée.
Impact sur les propriétés mécaniques
Réduction de la résistance et de la ténacité : Les inclusions de laitier, en tant que défaut interne, altèrent la continuité et la densité de la fonte grise. Soumises à des contraintes, elles deviennent des points de concentration de contraintes, ce qui entraîne une réduction de la résistance et de la ténacité de la pièce moulée.
Impact sur la résistance à la fatigue : Sous charges cycliques, des fissures se forment et se propagent facilement au niveau des inclusions de laitier, ce qui réduit considérablement la durée de vie en fatigue de la pièce moulée et affecte sérieusement sa fiabilité sous charges dynamiques.
Les principales causes du défaut d'inclusion de scories dans la fonte grise à mousse perdue sont les suivantes :
Matières premières
Qualité du fer en fusion : Si le fer en fusion contient davantage d’impuretés, telles que des éléments nocifs comme le soufre et le phosphore, la probabilité de formation d’inclusions de laitier augmente. Les déchets d’acier contiennent de la rouille, et l’oxygène ainsi que d’autres éléments forment du laitier oxydé lors de la fusion, ce qui peut également facilement provoquer des défauts d’inclusion de laitier dans les pièces en fonte grise.
En ce qui concerne les inoculants et les alliages : une mauvaise qualité ou un ajout inapproprié peuvent introduire des impuretés ou produire des inclusions de scories réactives.
Processus de fusion
Température de fusion : si la température est trop élevée, la réaction entre le métal en fusion et le matériau de revêtement du four s’intensifiera, augmentant ainsi la formation d’inclusions de scories ; si la température est trop basse, la fluidité du métal en fusion sera insuffisante, ce qui ne favorisera pas la flottation et l’évacuation des inclusions de scories.
Temps de fusion : Si le temps de fusion est trop long, le temps de contact entre le métal en fusion et l’air augmentera, ce qui facilitera l’oxydation et la formation d’inclusions de scories.
Traitement des scories : Si les scories ne sont pas complètement éliminées, elles resteront dans le fer en fusion, ce qui entraînera directement des défauts d'inclusion de scories.
Problème de poche de coulée : Si des résidus se trouvent dans la poche et ne sont pas éliminés à temps, le fer en fusion fera fondre à nouveau le laitier, pénétrera dans le moule lors de la coulée, formera des inclusions de laitier, ou bien la réfractarité du matériau de réparation de la poche est faible, et il y aura une chute et un effondrement du matériau lors de la fusion à haute température du fer, formant ainsi des défauts de laitier.
Système et processus de contrôle d'accès
Conception du système d'alimentation : Si le système de coulée est inadéquat, par exemple en raison d'une position incorrecte ou d'un nombre insuffisant de canaux internes, le métal en fusion s'écoulera de manière instable, produira des turbulences et contiendra des gaz et des impuretés qui formeront des inclusions de laitier.
Vitesse de coulée : Si la vitesse de coulée est trop élevée, la force d’impact du métal en fusion est importante, ce qui risque de rayer les parois du moule et d’entraîner l’incorporation d’impuretés telles que le sable de moulage dans le métal en fusion ; si la vitesse de coulée est trop lente, le métal en fusion dissipe rapidement sa chaleur pendant la coulée, sa température chute, sa fluidité se détériore et les inclusions de scories ne remontent pas facilement à la surface.
Température de coulée : Si la température de coulée est trop élevée, l’oxydation du métal en fusion s’intensifiera, ce qui augmentera la formation d’inclusions de scories ; si la température de coulée est trop basse, la viscosité du métal en fusion augmentera et les inclusions de scories auront du mal à remonter à la surface.
Aspect de casting
Qualité de la peinture : La peinture présente une faible réfractarité, une faible perméabilité à l’air et d’autres propriétés médiocres, et elle a tendance à se détacher et à pénétrer dans le métal en fusion lors du processus de coulée, formant ainsi des inclusions de scories.
Perméabilité à l'air du bac à sable : Une faible perméabilité à l'air empêchera l'évacuation à temps des gaz contenus dans le moule, formant ainsi des pores ou des inclusions de scories dans le métal en fusion.
Opération de processus
Qualité du motif : Si la peinture à la surface du motif se détache ou se fissure, ou s'il y a des défauts dans le motif lui-même, des résidus seront générés et pénétreront dans le métal en fusion lors de la coulée.
Opération de vibration : Lors du remplissage de sable et du processus de vibration, si l’opération est incorrecte, le moule sera trop compact ou irrégulier, ce qui affectera l’écoulement du métal en fusion et la flottation des inclusions de scories.
Prévention et contrôle des défauts d'inclusion de scories dans la fonte grise à mousse perdue. Méthodes spécifiques de prévention et de contrôle :
Contrôle des matières premières
Contrôle strict des matériaux ferreux : sélectionner de la fonte brute et de la ferraille de haute qualité afin de garantir que leur composition chimique réponde aux exigences et que leur teneur en impuretés soit faible, réduisant ainsi la source d’inclusions de scories à la source.
Optimisation des inoculants : sélectionner des inoculants de qualité stable et à faible teneur en impuretés, et contrôler précisément leur quantité ajoutée en fonction des exigences du procédé.
optimisation du processus de fusion
Contrôler avec précision les paramètres de fusion : contrôler raisonnablement la température et la durée de fusion afin d’éviter une oxydation excessive du métal en fusion et une réaction intensifiée avec le revêtement du four dues à une température excessive ou à une durée trop longue.
Raffinage complet du laitier : plusieurs opérations d’élimination du laitier sont mises en œuvre pour garantir sa propreté. Parallèlement, des agents de raffinage peuvent être utilisés pour un traitement de raffinage supplémentaire afin d’éliminer les impuretés et les inclusions de laitier présentes dans le métal en fusion.
Amélioration du système et du procédé de coulée
Conception scientifique du système de coulée : le canal intérieur doit être réparti uniformément afin d’éviter que le métal en fusion ne se précipite directement dans la paroi ou le noyau du moule, de sorte que le métal en fusion puisse remplir le moule en douceur et réduire les inclusions de scories.
Maîtrise des paramètres de coulée : déterminer la vitesse et la température de coulée appropriées en fonction de la structure et des exigences du procédé de fonderie. Lors de la coulée, la distance entre la buse de la poche de coulée et le creuset doit être maintenue adéquate afin d’éviter les projections et l’oxydation du métal en fusion.
Amélioration de la qualité de la coulée
Sélection de revêtements de haute qualité : privilégier les revêtements à haute réfractarité, forte adhérence, bonne perméabilité à l’air et résistants au décollement. Préparer et appliquer le revêtement avec soin, en respectant scrupuleusement les exigences du procédé, afin de garantir un revêtement uniforme et d’une épaisseur appropriée.
Améliorer la perméabilité à l'air du bac à sable : prévoir judicieusement des orifices d'évacuation sur le bac à sable ou utiliser un sable de moulage à bonne perméabilité à l'air afin de garantir que le gaz contenu dans le moule puisse être évacué à temps et de réduire la formation d'inclusions de scories gazeuses.
Spécifications de fonctionnement du processus
Vérifiez la qualité du motif : sa surface doit être lisse et sans défaut, et le revêtement appliqué de manière uniforme et ferme. Lors du transport et du stockage, veillez à ne pas l’endommager.
Standardiser l'opération de compactage : sélectionner l'équipement de compactage et les paramètres de processus appropriés en fonction de la taille et de la complexité du moule afin d'assurer un compactage uniforme et modéré du moule et d'éviter les défauts d'inclusion de scories causés par un compactage excessif ou insuffisant.