Avantages et inconvénients du procédé de fonderie en sable : Les matières premières de base pour la fonderie en sable ordinaire sont le sable de fonderie et un liant. Le sable de fonderie le plus couramment utilisé est le sable siliceux. Lorsque les performances à haute température du sable siliceux ne répondent pas aux exigences d'utilisation, on emploie des sables spéciaux tels que le sable de zircon, le sable de chromite et le sable de corindon. Le liant le plus répandu est l'argile. Diverses huiles siccatives ou semi-siccatives, des silicates ou des phosphates hydrosolubles et diverses résines synthétiques peuvent également être utilisés comme liants.
Les moules en sable utilisés dans le moulage au sable sont divisés en trois types : les moules en sable humide à base d’argile, les moules en sable sec à base d’argile et les moules en sable durci chimiquement, selon les liants utilisés dans le sable et la manière dont ils confèrent leur résistance.
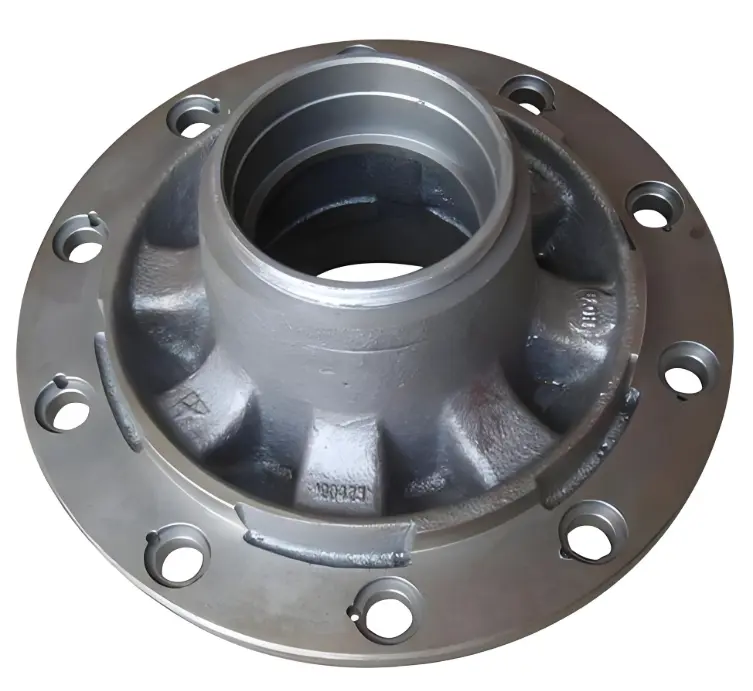
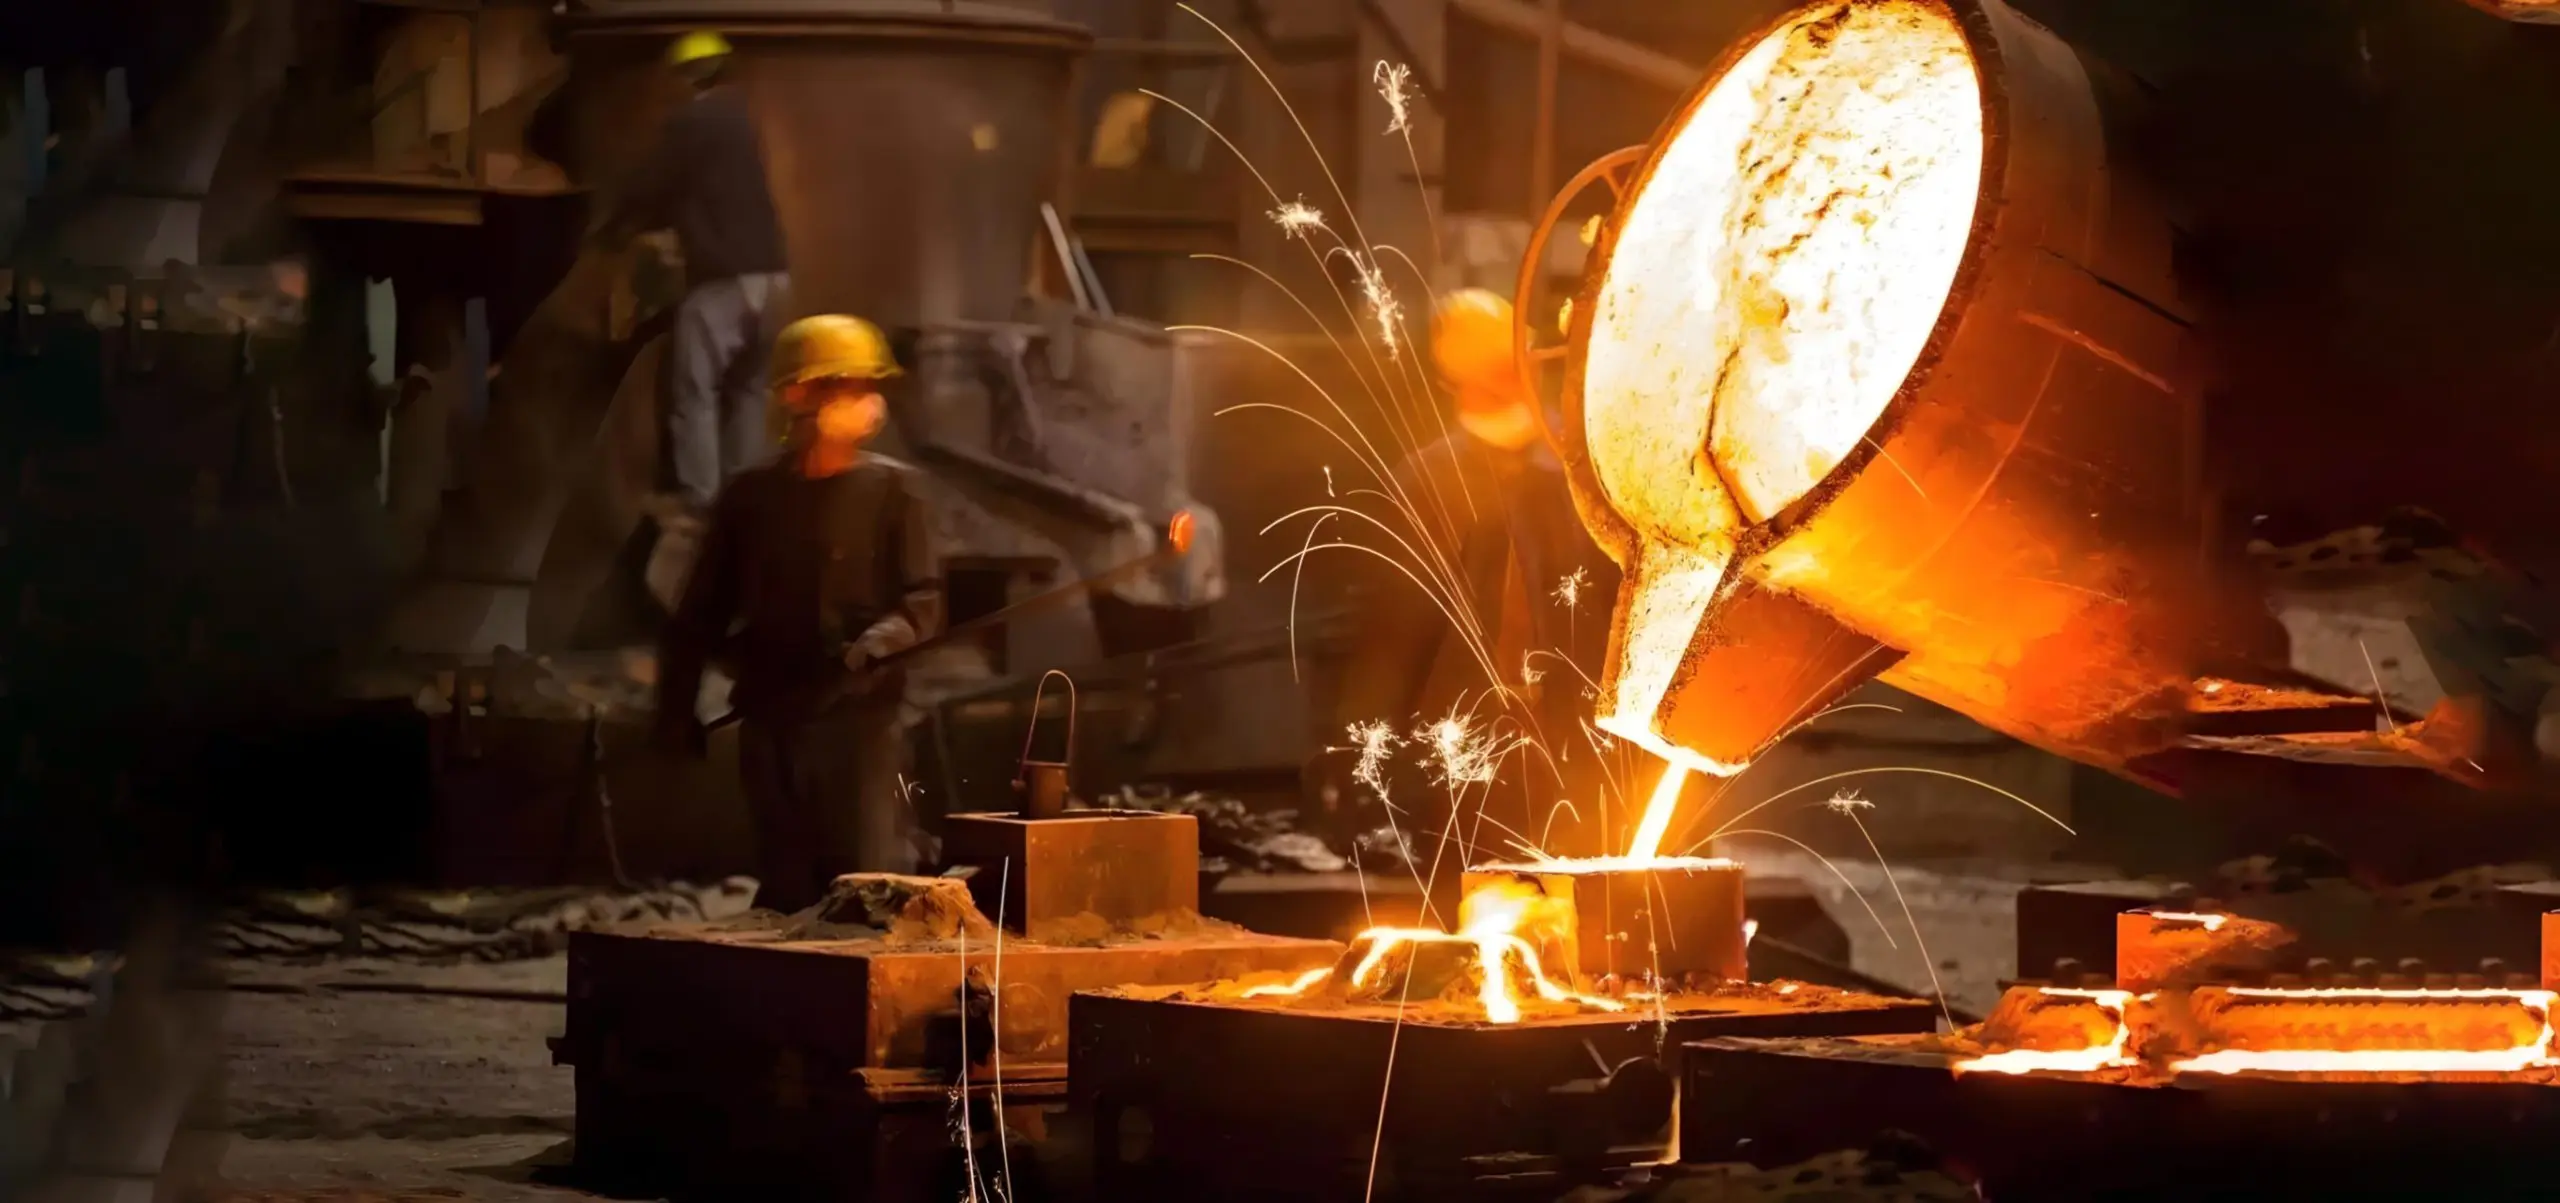
Le moulage en sable est la technique de fonderie la plus répandue et la plus simple, utilisée depuis des siècles. Ce procédé permet de fabriquer des pièces de grande taille en fonte grise, en fonte ductile, en acier inoxydable et en d'autres aciers. Les principales étapes comprennent la conception du procédé, la fabrication du moule et du noyau, le moulage, la fusion et la coulée, le nettoyage, etc.
Sélection des paramètres de processus
1. Indemnité de traitement
La surépaisseur d'usinage désigne la surface de la pièce moulée qui doit être usinée. Il convient de prévoir une certaine surépaisseur. Sa valeur dépend de nombreux facteurs, tels que le type d'alliage de fonderie, la méthode de moulage, les dimensions de la pièce et la position de la surface à usiner dans le moule.
2. Découpe
Pour faciliter le démoulage, la pente ajoutée à la paroi verticale perpendiculaire à la surface de séparation est appelée dépouille.
3. Filet de moulage
Afin d'éviter les contraintes et les fissures au niveau des jonctions et des angles de la paroi de la pièce moulée, et d'empêcher l'endommagement des angles vifs du moule et la formation de trous de sable, lors de la conception de la pièce moulée, les jonctions et les angles de la paroi doivent être conçus comme des congés.
4. Tête centrale
Afin d'assurer le positionnement, la fixation et l'évacuation du noyau dans le moule, la tête de noyau doit être conçue en fonction du modèle et du noyau.
5. Marge de retrait
En raison du retrait dû au refroidissement de la pièce coulée, cette partie de la marge de retrait doit être ajoutée lors de la réalisation du modèle.
Avantages :
1. Les ressources en argile sont abondantes et bon marché. La majeure partie du sable argileux humide utilisé peut être recyclée après un traitement approprié ;
2. Le cycle de fabrication des pièces moulées est court et l'efficacité du travail est élevée ;
3. Le sable de moulage mélangé peut être utilisé pendant longtemps ;
4. Il présente une grande adaptabilité. Il peut être utilisé pour les petites pièces, les grandes pièces, les pièces simples, les pièces complexes, les pièces unitaires et les grandes séries ;