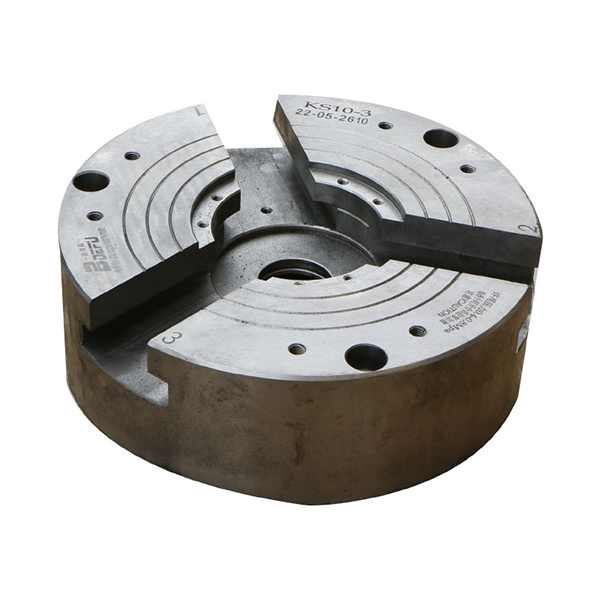
La norme ASTM A48 Classe 30 désigne une fonte grise de base offrant des performances fiables dans les secteurs de la fabrication et de l'industrie. La connaissance de sa composition chimique, de ses équivalents internationaux et de ses propriétés permet aux ingénieurs d'optimiser la conception des composants tout en maîtrisant les coûts de production. Ce guide complet explore les spécifications, les principes de composition et les applications pratiques de la fonte ASTM A48 Classe 30, qui en font un choix économique pour les carters de machines, les composants automobiles et les produits d'ingénierie générale.
Les professionnels du secteur manufacturier choisissent le matériau ASTM A48 Classe 30 pour des raisons techniques et économiques convaincantes :
- Une résistance à la traction minimale de 207 MPa (30 000 psi) assure une capacité structurelle adéquate pour les applications soumises à des contraintes modérées.
- Des caractéristiques d'usinabilité exceptionnelles réduisent les coûts de fabrication et permettent une finition de précision.
- Des propriétés exceptionnelles d'amortissement des vibrations protègent les équipements et minimisent les niveaux de bruit de fonctionnement.
- Les procédés de fonderie économiques minimisent le gaspillage de matériaux grâce à des capacités de fabrication quasi-définitives.
- Une résistance à l'usure fiable dans les environnements de contact glissant prolonge la durée de vie opérationnelle des composants.
- Historique de performance documenté dans les secteurs de l'automobile, des machines et des infrastructures à l'échelle mondiale
Les ingénieurs qui comprennent la composition, les caractéristiques mécaniques et les désignations équivalentes de la fonte ASTM A48 Classe 30 peuvent spécifier les matériaux appropriés permettant une efficacité de fabrication.
Points clés à retenir
- La norme ASTM A48 Classe 30 garantit une résistance à la traction minimale de 207 MPa (30 000 psi) pour les applications de machines à usage modéré.
- La composition chimique de la classe 30 de la norme ASTM A48 contient généralement de 3.16 à 3.30 % de carbone et de 1.79 à 1.93 % de silicium pour des caractéristiques de coulée optimales.
- Les nuances équivalentes à la norme internationale ASTM A48 Classe 30 comprennent HT200 (Chine), FC200 (Japon) et EN-GJL-200 (Europe).
- Les propriétés des matériaux de classe 30 de la norme ASTM A48 incluent une dureté HBN de 187 à 241 et une capacité d'amortissement supérieure.
- La microstructure lamellaire du graphite offre des propriétés autolubrifiantes et une usinabilité exceptionnelle.
- Les applications englobent les blocs-moteurs, les carters de transmission, les corps de pompe, les bâtis de machines-outils et les composants de freins.
- Les fonderies professionnelles de fonte grise, certifiées conformes aux normes de qualité, garantissent des propriétés constantes de la fonte selon la norme ASTM A48, classe 30.
- La spécification de matériau ASTM A48 classe 30 est conforme aux normes ASTM en matière de contrôle de la production et d'essais de réception.
- Les performances du matériau dépendent de la désignation du type de barre d'essai (A, B, C ou S) en fonction de l'épaisseur de la section de coulée.
Qu'est-ce qu'un matériau ASTM A48 classe 30 ?
Classification des matériaux
La norme ASTM A48 classe 30 est conforme au système de normalisation américain établi par ASTM International pour les matériaux en fonte grise. Sa nomenclature définit des indicateurs de performance précis, caractéristiques et niveaux de qualité. « ASTM » signifie American Society for Testing and Materials, garantissant ainsi une spécification uniforme de la fonte grise (ASTM A48 classe 30) pour l'ensemble des sites de production nord-américains. « A48 » identifie la norme spécifique régissant les pièces moulées en fonte grise, la distinguant ainsi des autres normes de fonderie de métaux ferreux telles que A536 (fonte ductile) ou A278 (applications sous pression).
La désignation « Classe 30 » indique une résistance à la traction minimale de 30 000 livres par pouce carré (environ 207 mégapascals) mesurée à l’aide d’éprouvettes normalisées. Ce système de classification permet aux ingénieurs et aux responsables des achats d’évaluer rapidement les propriétés des matériaux de classe 30 selon la norme ASTM A48 sans avoir à consulter de longs documents de spécifications. Cette convention de dénomination évite toute confusion lors de l’approvisionnement en matériaux au niveau national et facilite la vérification des matériaux lors des procédures de contrôle qualité.
Contrairement aux normes européennes qui privilégient la composition chimique, la norme ASTM A48 se concentre principalement sur les exigences relatives aux propriétés mécaniques. Les fabricants atteignent la résistance à la traction spécifiée grâce à des procédés de fusion maîtrisés et à leur savoir-faire en fonderie, plutôt qu'à des limites de composition strictes. Cette approche axée sur la performance offre aux fonderies une grande flexibilité de production tout en garantissant des propriétés de matériau conformes à la norme ASTM A48 Classe 30.
La norme intègre également des désignations de type d'éprouvette (A, B, C, S) après le numéro de classe. Ces lettres indiquent le diamètre normalisé de l'éprouvette utilisée pour la vérification des propriétés, chaque dimension correspondant à différentes vitesses de refroidissement et épaisseurs typiques de sections de coulée. La compréhension de ces désignations aide les ingénieurs à sélectionner les classifications de matériaux appropriées pour des géométries de composants spécifiques.
Remarque : Les désignations de fonte grise, telles que ASTM A48 classe 30, diffèrent fondamentalement de celles de la fonte ductile (ASTM A536), où le graphite se présente sous forme sphéroïdale et non lamellaire. Cette distinction microstructurale influe considérablement sur le comportement mécanique et l’adéquation à l’application.
Caractéristiques de la microstructure
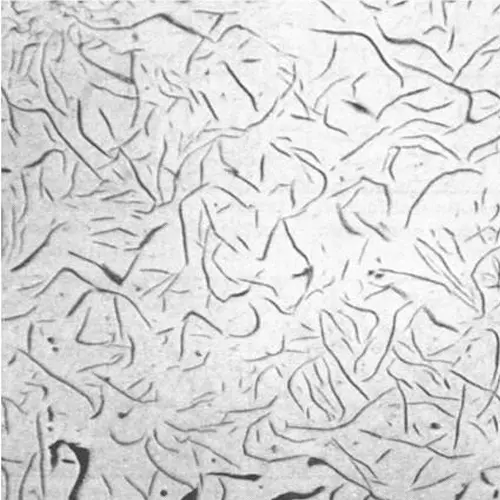
Les performances caractéristiques de la fonte ASTM A48 classe 30 proviennent de sa microstructure soigneusement contrôlée, développée lors de la solidification. Le fer en fusion, dont la composition chimique correspond à celle de la fonte ASTM A48 classe 30, se solidifie par précipitation du carbone sous forme de lamelles réparties dans toute la matrice métallique. Ces lamelles de graphite s'orientent aléatoirement lors de la solidification, conférant à la fonte son aspect gris caractéristique sur les surfaces de fracture.
La matrice métallique entourant les paillettes de graphite est principalement composée de perlite dans les fontes conformes à la norme ASTM A48 classe 30. La perlite offre une résistance et une dureté supérieures à celles des fontes grises de qualité inférieure riches en ferrite. La microstructure perlitique contribue à la résistance à l'usure et à la robustesse mécanique du matériau dans sa plage d'applications prévue.
| Composant de la microstructure | Contenu typique | Contribution aux propriétés |
|---|---|---|
| Graphite lamellaire | 8 à 12 % en volume | usinabilité, capacité d'amortissement, autolubrification |
| Perlite | >75% | Résistance, dureté, résistance à l'usure |
| Ferrite | Améliore la résistance dans les zones de faible contrainte | |
| Steadite | Montants mineurs | Résultats de la teneur en phosphore dans la composition |
Les paillettes de graphite, aux arêtes vives caractéristiques, agissent comme des concentrateurs de contraintes internes, expliquant la ductilité limitée du matériau par rapport à l'acier. Cependant, cette microstructure présente des avantages considérables dans certaines applications d'ingénierie. Lors de l'usinage, les paillettes brisent les copeaux, agissent comme lubrifiants solides dans les environnements sujets à l'usure et absorbent efficacement les vibrations mécaniques grâce à des mécanismes de frottement interne.
La matrice majoritairement perlitique confère à l'acier au carbone de qualité inférieure une résistance mécanique comparable, tout en préservant d'excellentes propriétés de fonderie. Cette combinaison fait des propriétés de l'acier ASTM A48 classe 30 un matériau particulièrement précieux pour les applications exigeant des géométries complexes, un usinage de précision et des charges structurelles modérées.
Attributs clés de performance
La fonte ASTM A48 classe 30 excelle dans les applications où sa combinaison unique de propriétés offre des performances techniques et économiques optimales. Ce matériau présente une résistance à l'usure fiable grâce à sa matrice perlitique durcie et à ses paillettes de graphite autolubrifiantes. Les composants fabriqués en fonte ASTM A48 classe 30 résistent mieux à l'usure par glissement et au contact de surface que de nombreuses alternatives métalliques moins coûteuses.
La capacité d'amortissement des vibrations constitue le principal atout technique des matériaux en fonte grise. Les propriétés de ce matériau, conformes à la norme ASTM A48 Classe 30, incluent une capacité d'amortissement environ 5 à 10 fois supérieure à celle de l'acier de construction ou de la fonte ductile. Les particules de graphite absorbent l'énergie des vibrations mécaniques par friction interne avec la matrice métallique environnante. Cette caractéristique intrinsèque réduit la transmission du bruit, protège les équipements sensibles des dommages induits par les vibrations et améliore la précision d'usinage pour les applications structurelles sur machines-outils.
L'usinabilité de la fonte grise (ASTM A48 classe 30) surpasse celle de la plupart des autres matériaux ferreux, notamment l'acier au carbone, l'acier allié et la fonte ductile. Les particules de graphite fragmentent les copeaux lors de la coupe, produisant des copeaux courts et faciles à évacuer. Cette caractéristique réduit les efforts de coupe, prolonge la durée de vie des outils et permet un usinage à grande vitesse avec une excellente qualité de finition de surface. Les opérations de fabrication atteignent des taux de productivité exceptionnels lors de l'usinage de pièces en fonte grise, comparativement à d'autres matériaux nécessitant des paramètres de coupe plus lents.
Conseil : Lors de la conception de machines nécessitant une isolation des vibrations ou un usinage de précision, considérez la norme ASTM A48 Classe 30 pour réduire les coûts de fabrication tout en améliorant les performances opérationnelles grâce à des caractéristiques d'amortissement intrinsèques supérieures.
Composition chimique de la classe 30 selon la norme ASTM A48
La compréhension de la composition chimique de la fonte ASTM A48 classe 30 est essentielle pour appréhender le comportement du matériau lors des opérations de fonderie et ses caractéristiques de performance en service. La composition de la fonte ASTM A48 classe 30 comprend des éléments soigneusement dosés qui contrôlent la formation du graphite, la microstructure de la matrice et les propriétés mécaniques. Chaque élément de cette composition chimique remplit des fonctions métallurgiques spécifiques pour obtenir les caractéristiques et les performances de fonderie souhaitées.
Éléments d'alliage primaires
Carbone (C) : 3.16% à 3.30%
La teneur en carbone détermine directement la quantité et la répartition du graphite dans la microstructure de la fonte ASTM A48 classe 30. La concentration relativement élevée en carbone assure une excellente fluidité de coulée, permettant ainsi le remplissage complet de géométries complexes lors des opérations de coulée. Lors de la solidification, le carbone précipite sous forme de lamelles de graphite lorsque la teneur en silicium et la vitesse de refroidissement favorisent la formation de graphite plutôt que la précipitation de carbures de fer.
La norme ASTM A48, classe 30, spécifie une teneur en carbone supérieure à celle des fontes grises de haute qualité, mais inférieure à celle des fontes plus tendres. Cette plage de teneurs permet d'obtenir un équilibre optimal entre la fluidité de coulée, le contrôle de la morphologie du graphite et les propriétés mécaniques finales. Un excès de carbone confère au matériau une ductilité excessive et une résistance mécanique insuffisante pour les applications structurelles. À l'inverse, une teneur insuffisante entraîne la formation de carbures, réduisant considérablement l'usinabilité et provoquant une fragilité indésirable.
Les fonderies surveillent de près la teneur en carbone pendant les opérations de fusion grâce à des équipements d'analyse spectrographique. La mesure du carbone doit être effectuée avant chaque coulée afin de vérifier la conformité. L'équivalent carbone (CE = %C + %Si/3 + %P/3) se situe généralement entre 3.9 et 4.2 pour des propriétés optimales des matériaux conformes à la norme ASTM A48 classe 30.
Silicium (Si) : 1.79 % à 1.93 %
Le silicium joue un rôle primordial dans la graphitisation de la fonte grise. Une teneur élevée en silicium, conforme à la norme ASTM A48 classe 30, favorise la formation de paillettes de graphite plutôt que la précipitation de carbures de fer lors de la solidification. Le silicium améliore la fluidité de la fonte et réduit les retraits, ce qui contribue à une meilleure qualité et à une plus grande précision dimensionnelle des pièces moulées.
La teneur en silicium de la composition chimique ASTM A48 classe 30 offre un équilibre optimal entre les avantages de la graphitisation et le risque de fragilité lié à des concentrations excessives. Le silicium influe également sur la teneur en perlite de la matrice métallique, contribuant ainsi aux objectifs de résistance et de dureté définis pour ce type de matériau. Les fonderies modernes optimisent la teneur en silicium en fonction de l'épaisseur de la section de la pièce et de la microstructure finale souhaitée.
Le dosage du silicium exige une analyse spectroscopique précise lors des opérations de production. L'effet combiné du carbone et du silicium détermine la tendance à la formation de graphite et les propriétés finales du matériau (norme ASTM A48, classe 30). Les fonderies utilisent des calculs d'équivalent carbone pour prédire le comportement à la solidification et garantir la constance de la production sur plusieurs coulées.
Manganèse (Mn) : 0.89% à 1.04%
Le manganèse contribue à la formation de perlite dans la matrice de la fonte ASTM A48 classe 30. Cet élément favorise une solidification perlitique plutôt que ferritique, ce qui accroît la résistance et la dureté. L'ajout contrôlé de manganèse dans la composition de la fonte ASTM A48 classe 30 renforce la matrice métallique sans durcissement excessif susceptible de nuire à l'usinabilité.
Le manganèse neutralise également les effets du soufre en formant des inclusions de sulfure de manganèse, bien que les fonderies modernes maîtrisent principalement la teneur en soufre par une sélection rigoureuse des matières premières. La plage de teneurs en manganèse reste relativement étroite afin de garantir des propriétés de matériau conformes à la norme ASTM A48, classe 30, constantes d'une coulée à l'autre et pour différentes géométries de composants.
Un excès de manganèse peut favoriser la formation de carbures et réduire les effets bénéfiques des paillettes de graphite sur l'usinabilité. La plage de composition spécifiée assure un développement optimal de la perlite tout en préservant de bonnes caractéristiques de fonderie et d'excellentes performances d'usinage.
Éléments d'impuretés
Soufre (S) : 0.094 % à 0.125 % (plage typique)
La teneur en soufre de la fonte grise (classe 30 selon la norme ASTM A48) exige un contrôle rigoureux lors de la production. Le soufre a tendance à former des inclusions de sulfure de fer susceptibles d'affecter la qualité et les propriétés mécaniques des pièces moulées. Toutefois, la fonte grise tolère des teneurs en soufre plus élevées que la fonte ductile, qui requiert des concentrations extrêmement faibles pour un traitement de nodulisation optimal.
La composition de la fonte ASTM A48 classe 30 autorise une teneur en soufre modérée, contrairement aux spécifications rigoureuses de la fonte ductile. Les fonderies sélectionnent leurs matières premières, notamment la fonte brute, les déchets d'acier et les rebuts de fonderie, en fonction de leur teneur en soufre. Les traitements de désulfuration en poche permettent de réduire la concentration en soufre si nécessaire, mais ce procédé engendre des coûts de production supplémentaires.
Le soufre réagit avec le manganèse pour former des inclusions de sulfure de manganèse (MnS) réparties dans toute la section transversale de la pièce moulée. Ces inclusions ont généralement un impact minimal sur les propriétés des matériaux de classe 30 selon la norme ASTM A48 aux concentrations typiques de soufre. Cependant, la réduction de la teneur en soufre améliore la propreté du matériau et l'homogénéité de ses propriétés mécaniques.
Phosphore (P) : 0.12 % à 0.17 % (plage typique)
Le phosphore induit une fragilité localisée dans la fonte grise en formant des composés eutectiques de phosphure de fer-fer durs et cassants, appelés stédite. Ces composés se concentrent aux joints de grains et entre les structures dendritiques primaires. La teneur en phosphore limitée par la norme ASTM A48, classe 30, empêche une formation excessive de stédite qui réduirait la résistance aux chocs et augmenterait la sensibilité à la fissuration sous charge.
Cependant, le phosphore améliore également la fluidité de coulée, facilitant le remplissage des sections minces par le métal en fusion et la reproduction des détails de surface fins. La plage de composition spécifiée offre un équilibre entre les avantages d'une meilleure coulabilité et les risques de fragilité. Les composants à parois minces peuvent bénéficier d'une teneur en phosphore proche de la limite supérieure de la plage admissible, tandis que les applications soumises à des chocs doivent minimiser les niveaux de phosphore.
Le choix des matières premières vise à contrôler l'apport de phosphore au métal en fusion. La fonte brute contient généralement des concentrations de phosphore plus élevées que les déchets d'acier. Les fonderies mélangent les matières premières pour atteindre les niveaux de phosphore cibles, conformément aux spécifications de composition chimique de la norme ASTM A48, classe 30.
Comparaison de la composition de la norme ASTM A48, classe 30
La comparaison de la composition chimique de la classe 30 de la norme ASTM A48 avec les nuances adjacentes permet de clarifier la position métallurgique du matériau au sein de la famille de classification des fontes grises :
| Élément | ASTM A48 Classe 25 | ASTM A48 Classe 30 | ASTM A48 Classe 35 |
|---|---|---|---|
| Carbone (%) | 3.30-3.50 | 3.16-3.30 | 3.05-3.20 |
| Silicium (%) | 2.05-2.25 | 1.79-1.93 | 1.65-1.85 |
| Manganèse (%) | 0.60-0.85 | 0.89-1.04 | 0.95-1.15 |
| Soufre (%) | ≤ 0.15 | 0.094-0.125 | ≤ 0.12 |
| Phosphore (%) | 0.15-0.25 | 0.12-0.17 | ≤ 0.15 |
Les nuances à haute résistance présentent des teneurs en carbone et en silicium progressivement plus faibles, ce qui engendre des structures de graphite plus fines et des matrices perlitiques plus étendues. La composition de la classe 30 de la norme ASTM A48 offre un équilibre optimal entre fluidité de coulée et résistance mécanique, convenant aux applications d'ingénierie générale.
Remarque : La norme ASTM A48 précise que la composition chimique sert de guide de production et non de critère d’acceptation. L’acceptation finale du matériau dépend du respect des exigences relatives aux propriétés mécaniques, indépendamment des valeurs précises de sa composition élémentaire.
Propriétés des matériaux de classe 30 selon la norme ASTM A48
Les caractéristiques de performance définies par la norme ASTM A48 Classe 30 déterminent l'adéquation des matériaux à des applications d'ingénierie et des environnements d'exploitation spécifiques. Une connaissance approfondie des propriétés de la fonte (ASTM A48 Classe 30) permet une analyse précise des contraintes et l'application d'un coefficient de sécurité approprié lors de la conception des composants. La norme ASTM A48 Classe 30 établit des valeurs minimales garantissant des performances fiables dans diverses applications industrielles.
Propriétés de traction
Résistance à la traction (Rm) : Minimum 207 MPa (30 000 psi)
La résistance à la traction constitue le principal critère d'acceptation pour la conformité des matériaux à la norme ASTM A48, classe 30. Une valeur minimale de 207 MPa doit être atteinte lors des essais sur des éprouvettes coulées séparément et de dimensions normalisées. En production courante, les matériaux présentent souvent une résistance à la traction supérieure à cette valeur minimale, de l'ordre de 220 à 250 MPa étant fréquente pour les opérations de fonderie bien maîtrisées.
La résistance à la traction de la fonte grise dépend principalement de la microstructure de la matrice métallique et des caractéristiques morphologiques du graphite. Les matrices perlitiques offrent une résistance nettement supérieure aux microstructures ferritiques. Une distribution plus fine des lamelles de graphite et une taille individuelle plus petite de ces lamelles améliorent les propriétés de traction par rapport aux structures à graphite grossier. La composition chimique (norme ASTM A48, classe 30) et la vitesse de refroidissement lors de la solidification déterminent ces caractéristiques microstructurales essentielles.
Les procédures d'essai sont conformes aux méthodologies normalisées ASTM A48 ou ASTM E8. Les éprouvettes sont usinées avec précision à partir de barres d'essai coulées séparément afin de garantir des conditions d'essai constantes et des résultats reproductibles. Le diamètre des barres d'essai et la vitesse de refroidissement associée correspondent approximativement aux épaisseurs typiques des sections de coulée, fournissant ainsi des propriétés de matériau représentatives de la classe 30 de la norme ASTM A48 pour les calculs de conception.
Limite d'élasticité : généralement non spécifiée
La fonte grise ne présente pas le comportement à la limite d'élasticité caractéristique des matériaux métalliques ductiles. Sa courbe contrainte-déformation présente une courbure continue plutôt qu'une limite d'élasticité clairement définie ou une limite de proportionnalité. Les calculs d'ingénierie utilisent généralement la résistance à la traction divisée par des coefficients de sécurité appropriés plutôt que de se fier aux valeurs de limite d'élasticité pour la conception.
Allongement : <1.0 % (valeur de référence)
L'allongement de la fonte ASTM A48 classe 30 demeure très limité en raison des particules de graphite qui concentrent les contraintes internes au sein de sa microstructure. Les valeurs d'allongement se situent généralement entre 0.3 % et 0.8 %, la plupart des matériaux présentant un allongement inférieur à 0.6 % à la rupture. La norme ASTM A48 considère l'allongement comme une information de référence et non comme un critère d'acceptation obligatoire.
La ductilité limitée reflète les caractéristiques microstructurales fondamentales de la fonte grise. Les ingénieurs ne doivent pas spécifier la norme ASTM A48 classe 30 pour les applications exigeant une importante capacité de déformation plastique ou une forte absorption d'énergie d'impact. Cependant, l'allongement minimal n'empêche pas un fonctionnement fiable dans des applications correctement conçues et respectant les limites de contrainte établies.
| Propriétés | Valeur ASTM A48 Classe 30 | Méthode d'essai |
|---|---|---|
| Résistance à la traction (Rm) | ≥207 MPa (30 ksi) typique 220-250 MPa | ASTM A48, ASTM E8 |
| Limite d'élasticité décalée de 0.2% | 140-200 MPa (estimation) | ASTM E8 |
| Allongement (A) | <1.0 % (à titre indicatif seulement) | ASTM E8 |
| Dureté Brinell (HBN) | 187-241 HBN | ASTM E10 |
Caractéristiques de dureté
Dureté Brinell : 187-241 HBN
Les mesures de dureté permettent une vérification rapide et non destructive des propriétés des matériaux de classe 30 (ASTM A48) lors des opérations de production. L'échelle de dureté Brinell est corrélée à la composition microstructurale de la matrice, majoritairement perlitique. Des valeurs de dureté faibles indiquent une teneur en ferrite plus élevée ou un espacement plus important entre les grains de perlite, tandis que des valeurs élevées suggèrent une perlite fine ou une présence limitée de steadite.
Les fonderies utilisent les essais de dureté pour le contrôle qualité de la production courante. Les mesures effectuées sur les pièces moulées ou sur des éprouvettes coulées séparément confirment que le matériau répond aux valeurs attendues, conformément à sa microstructure et aux propriétés du matériau de classe 30 selon la norme ASTM A48. Les essais de dureté nécessitent beaucoup moins de temps et de préparation des échantillons que les essais de traction destructifs.
La plage de dureté spécifiée assure une résistance à l'usure fiable dans les applications par contact glissant, tout en préservant une usinabilité satisfaisante. Les composants utilisés dans des environnements abrasifs bénéficient de valeurs de dureté proches de la limite supérieure de la plage spécifiée, tandis que ceux nécessitant un usinage intensif privilégient les valeurs de dureté inférieures.
Dureté Rockwell : 88-99 HRB (équivalent)
Les mesures de dureté Rockwell correspondent approximativement à la plage de spécifications de dureté Brinell. Les essais Rockwell utilisent des charges d'indentation plus faibles, adaptées aux surfaces de composants finis ou aux petites pièces moulées, pour lesquelles les essais Brinell standard endommageraient les surfaces fonctionnelles. Cette équivalence de dureté permet la comparaison entre différentes méthodologies d'essai.
Propriétés physiques
Densité : 7.10 – 7.25 g/cm³
La densité de la fonte ASTM A48 classe 30 reste relativement constante, quelles que soient les variations de composition dans les limites de spécification. Cette densité constante simplifie les calculs de poids lors de la conception des composants. Sa valeur est très proche de celle de l'acier au carbone (7.85 g/cm³), ce qui rend la fonte ASTM A48 classe 30 légèrement plus légère pour des volumes de composants équivalents.
Le calcul du poids des composants utilise la valeur de densité standard multipliée par le volume calculé du composant. Des données de densité précises permettent un calcul exact de la masse des composants pour la logistique du transport, les exigences de manutention et l'analyse des charges dynamiques. La présence de graphite réduit légèrement la densité globale par rapport à l'acier, en remplaçant les atomes de fer, plus denses, par des atomes de carbone, plus légers.
Module d'élasticité : 90-113 GPa (13-16.5 × 10⁶ psi)
Le module d'élasticité des matériaux de classe 30 selon la norme ASTM A48 présente une variabilité plus importante que celui des aciers de construction, en raison de la distribution du graphite au sein de la microstructure. Les paillettes de graphite réduisent la rigidité effective par rapport aux structures entièrement métalliques sans phases graphitiques. Des valeurs typiques de l'ordre de 97 à 103 GPa représentent le comportement moyen du matériau sous contrainte de traction.
Les ingénieurs doivent tenir compte du module réduit lors du calcul de la flèche sous charges appliquées. Les pièces en fonte grise fléchissent davantage que des pièces en acier géométriquement équivalentes supportant des charges identiques. Les applications structurelles exigeant une rigidité élevée peuvent nécessiter des dimensions de section accrues afin de compenser le module d'élasticité réduit.
La variation du module dépend en partie de l'orientation des lamelles de graphite par rapport à la direction de la charge appliquée. Les pièces moulées présentent des différences de rigidité directionnelles liées à l'alignement du graphite lors du refroidissement après solidification. Les calculs de conception utilisent généralement des valeurs de module prudentes pour tenir compte de cette variabilité inhérente.
Coefficient de Poisson : 0.26-0.28
Le coefficient de Poisson de la fonte ASTM A48 classe 30 est légèrement inférieur aux valeurs typiques des aciers de construction (0.27-0.30). Cette propriété du matériau influe sur les calculs de contraintes en conditions de chargement multiaxial et sur la déformation latérale lors d'un essai de traction uniaxiale. L'écart avec l'acier de construction demeure suffisamment faible pour que les méthodes de calcul standard s'appliquent sans modification particulière.
Propriétés thermiques
Conductivité thermique : 46-52 W/(m·K)
Le matériau ASTM A48 classe 30 conduit efficacement la chaleur, contrairement à l'acier de construction (généralement de 43 à 51 W/(m·K) pour les aciers au carbone). Les paillettes de graphite, grâce à leur conductivité thermique intrinsèque élevée, améliorent la conductivité thermique par rapport à la matrice métallique seule. Cette caractéristique est avantageuse pour les applications nécessitant une dissipation thermique, telles que les composants de freins, les blocs-cylindres de moteurs et les équipements de transfert de chaleur.
Une conduction thermique efficace réduit les gradients thermiques et les contraintes thermiques associées au sein des structures des composants. Les composants soumis à des cycles thermiques bénéficient d'une conductivité améliorée, assurant une répartition plus uniforme de la chaleur dans leurs sections. Cette conductivité thermique garantit des températures de fonctionnement stables dans les applications générant du frottement.
Coefficient de dilatation thermique : 10.8 × 10⁻⁶/K (6.0 × 10⁻⁶/°F)
Le coefficient de dilatation thermique des matériaux conformes à la norme ASTM A48 classe 30 est très proche de celui de l'acier au carbone. Cette compatibilité minimise les contraintes thermiques différentielles lors de l'assemblage de composants en fonte grise avec des fixations ou des pièces d'accouplement en acier. Des coefficients de dilatation similaires empêchent tout desserrage ou grippage dû aux variations de température en service.
Les paillettes de graphite assurent la stabilité dimensionnelle en limitant la dilatation de la matrice métallique lors du chauffage. La fonte grise présente généralement une stabilité dimensionnelle supérieure sous cycles thermiques par rapport aux aciers de construction. Les bâtis de machines-outils et les dispositifs de précision tirent parti de cette caractéristique pour maintenir la précision dimensionnelle sur une large plage de températures.
Capacité thermique massique : 540-560 J/(kg·K)
La capacité thermique massique indique l'énergie thermique nécessaire pour élever la température d'un matériau d'un degré. La fonte ASTM A48 classe 30 absorbe la chaleur de façon modérée par rapport à d'autres matériaux métalliques. Cette propriété influe sur le comportement lors des cycles thermiques et sur le calcul de la vitesse de refroidissement pendant les traitements thermiques ou en conditions de service.
Caractéristiques tribologiques
Résistance à l'usure
L'association d'une matrice perlitique durcie et de paillettes de graphite autolubrifiantes assure une résistance à l'usure fiable dans les applications de contact glissant. Les propriétés du matériau, conformes à la norme ASTM A48 Classe 30, incluent une lubrification naturelle due au graphite exposé, réduisant ainsi les coefficients de frottement et minimisant les mécanismes d'usure par adhérence. La perlite confère à la matrice une dureté qui résiste à l'usure abrasive et à la fatigue de surface.
Les composants tels que les surfaces d'appui, les galets de came et les surfaces de guidage bénéficient des propriétés tribologiques intrinsèques de la fonte grise. Les particules de graphite créent des réservoirs microscopiques de lubrifiant solide au niveau des surfaces de frottement. En fonctionnement, le graphite exposé assure une lubrification limite, réduisant ainsi le contact direct métal sur métal.
Les applications impliquant une contamination par des particules abrasives présentent une résistance à l'usure fiable, attribuable à la dureté de la matrice. Les propriétés du matériau ASTM A48 Classe 30 lui permettent de résister au creusement et aux dommages de surface causés par des lubrifiants contaminés ou par l'exposition à des particules environnementales. Sa durée de vie dépasse souvent celle d'autres matériaux de paliers dans des conditions d'utilisation modérément abrasives.
Amortissement des vibrations
Les paillettes de graphite absorbent efficacement l'énergie des vibrations mécaniques grâce aux mécanismes de friction interne qui se produisent entre les paillettes et la matrice métallique environnante. La capacité d'amortissement des matériaux conformes à la norme ASTM A48, classe 30, est environ 5 à 10 fois supérieure à celle de l'acier de construction, selon les conditions d'essai. Cette caractéristique fait de la fonte grise un matériau de choix pour les structures de machines-outils, les bâtis d'équipements de précision et les applications sensibles aux vibrations.
L'amortissement des vibrations réduit la transmission du bruit à l'environnement, protège les composants sensibles de l'accumulation de dommages dus à la fatigue et améliore la précision d'usinage lors des opérations de fabrication de précision. Le mécanisme d'amortissement interne dissipe l'énergie vibratoire sous forme d'énergie thermique plutôt que de la transmettre aux composants adjacents ou aux structures de support. Les équipements montés sur des socles en fonte grise fonctionnent plus silencieusement et avec une précision opérationnelle accrue.
Conseil : Lors du choix des matériaux pour les environnements à fortes vibrations ou les applications de fabrication de précision, privilégiez l'acier ASTM A48 classe 30 à l'acier de construction pour tirer parti de caractéristiques d'amortissement supérieures qui protègent l'équipement et réduisent les niveaux de bruit opérationnel.
Usinabilité
La fonte ASTM A48 classe 30 présente une usinabilité exceptionnelle avec des outils de coupe conventionnels et des paramètres d'usinage standard. Les particules de graphite agissent comme brise-copeaux lors de la coupe, produisant des copeaux courts et faciles à évacuer. Cette caractéristique réduit considérablement les efforts de coupe et la consommation d'énergie par rapport à l'usinage de l'acier de construction ou de l'acier inoxydable.
Les paramètres d'usinage typiques pour le matériau ASTM A48 Classe 30 comprennent :
- Vitesses de coupe : 150 à 250 m/min (500 à 800 pi²/min) pour les opérations de tournage et de fraisage
- Vitesses d'avance : 0.1 à 0.4 mm/tr (0.004 à 0.016 po/tr) selon le type d'opération
- Profondeur de passe : 1 à 5 mm (0.040 à 0.200 po) pour l’ébauche, 0.2 à 1 mm (0.008 à 0.040 po) pour la finition
- Matériaux d'outillage : plaquettes en carbure pour les opérations de production ; acier rapide acceptable pour les coupes légères.
La dureté modérée des matériaux conformes à la norme ASTM A48 classe 30 offre un bon compromis entre les exigences de résistance et la facilité des opérations de finition. Le perçage, le taraudage et le filetage s'effectuent efficacement avec l'outillage standard. Les composants peuvent être usinés avec une grande précision et une excellente qualité de finition de surface grâce à un équipement conventionnel.
Cependant, les phases graphite et steadite engendrent une usure de l'outil par abrasion. L'outillage en carbure offre une durée de vie optimale en production. Un arrosage adéquat favorise l'évacuation des copeaux et prolonge la durée de vie de l'outil. L'usinabilité globale surpasse largement celle de l'acier de construction et de la fonte ductile.
Remarque : L'usinabilité exceptionnelle des propriétés des matériaux ASTM A48 Classe 30 réduit considérablement les coûts de fabrication par rapport aux matériaux ferreux plus durs nécessitant des vitesses de coupe plus lentes ou des matériaux d'outils de coupe plus coûteux.
Normes de spécification des matériaux ASTM A48 Classe 30
La production et les essais de cette fonte grise sont régis par de multiples normes, garantissant ainsi l'homogénéité de la fabrication au sein des fonderies. La connaissance des normes de spécification des matériaux ASTM A48 Classe 30 applicables facilite l'approvisionnement en matériaux et les procédures de contrôle qualité.
Normes ASTM
ASTM A48/A48M (Norme actuelle)
La norme américaine ASTM A48/A48M , intitulée « Spécification standard pour les pièces moulées en fonte grise », fournit des spécifications complètes pour la production et les essais de réception de la fonte grise. Cette norme établit les exigences relatives aux propriétés mécaniques, aux méthodes d'essai et aux procédures d'assurance qualité. La spécification des matériaux de classe 30 de la norme ASTM A48 est conforme aux exigences de ce document de référence.
La norme ASTM A48 couvre :
- Système de classification des matériaux et désignations de qualité
- Exigences relatives aux propriétés mécaniques, y compris les méthodologies d'essai
- Procédures de coulée des barres d'essai et dimensions normalisées
- Critères d'acceptation et procédures de règlement des différends
- Exigences de marquage et de certification
La norme spécifie les valeurs minimales de résistance à la traction pour différentes classes de fonte grise, déterminées à partir d'éprouvettes normalisées coulées séparément. Les propriétés du matériau de classe 30 selon la norme ASTM A48 doivent satisfaire à une résistance à la traction minimale de 207 MPa (30 000 psi), mesurée sur des éprouvettes de types spécifiques. Les plages de dureté fournissent une vérification complémentaire de la microstructure et des propriétés mécaniques.
Désignations des types de barres d'essai
La norme ASTM A48 utilise des désignations alphabétiques (A, B, C, S) après le numéro de classe pour indiquer le diamètre de l'éprouvette :
- Type A: 0.88 pouce (22.4 mm) de diamètre – vitesse de refroidissement la plus rapide, résistance maximale
- Type B: 1.2 pouce (30.5 mm) de diamètre – barre de référence standard (la plus couramment spécifiée)
- Type C: 50.8 mm (2.0 pouces) de diamètre – refroidissement plus lent, résistance moindre
- Les types: Applications spéciales avec corrélation personnalisée à l'épaisseur réelle de la section de coulée
Le choix du type d'éprouvette doit être adapté à l'épaisseur prédominante de la zone de coulée de la pièce. Les zones plus épaisses refroidissent plus lentement, ce qui engendre des microstructures plus grossières et une résistance légèrement inférieure à celle des zones minces.
ASTM A278 (Applications sous pression)
La norme ASTM A278 spécifie les pièces moulées en fonte grise destinées aux applications sous pression, notamment les corps de vannes, les corps de pompes et les composants de tuyauterie. La désignation Classe 30 indique la même résistance à la traction minimale de 30 000 psi (207 MPa) que la norme ASTM A48 Classe 30. Cette norme comprend des exigences supplémentaires relatives à la vérification de l’étanchéité et aux critères d’acceptation des défauts de fonderie.
Les composants manipulant des fluides sous pression sont généralement conformes à la norme ASTM A278. Le matériau équivalent à la norme ASTM A48 Classe 30 offre une résistance suffisante pour les applications à pression modérée, à condition d'intégrer des coefficients de sécurité appropriés et de faire l'objet d'essais de pression.
Norme automobile SAE
SAE J431 Grade G3000
La norme SAE J431 de la Society of Automotive Engineers désigne la fonte grise équivalente comme étant de nuance G3000. Le « G » indique la classification de la fonte grise, tandis que « 3000 » représente la résistance à la traction minimale, exprimée en unités de 100 psi (soit 30 000 psi au total). Cette désignation est utilisée dans l’industrie automobile pour les applications exigeant des spécifications de matériaux normalisées.
Les caractéristiques de la norme SAE J431 Grade G3000 correspondent aux propriétés des matériaux de la norme ASTM A48 Classe 30 :
- Résistance à la traction minimale : 207 MPa (58 000 psi)
- Dureté Brinell : 187-241 HBN
- Microstructure de la matrice à prédominance perlitique
Les constructeurs automobiles indiquent généralement les désignations SAE sur les plans techniques et les spécifications des matériaux. L'équivalence entre la norme SAE J431 G3000 et la norme ASTM A48 Classe 30 permet de substituer des matériaux sans compromettre les performances.
Exigences de spécification
Test des propriétés mécaniques
La norme ASTM A48, classe 30, exige des essais de traction sur des éprouvettes coulées séparément afin de vérifier leur conformité aux exigences en matière de propriétés mécaniques. Les éprouvettes standard ont généralement un diamètre de 30.5 mm (type B), sauf indication contraire. Les éprouvettes sont usinées avec précision aux dimensions spécifiées avant les essais, conformément à la norme ASTM E8.
La fréquence des tests dépend du volume de production et des exigences contractuelles du client :
- Tests par rafale pour les applications de sécurité critiques
- Échantillonnage statistique périodique pour les opérations de production établies
- Inspection du premier article pour les nouvelles conceptions de composants
- Tests de qualification spéciaux pour les programmes d'approbation client
Les essais de dureté fournissent une vérification complémentaire sans nécessiter de contrôle destructif. Les mesures de dureté Brinell sur les pièces moulées de production ou les éprouvettes confirment les caractéristiques microstructurales attendues.
Examen métallographique
L'évaluation de la microstructure vérifie que la morphologie du graphite et la structure de la matrice répondent aux exigences de la norme ASTM A48, classe 30. L'examen au microscope optique d'échantillons métallographiques polis et attaqués confirme :
- Distribution et morphologie des paillettes de graphite lamellaire
- Composition de la matrice à prédominance perlitique (>75% typique)
- Absence d'inclusions excessives de carbures de fer ou de non-métaux
- Classification et répartition appropriées des paillettes de graphite
L'examen métallographique a généralement lieu lors des procédures de qualification des procédés et des essais de vérification périodiques. Les applications critiques peuvent nécessiter une confirmation de la microstructure par lot et une documentation photographique.
Documentation et certification
Les fonderies fournissent des rapports d'essais de matériaux attestant de leur conformité aux exigences de la norme ASTM A48, classe 30. Les documents de certification types comprennent :
- Résultats de l'analyse de la composition chimique (lorsqu'ils sont spécifiés)
- Données d'essais sur les propriétés mécaniques, notamment la résistance à la traction et la dureté
- Numéros d'identification de la chaleur et informations de traçabilité
- Déclaration de conformité faisant référence aux normes ASTM applicables
- Signatures des représentants qualité autorisés
Les rapports d'essais de matériaux établis selon des formats standardisés constituent une documentation complète sur la qualité. Ces certificats permettent au client de vérifier les propriétés des matériaux et leur conformité aux spécifications lors des procédures d'inspection des matières premières.
Conseil : Lors de l'acquisition de matériaux ASTM A48 Classe 30, spécifiez le type de barre d'essai requis (A, B, C ou S), les exigences en matière de documentation de certification et tout besoin particulier en matière d'essais lors du devis initial afin d'éviter les retards de livraison ou les malentendus.
Équivalents internationaux de la norme ASTM A48 classe 30
Les ingénieurs doivent fréquemment identifier les matériaux équivalents à la norme ASTM A48 classe 30 dans les différentes normes internationales pour leurs opérations d'approvisionnement mondiales et leurs décisions de substitution de matériaux. La compréhension des désignations équivalentes dans les normes nationales garantit la compatibilité des matériaux lorsque les spécifications font référence à différents systèmes de normalisation. Le cadre d'équivalence de la norme ASTM A48 classe 30 facilite le commerce international et la communication technique transfrontalière.
Équivalent à la norme européenne
EN-GJL-200 (EN 1561)
La norme européenne EN 1561 désigne la fonte grise équivalente sous la désignation EN-GJL-200. L'abréviation « EN » signifie « Norme européenne », tandis que « GJL » indique une fonte grise à structure lamellaire en graphite. Le nombre « 200 » indique une résistance à la traction minimale de 200 MPa, proche de l'exigence de 207 MPa de la norme ASTM A48 classe 30.
Les fonderies européennes produisent largement l'acier EN-GJL-200 pour la fabrication de composants de machines, d'applications automobiles et d'équipements industriels dans l'ensemble des États membres de l'Union européenne. Les spécifications de ce matériau correspondent étroitement à la composition et aux caractéristiques mécaniques de la fonte ASTM A48 classe 30.
- Résistance à la traction minimale : 200 MPa (légèrement inférieure à l’exigence ASTM)
- Dureté Brinell : 187-241 HB (plage identique)
- Teneur en carbone : 2.95-3.45 %
- Teneur en silicium : 2.10-2.90 %
- Microstructure de la matrice à prédominance perlitique
Les ingénieurs qui envisagent une substitution entre la norme ASTM A48 classe 30 et la norme EN-GJL-200 doivent vérifier que les propriétés mécaniques, notamment la résistance à la traction et la dureté, satisfont aux exigences de l'application. La faible différence de résistance à la traction (200 MPa contre 207 MPa) n'affecte que rarement les performances dans les applications correctement conçues et dotées de coefficients de sécurité appropriés.
Équivalent standard chinois
HT200 (GB/T 9439)
La norme nationale chinoise GB/T 9439 désigne la fonte grise équivalente par l'abréviation HT200. « HT » signifie « Hui Tie » (fonte grise en chinois), tandis que « 200 » indique directement la résistance à la traction minimale en MPa. Les fonderies chinoises produisent de la fonte HT200 en très grandes quantités pour la fabrication automobile, la production de machines et les projets de développement d'infrastructures.
La composition chimique et les propriétés mécaniques du HT200 correspondent étroitement à la spécification de matériau ASTM A48 Classe 30 :
- Résistance à la traction minimale : 200 MPa
- Dureté Brinell : 170-241 HB
- Teneur en carbone : 3.1-3.4 %
- Teneur en silicium : 1.9-2.5 %
- Matrice à prédominance perlitique
Les constructeurs automobiles, les fabricants d'engins de chantier et les projets d'infrastructures municipales chinois utilisent couramment la désignation HT200. Grâce à d'importantes capacités de production et à des procédés de fabrication éprouvés, cet équivalent de la norme ASTM A48 classe 30 est facilement disponible auprès de nombreuses fonderies chinoises. Les certificats de matériaux font référence à la norme chinoise GB/T 9439 ainsi qu'aux désignations internationales équivalentes pour les applications à l'exportation.
Les ingénieurs qui envisagent une substitution entre les matériaux conformes à la norme ASTM A48 classe 30 et HT200 doivent vérifier que leurs compositions chimiques et leurs propriétés mécaniques répondent aux exigences spécifiques de l'application. Ces matériaux présentent des performances équivalentes dans la plupart des applications d'ingénierie courante, dans des conditions d'utilisation standard.
Équivalent standard japonais
FC200 (JIS G 5501)
La norme industrielle japonaise JIS G 5501 classe la fonte grise équivalente sous la désignation FC200. « FC » signifie « fonte ferreuse », tandis que « 200 » indique la résistance à la traction minimale en MPa. L’industrie automobile japonaise et les fabricants de machines de précision utilisent largement la FC200 pour les composants de moteurs, les carters de transmission, les structures de machines-outils et les équipements industriels.
Les spécifications du FC200 comprennent :
- Résistance à la traction minimale : 200 MPa (20 kgf/mm²)
- Dureté : 163-229 HB
- Équivalent carbone : Contrôlé pour une lancer optimale
- Microstructure de la matrice à prédominance perlitique
La norme japonaise présente des exigences et des procédures d'essai légèrement différentes de celles des normes américaines ASTM. Les dimensions des éprouvettes et les procédures d'essais mécaniques suivent les méthodologies de la norme JIS G 5501. Cependant, les objectifs en matière de propriétés mécaniques correspondent aux caractéristiques de performance équivalentes de la norme ASTM A48, classe 30.
Les fonderies japonaises appliquent des systèmes de contrôle qualité rigoureux, répondant aux exigences des industries automobile et de la mécanique de précision. Les pièces moulées en FC200 présentent des propriétés constantes et une excellente qualité de surface. Cet équivalent de la norme ASTM A48 classe 30 garantit des performances fiables pour les applications d'ingénierie critiques.
Équivalent standard allemand
GG-20 (Ancien DIN 1691)
Avant l'harmonisation des normes européennes, la norme allemande DIN 1691 classait historiquement ce matériau sous la désignation GG-20. L'abréviation « GG » signifie « Grauguss » (fonte grise en allemand), tandis que « 20 » indique la résistance minimale à la traction en kgf/mm² (environ 196 MPa). De nombreux plans et spécifications techniques allemands anciens font référence à la désignation GG-20.
La norme ASTM A48 Classe 30, équivalente à la norme DIN 1691 GG-20, a remplacé cette dernière, offrant des propriétés et une adéquation aux applications équivalentes. La documentation existante fait souvent référence à l'ancien système de désignation. Les certificats de matériaux délivrés par les fonderies allemandes mentionnent fréquemment à la fois la norme EN-GJL-200 (norme européenne actuelle) et la norme GG-20 (ancienne désignation), facilitant ainsi la reconnaissance internationale et la vérification des matériaux.
Équivalent aux normes britanniques
Grade 220 (Ancien BS 1452)
La norme britannique BS 1452 classait ce matériau comme étant de grade 220 avant l'adoption des normes harmonisées européennes. Cette désignation indiquait une résistance à la traction minimale de 220 MPa, légèrement supérieure au minimum de la norme européenne, mais correspondant étroitement à la production typique de la norme ASTM A48 classe 30. Les fonderies britanniques se réfèrent désormais principalement à la norme européenne EN 1561, bien que d'anciennes spécifications puissent mentionner la désignation BS 1452.
Équivalent standard russe
SCh20 (GOST 1412)
La norme russe GOST 1412 classe ce matériau comme SCh20, où « SCh » désigne la fonte grise et « 20 » indique sa classe de résistance. Les usines russes produisent du SCh20 pour la fabrication de machines, l'automobile et le développement des infrastructures. Ses propriétés mécaniques sont conformes aux spécifications équivalentes à la norme ASTM A48 classe 30 pour les applications d'ingénierie générale.
Équivalent aux normes australiennes
T220 (AS 1830)
La norme australienne AS 1830 désigne un matériau équivalent sous la désignation T220. Le préfixe « T » indique un système de classification basé sur la résistance à la traction. Les fonderies australiennes fournissent des pièces moulées en T220 pour les équipements miniers, les machines agricoles et les applications industrielles nécessitant une fonte grise de résistance moyenne. Les spécifications offrent des performances comparables à celles de la norme ASTM A48 classe 30 pour des applications similaires.
Équivalent à la norme internationale
ISO 185 Grade 200
L’Organisation internationale de normalisation (ISO) publie la norme ISO 185 qui définit la classification des fontes grises à l’échelle mondiale. Cette norme internationale est harmonisée avec les normes régionales, notamment ASTM A48 et EN 1561. La désignation ISO pour les matériaux équivalents utilise « ISO 200 », indiquant la résistance à la traction minimale en MPa.
La norme ISO 185 établit des exigences reconnues internationalement concernant les propriétés des matériaux, les méthodes d'essai et les conventions de désignation. Les sites de production destinés aux marchés mondiaux se réfèrent généralement aux normes régionales (ASTM, EN, GB, JIS) et aux spécifications de la norme ISO 185. Les matériaux conformes à la norme ASTM A48 classe 30 satisfont généralement aux exigences de la norme ISO 185 grade 200.
Tableau comparatif des équivalences de notes
| Standard | La désignation | Résistance à la traction | Gamme de dureté | Région primaire |
|---|---|---|---|---|
| États-Unis (ASTM A48) | Classe 30 | ≥ 207 MPa (30 ksi) | 187-241 HBN | Amérique du Nord |
| Européenne (EN 1561) | FR-GJL-200 | ≥ 200 MPa | 187 à 241 HB | Europe |
| ISO 185 | ISO 200 | ≥ 200 MPa | Similaire à EN | International |
| Chine (GB/T 9439) | HT200 | ≥ 200 MPa | 170 à 241 HB | Chine |
| Japon (JIS G 5501) | FC200 | ≥ 200 MPa | 163 à 229 HB | Japon |
| SAE (Automobile) | G3000 | ≥ 207 MPa (30 ksi) | 187-241 HBN | Amérique du Nord |
| Allemagne (Ancienne norme DIN 1691) | GG-20 | ≥196 MPa (20 kgf/mm²) | 180 à 240 HB | Allemagne (héritage) |
| Royaume-Uni (Ancienne norme BS 1452) | Niveau 220 | ≥ 220 MPa | Similaire à EN | Royaume-Uni (héritage) |
| Russie (GOST 1412) | SCh20 | ≥ 200 MPa | Similaire à EN | Russie / CEI |
| Australie (AS 1830) | T220 | ≥ 220 MPa | Similaire à EN | Australie |
Considérations relatives à la substitution des matériaux
Lorsqu'ils substituent des nuances équivalentes à la norme ASTM A48 classe 30 issues de différentes normes internationales, les ingénieurs doivent vérifier plusieurs facteurs techniques critiques :
Alignement des propriétés mécaniques
Comparez les exigences minimales de résistance à la traction selon les différentes normes. La plupart des nuances équivalentes à la classe 30 de la norme ASTM A48 spécifient une résistance à la traction minimale de 200 à 220 MPa, offrant une capacité portante similaire pour les applications structurales. Vérifiez que les estimations de limite d'élasticité, les spécifications de dureté et les exigences de résistance aux chocs répondent aux besoins spécifiques de l'application.
Les méthodes d'essai peuvent légèrement différer selon les normes nationales. L'ASTM utilise des barres d'essai normalisées de diamètres spécifiques, similaires aux pratiques européennes. Les normes japonaises spécifient des configurations et des dimensions d'éprouvettes légèrement différentes. Ces variations entre les essais produisent généralement des résultats comparables, compte tenu des variations normales des propriétés des matériaux.
Variations de la composition chimique
Les normes nationales peuvent spécifier des plages de composition variables pour des nuances équivalentes. La norme chinoise HT200 autorise des teneurs en silicium légèrement différentes de celles de la norme ASTM A48 classe 30. Les normes américaines ASTM privilégient l'obtention de propriétés mécaniques plutôt que des exigences strictes en matière de contrôle de la composition.
Les fonderies adaptent la composition chimique selon les normes locales afin d'obtenir des propriétés mécaniques cibles de manière constante. Les variations de composition entre les nuances équivalentes au niveau international n'affectent que rarement les performances d'application lorsque les exigences en matière de propriétés mécaniques sont correctement satisfaites par des essais de vérification.
Effets de la taille de la section
Toutes les normes relatives à la fonte grise reconnaissent que les propriétés mécaniques varient en fonction de l'épaisseur de la pièce moulée, en raison des différences de vitesse de refroidissement. Les pièces plus épaisses refroidissent plus lentement lors de la solidification, ce qui engendre des microstructures plus grossières et une résistance légèrement inférieure. La norme ASTM A48, classe 30, définit les propriétés des matériaux à partir d'éprouvettes normalisées représentant les dimensions typiques des pièces moulées de section moyenne.
Lors du remplacement de matériaux entre normes, vérifiez que les considérations relatives à l'épaisseur des sections sont cohérentes. Certaines normes prévoient des facteurs de correction des propriétés pour différentes épaisseurs de section. La conception des composants doit tenir compte de l'influence réelle de l'épaisseur des sections sur les propriétés finales du matériau ASTM A48 classe 30.
Compatibilité des traitements thermiques et des traitements de surface
Vérifiez que les spécifications de traitement thermique ou de surface restent appropriées lors du passage d'une nuance équivalente à la classe 30 de la norme ASTM A48 à une autre, en fonction de la norme. La réaction de la fonte grise aux traitements thermiques demeure généralement constante pour des matériaux équivalents de composition similaire.
Les traitements de surface, tels que la peinture, la galvanoplastie ou les systèmes de revêtement développés pour une norme, fonctionnent généralement de manière satisfaisante avec des matériaux équivalents issus d'autres normes. La similarité de leur composition et de leur microstructure garantit des procédures de préparation de surface et des caractéristiques d'adhérence du revêtement compatibles.
Remarque : Lors du remplacement de normes pour des applications critiques, les ingénieurs doivent examiner les spécifications détaillées, notamment les méthodes d’essai, les critères d’acceptation et l’influence de l’épaisseur de section. Des essais de qualification des matériaux ou une vérification indépendante peuvent être recommandés pour les composants critiques pour la sécurité ou les applications sensibles en matière de responsabilité.
Conseil : Pour les projets internationaux couvrant plusieurs pays, spécifiez à la fois la désignation de la norme principale et les grades équivalents reconnus de la classe 30 de l'ASTM A48 afin de faciliter la flexibilité d'approvisionnement mondiale tout en maintenant des exigences de qualité et de performance constantes.
Principales applications de la norme ASTM A48 classe 30
L'alliance équilibrée d'une résistance structurelle adéquate, d'une usinabilité exceptionnelle et d'un amortissement des vibrations supérieur rend la fonte ASTM A48 classe 30 adaptée à diverses applications industrielles dans de nombreux secteurs. La connaissance des applications typiques permet aux ingénieurs d'évaluer la pertinence du matériau pour les exigences spécifiques des composants et les conditions de fonctionnement.
Composants automobiles
Blocs-cylindres de moteur
Les blocs-cylindres de moteurs automobiles utilisent un matériau en fonte grise conforme à la norme ASTM A48, classe 30, pour sa conductivité thermique, sa résistance à l'usure et son coût de fabrication avantageux. Ce matériau dissipe efficacement la chaleur de combustion, maintenant ainsi une température stable des parois des cylindres. Les surfaces des alésages des cylindres présentent une résistance à l'usure fiable, même en cas de frottement des segments de piston, et ce, pendant de longs intervalles d'entretien.
Le procédé de fonderie permet de créer des passages internes complexes pour la circulation du liquide de refroidissement et la distribution d'huile, sans nécessiter d'usinages secondaires coûteux. Les propriétés du matériau, conforme à la norme ASTM A48 classe 30, lui confèrent une résistance suffisante pour le montage des chapeaux de paliers principaux et l'absorption des charges de pression de combustion. Sa capacité d'amortissement intrinsèque réduit la transmission du bruit et des vibrations du moteur à la structure du véhicule.
Les moteurs essence et diesel de petite et moyenne cylindrée utilisent généralement des blocs-cylindres en fonte grise. La composition ASTM A48 classe 30 permet de couler des parois de cylindre minces tout en conservant une résistance structurelle adéquate. Les coûts de fabrication restent compétitifs par rapport aux blocs en alliage d'aluminium, tout en offrant des caractéristiques d'usure et une stabilité dimensionnelle supérieures.
Tambours et rotors de frein
Les composants de freinage des véhicules automobiles et utilitaires bénéficient des propriétés des matériaux conformes à la norme ASTM A48 Classe 30, notamment leur conductivité thermique, leur résistance à l'usure et leurs caractéristiques de friction constantes. Ce matériau dissipe efficacement la chaleur de friction générée lors des freinages répétés. Sa conductivité thermique prévient toute élévation excessive de température susceptible d'entraîner une perte d'efficacité du freinage.
Les paillettes de graphite assurent des coefficients de frottement stables sur une large plage de températures en service. Les surfaces de frein en fonte grise résistent mieux à la fissuration thermique et à l'usure que de nombreux autres matériaux. Les propriétés de ce matériau, conforme à la norme ASTM A48 Classe 30, lui permettent de supporter les contraintes mécaniques et thermiques combinées dans des conditions d'utilisation exigeantes.
Les véhicules commerciaux, les équipements agricoles et les machines industrielles utilisent couramment des composants de frein en fonte grise. Le rapport coût-efficacité du matériau, associé à sa fiabilité, fait de la norme ASTM A48 Classe 30 la spécification de référence pour les applications de freinage à usage modéré.
Carter de transmission et d'embrayage
Les carters de transmission et les composants d'embrayage en fonte ASTM A48 classe 30 offrent des structures de montage rigides pour les engrenages et les roulements, tout en intégrant des caractéristiques internes complexes. Le procédé de fonderie permet de réaliser à moindre coût des bossages de montage intégrés, des alésages de roulement de précision et des passages de lubrification. La rigidité du matériau garantit l'alignement des roulements sous les charges de fonctionnement.
Les propriétés d'amortissement des vibrations réduisent la transmission du bruit d'engrènement à la structure du véhicule et à l'habitacle. Les propriétés du matériau, conforme à la norme ASTM A48 classe 30, offrent une résistance suffisante pour les charges de montage, tandis que son usinabilité exceptionnelle facilite la finition de précision des alésages de paliers et des surfaces de montage.
Manifolds d'échappement
Les collecteurs d'échappement en acier ASTM A48 classe 30 résistent aux hautes températures et aux cycles thermiques inhérents au fonctionnement du moteur. Leur conductivité thermique assure une répartition uniforme de la chaleur, limitant ainsi les points chauds localisés. Les caractéristiques de dilatation thermique de ce matériau sont compatibles avec celles des matériaux du bloc-moteur, minimisant les contraintes thermiques aux interfaces de montage.
Des collecteurs d'échappement complexes, dotés de multiples orifices et éléments de fixation, sont fabriqués de manière économique. Le matériau résiste aux chocs thermiques et à l'oxydation aux températures typiques des gaz d'échappement des moteurs à essence.
Machinerie industrielle
Socles et structures de machines-outils
Les applications sur machines-outils constituent un cas d'utilisation idéal pour les propriétés des matériaux de la classe 30 de la norme ASTM A48. Les bancs de tours, les colonnes de fraiseuses, les bâtis de rectifieuses et les structures de machines-outils de précision bénéficient grandement des excellentes caractéristiques d'amortissement des vibrations de la fonte grise. Cette capacité d'amortissement améliore la précision d'usinage en réduisant les vibrations dues au broutage de l'outil et la déformation de la pièce.
Le rapport rigidité/poids élevé permet d'obtenir des structures rigides supportant les forces de coupe avec une déformation minimale. La stabilité thermique garantit la précision dimensionnelle malgré les variations de température ambiante lors des cycles de production. La composition conforme à la norme ASTM A48, classe 30, permet de couler des structures nervurées complexes, optimisant ainsi la rigidité tout en minimisant le poids des composants.
Les opérations de rectification et de finition de précision, nécessaires à la production de composants à tolérances serrées, exigent des structures de machines d'une stabilité exceptionnelle. Les socles en fonte grise absorbent les vibrations qui, autrement, compromettraient la qualité de l'état de surface et la précision dimensionnelle. La performance éprouvée de ce matériau depuis des décennies en fait la norme pour les machines-outils de précision.
Corps de pompe et turbines
Les corps de pompes à eau, à huile et à usage général utilisent l'acier ASTM A48 classe 30 pour sa polyvalence de moulage et ses caractéristiques de résistance adéquates. Le procédé de moulage crée des passages d'écoulement internes complexes, optimisant ainsi l'efficacité et les performances hydrauliques. Ce matériau assure le confinement de la pression pour les applications de pompage à pression modérée.
Les roues de pompes centrifuges bénéficient de la résistance à l'usure et de la facilité de moulage de la fonte grise, permettant ainsi la réalisation de géométries d'aubes complexes. Ce matériau résiste à l'érosion par les particules en suspension dans le fluide lors des applications industrielles. Les propriétés de la fonte grise, conformes à la norme ASTM A48 classe 30, supportent les pressions de service, tandis que sa composition permet la conception de roues à parois minces et hydrodynamiquement efficaces.
Les réseaux d'adduction d'eau potable, les installations industrielles et les systèmes de chauffage, ventilation et climatisation privilégient généralement les pompes en fonte grise pour leur fiabilité et leur longévité. La durée de vie de ce matériau dans les applications liées à l'eau dépasse souvent 30 à 50 ans avec une conception et un entretien appropriés.
Corps de vannes et composants de régulation de débit
Les corps de vannes industrielles pour applications d'eau, de vapeur et de process bénéficient de la coulabilité et de la résistance adéquate de la fonte grise. L'intégration économique des orifices internes complexes et des éléments de fixation externes est possible dans des pièces moulées monoblocs. Les propriétés du matériau, conforme à la norme ASTM A48 Classe 30, permettent de supporter les charges de pression interne tout en résistant à de nombreux fluides de process industriels.
Les vannes à guillotine, les vannes à soupape et les clapets anti-retour utilisés dans les réseaux de tuyauterie industriels sont généralement fabriqués avec des corps en fonte grise. Ce matériau s'usine facilement, permettant d'obtenir des surfaces d'étanchéité précises et des raccords filetés. Sa résistance à la corrosion est suffisante pour la plupart des applications d'eau et de vapeur.
Carter de boîte de vitesses et de réducteur
Les carters de réducteurs industriels, moulés en acier ASTM A48 classe 30, assurent une fixation rigide des engrenages tout en intégrant les supports de roulements et les surfaces d'étanchéité à l'huile. L'amortissement des vibrations réduit le bruit des engrenages, améliorant ainsi l'environnement de travail industriel. Leur robustesse leur permet de résister aux forces de séparation des engrenages et aux charges externes exercées par les équipements entraînés.
L'usinage de précision des alésages de paliers assure un alignement optimal des engrenages, essentiel à un fonctionnement silencieux et à une durée de vie prolongée. La composition conforme à la norme ASTM A48, classe 30, garantit d'excellents états de surface sur les joints d'étanchéité, empêchant ainsi les fuites de lubrifiant. La fabrication économique, grâce à la fonderie intégrée, rend la fonte grise compétitive pour les moyennes séries.
Carter de moteur et de générateur
Les carters de moteurs électriques et les châssis de générateurs utilisent la fonte grise pour sa perméabilité magnétique et sa résistance aux contraintes structurelles. Ce matériau offre une robustesse suffisante pour les applications de montage tout en permettant le passage du flux magnétique dans les circuits électromagnétiques. Le procédé de fonderie permet d'obtenir des supports de montage intégrés, des boîtes à bornes et des dispositifs de ventilation de manière économique.
La dissipation thermique à travers les parois du boîtier est optimisée par les caractéristiques de conductivité thermique de la fonte grise. Les propriétés du matériau, conformes à la norme ASTM A48 classe 30, garantissent une stabilité dimensionnelle malgré les variations de température en fonctionnement. Les boîtiers en fonte grise sont couramment utilisés dans les moteurs et générateurs industriels, des applications allant de quelques fractions de cheval-vapeur à plusieurs centaines de chevaux-vapeur.
Équipements et outillages de fabrication
Matrices d'emboutissage et outillage de presse
Les matrices de formage et les outils de presse à faible contrainte, fabriqués en fonte grise classe 30 (ASTM A48), offrent un bon compromis entre résistance et coût de production. Pour les moyennes séries de production, les matrices de formage de tôle, les dispositifs de pliage et les outils d'emboutissage utilisent la fonte grise à moindre coût par rapport aux aciers à outils.
Les propriétés du matériau ASTM A48 Classe 30 lui permettent de résister à des cycles de chargement répétés lors des opérations de presse sans usure ni déformation excessives. Ce matériau s'usine facilement, permettant ainsi la réalisation de profils de matrices complexes et de détails de précision. Des traitements de durcissement superficiel peuvent améliorer sa résistance à l'usure pour des séries de production plus longues, si nécessaire.
Modèles de fonderie et boîtes à noyaux
Les modèles métalliques pour le moulage au sable et les boîtes à noyaux sont fabriqués en fonte grise classe 30 (ASTM A48) pour une stabilité dimensionnelle et une résistance à l'usure optimales. Ces modèles doivent résister à des milliers de cycles de moulage tout en conservant des dimensions précises, garantissant ainsi une reproduction de qualité des pièces moulées. La faible dilatation thermique de la fonte grise assure la précision des modèles malgré les variations de température inhérentes à l'environnement de la fonderie.
L'usinabilité supérieure permet de réaliser des motifs complexes et des surfaces de moulage lisses. La résistance à l'usure des modèles prolonge leur durée de vie en fonderie. La composition ASTM A48 Classe 30 garantit une excellente qualité de reproduction lors de la fabrication de modèles à partir de modèles maîtres.
Équipements de Manutention
Roues de grue et composants porteurs
Les roues de ponts roulants, de portiques et les poulies de câbles nécessitent des matériaux alliant résistance mécanique et résistance à l'usure par roulement. Le matériau conforme à la norme ASTM A48, classe 30, offre une capacité de charge suffisante pour les applications de ponts roulants de charges légères à moyennes dans les usines. Sa résistance à l'usure prolonge la durée de vie des roues lors des cycles d'utilisation quotidiens.
Les propriétés d'amortissement réduisent le bruit de fonctionnement, améliorant ainsi l'environnement de travail industriel. Les traitements de durcissement superficiel des bandes de roulement des roues, lorsqu'ils sont spécifiés, renforcent leur durabilité dans les applications à cycles élevés. Les propriétés du matériau, conformes à la norme ASTM A48 classe 30, supportent les charges suspendues tout en résistant à l'usure des rainures due au contact avec les câbles.
Composants du convoyeur
Les pignons de convoyeur, les galets tendeurs et les supports sont fabriqués en fonte ASTM A48 classe 30, ce qui allie économie de production et robustesse. Le procédé de fonderie permet de réaliser des fixations complexes et de multiples dents ou surfaces d'appui de manière économique, le tout dans une seule pièce. La résistance à l'usure prolonge la durée de vie des composants, même en fonctionnement continu.
Les systèmes de manutention pour le transport de marchandises en vrac, le traitement des colis et les applications sur les lignes de production utilisent généralement des composants en fonte grise. La composition ASTM A48 classe 30 permet le moulage de sections minces pour réduire le poids tout en conservant des caractéristiques de résistance adéquates.
Applications d'infrastructure et municipales
plaques d'égout et grilles d'accès
Les infrastructures municipales, notamment les plaques d'égout, les grilles d'évacuation et les regards d'accès, utilisent la fonte grise pour sa capacité portante et sa durabilité. Ce matériau, conforme à la norme ASTM A48 classe 30, résiste aux charges du trafic routier et à la corrosion environnementale en extérieur. Le procédé de fonderie permet d'obtenir des motifs antidérapants et des marquages d'identification intégrés aux pièces.
Le poids important du matériau assure la sécurité contre tout retrait non autorisé tout en facilitant les opérations de maintenance. Les plaques de regards en fonte grise ont une durée de vie de plusieurs décennies et nécessitent un entretien minimal. Les propriétés du matériau, conforme à la norme ASTM A48 Classe 30, dépassent largement les charges admissibles standard pour les applications municipales.
Boîtes de vannes et enceintes de services publics souterrains
Les coffrets de vannes et les boîtes de service souterraines protègent les vannes de régulation d'eau, les vannes d'arrêt de gaz et les installations électriques. Fabriqués en fonte ASTM A48 classe 30, ils offrent une protection structurelle tout en résistant à la corrosion du sol et aux intempéries. La fonte comprend des châssis, des couvercles et des dispositifs de réglage intégrés, disponibles en version monobloc ou assemblée.
Les réseaux de distribution d'eau potable, de gaz naturel et d'électricité souterraine privilégient les boîtiers en fonte grise pour leur fiabilité et leur longue durée de vie. Le rapport coût-efficacité de ce matériau convient parfaitement aux grands projets d'infrastructure nécessitant de nombreuses unités standardisées.
Remarque : Le choix de l’application doit tenir compte des conditions de fonctionnement spécifiques, notamment les températures extrêmes, l’exposition à des produits chimiques corrosifs, les cycles de charge et la durée de vie requise. Consulter des fonderies de fonte grise expérimentées permet d’optimiser le choix des matériaux et la conception des composants pour des applications spécifiques.
Considérations relatives à la qualité de la fabrication
La production réussie de composants en fonte conformes à la norme ASTM A48 classe 30 exige des procédures de contrôle métallurgique sophistiquées et des systèmes d'assurance qualité complets. Les fonderies professionnelles mettent en œuvre des procédures systématiques garantissant des propriétés constantes des matériaux conformes à la norme ASTM A48 classe 30 tout au long des opérations de production.
Fusion et contrôle des procédés
Sélection du matériau de charge
Les fonderies modernes sélectionnent avec soin leurs matières premières, notamment la fonte, les déchets d'acier et les rebuts de fonderie, afin d'atteindre la composition chimique cible de la norme ASTM A48, classe 30. La fonte garantit une teneur fiable en carbone et en silicium, tandis que les déchets d'acier permettent d'ajuster la composition et de réduire les coûts des matières premières. Les rebuts issus des coulées précédentes assurent une qualité et une composition constantes des matériaux.
L'analyse spectroscopique des matières premières permet de vérifier leur composition avant leur introduction dans les fours de fusion. Des analyses chimiques identifient les éléments nécessitant un contrôle, notamment les concentrations de carbone, de silicium, de manganèse, de phosphore et de soufre. Des calculs précis des quantités de matières premières garantissent que la composition du métal en fusion respecte les spécifications avant la coulée.
Fusion par induction électrique
Les fours à induction électrique assurent un contrôle précis de la température et de la composition pour les opérations de production conformes à la norme ASTM A48 classe 30. Le chauffage par induction élimine la contamination par les produits de combustion et permet une fusion rapide avec des pertes par oxydation minimales. La capacité des fours varie de 500 kg à plus de 10 tonnes selon les exigences de production et les dimensions des composants.
Les températures de fusion atteignent généralement 1450 à 1520 °C (2640 à 2770 °F), garantissant une dissolution complète et une homogénéisation chimique. Les systèmes de contrôle de la température assurent une constance qui influe sur la fluidité de la coulée et le comportement à la solidification. Les fours à induction modernes intègrent des systèmes automatisés de surveillance de la température et de régulation de la puissance.
Ajustement de la composition
Lors des opérations de fusion, les fonderies ajustent la composition chimique par l'ajout contrôlé d'éléments d'alliage et d'inoculants. L'ajout de carbone, sous forme de graphite de haute pureté, augmente la teneur en carbone si nécessaire. L'ajout de silicium, sous forme d'alliages de ferrosilicium, modifie la concentration en silicium. L'ajustement du manganèse fait appel à des alliages de ferromanganèse ou de silicomanganèse.
L'analyse spectroscopique effectuée tout au long des cycles de fusion vérifie que la composition se rapproche progressivement des valeurs cibles. Une vérification finale de la composition a lieu avant le coulage du métal en fusion des fours vers les poches de coulée. La composition chimique, conforme à la norme ASTM A48 classe 30, doit respecter les spécifications avant de procéder aux opérations de coulée.
Traitement d'inoculation
L'inoculation introduit des agents de nucléation favorisant une précipitation uniforme du graphite lors du refroidissement après solidification. Les matériaux d'inoculation à base de ferrosilicium, ajoutés aux poches de coulée ou lors des opérations de coulée, garantissent la formation de fines paillettes de graphite uniformément réparties. Une inoculation appropriée prévient la formation de carbure de fer et améliore uniformément les propriétés du matériau de classe 30 selon la norme ASTM A48.
Les quantités d'inoculation varient généralement de 0.2 % à 0.6 % du poids du métal, selon la composition du métal de base et l'épaisseur de la section de coulée. Plusieurs étapes d'inoculation (inoculation en poche et inoculation en flux continu) optimisent la structure du graphite dans des pièces de dimensions variables. L'efficacité de l'inoculation diminue avec le temps, ce qui nécessite une coulée rapide après traitement.
Tests de contrôle qualité
Analyse chimique
L'analyse spectroscopique de la composition vérifie la conformité à la norme ASTM A48, classe 30, avant chaque coulée. Les spectromètres d'émission optique modernes permettent une analyse rapide de tous les éléments majeurs et mineurs en quelques minutes après l'échantillonnage. Les résultats analytiques doivent être conformes aux spécifications pour que le métal soit autorisé pour les opérations de fonderie.
Les dosages de carbone, de silicium, de manganèse, de phosphore et de soufre confirment la conformité de la composition chimique de la fonte selon la norme ASTM A48, classe 30. L'analyse des éléments traces permet d'identifier toute contamination inattendue nécessitant une investigation et des mesures correctives. Les systèmes de documentation automatisés enregistrent tous les résultats d'analyse, garantissant une traçabilité complète.
Examen métallographique
L'examen microscopique d'échantillons métallographiques polis et attaqués confirme que la microstructure est conforme aux exigences de la norme ASTM A48, classe 30. Des métallographes et des techniciens qualité qualifiés évaluent :
- Type, taille et répartition des paillettes de graphite
- Composition de la structure de la matrice (pourcentages de teneur en perlite et en ferrite)
- Absence d'inclusions excessives de carbures de fer ou de non-métaux
- Caractéristiques de la teneur et de la distribution de la stéadite
Les systèmes d'analyse d'images numériques quantifient les caractéristiques microstructurales de manière objective et cohérente. Les mesures de la teneur en perlite confirment la présence d'une matrice majoritairement perlitique, condition requise pour les propriétés des matériaux de classe 30 selon la norme ASTM A48. Le classement des paillettes de graphite suit les systèmes de classification normalisés (ASTM A247).
Essais mécaniques
Des essais de traction sur des éprouvettes normalisées, coulées séparément, vérifient que les propriétés du matériau de classe 30 de la norme ASTM A48 satisfont aux exigences minimales de résistance. Ces éprouvettes, d'un diamètre typique de 30.5 mm (1.2 pouce), sont coulées dans des conditions contrôlées, représentatives des dimensions typiques d'une section de coulée. Elles sont usinées aux dimensions standard avant les essais, conformément à la norme ASTM E8.
Les machines d'essai universelles déterminent :
- Résistance à la traction ultime (minimum 207 MPa/30 000 psi requis)
- Limite d'élasticité estimée à 0.2 % de décalage (valeur typique de 140 à 200 MPa)
- Allongement à la rupture (valeur de référence, généralement <1.0%)
Les essais de dureté, réalisés selon les méthodes Brinell ou Rockwell, apportent une vérification complémentaire. Les mesures de dureté effectuées sur des éprouvettes ou des pièces moulées de production confirment les valeurs attendues, en corrélation avec les données de microstructure et de résistance à la traction.
Contrôle dimensionnel
Les machines à mesurer tridimensionnelles (MMT) et les outils d'inspection traditionnels vérifient la précision dimensionnelle des caractéristiques critiques des composants. Les inspections du premier article documentent minutieusement toutes les dimensions avant l'approbation de la production et le lancement de la fabrication. Les systèmes de contrôle statistique des processus surveillent les dimensions clés tout au long des cycles de production afin d'identifier les tendances.
Les rapports d'inspection attestent de la conformité aux spécifications des plans techniques, notamment en ce qui concerne les tolérances dimensionnelles, les exigences de finition de surface et les indications de cotation et de tolérancement géométriques (GD&T). Les mesures dimensionnelles non conformes font l'objet d'une enquête et de mesures correctives avant la reprise de la production.
Attestation et documentation
Rapports d'essais de matériaux
Les fonderies professionnelles fournissent des certificats de matériaux complets attestant de la conformité aux spécifications des matériaux ASTM A48 Classe 30. Ces certificats comprennent généralement :
- Numéros d'identification de la chaleur et informations de traçabilité complètes
- Résultats de l'analyse de la composition chimique pour tous les éléments spécifiés
- Données d'essais de traction provenant d'éprouvettes coulées séparément
- Mesures de dureté Brinell sur des éprouvettes ou des pièces moulées
- Résultats de l'examen métallographique (lorsque cela est contractuellement spécifié)
- Références normatives applicables (ASTM A48, ASTM E8, etc.)
- Signatures des représentants agréés en matière de qualité et certification de l'entreprise
Les certificats conformes aux normes industrielles fournissent une documentation qualité complète. Ces rapports d'essais de matériaux permettent au client de vérifier les propriétés des matériaux et leur conformité aux spécifications lors des procédures d'inspection à réception.
Systèmes de traçabilité
La traçabilité complète de la production permet de relier les pièces moulées finies, via les dossiers de fabrication, aux sources des matières premières. Les numéros d'identification de coulée, estampillés sur les pièces moulées ou apposés sur des étiquettes métalliques, permettent d'établir une corrélation avec :
- Données relatives aux opérations de fusion et à la composition chimique
- Registres des opérations de coulée et identification individuelle des pièces moulées
- dossiers de traitement thermique (le cas échéant)
- Résultats d'inspection et d'essais mécaniques
- Documentation de certification des matériaux
Les systèmes de traçabilité des bases de données conservent des enregistrements électroniques permettant une récupération rapide des données de production historiques. La traçabilité facilite les enquêtes qualité, l'évaluation des demandes de garantie et le respect des exigences réglementaires.
Systèmes de gestion
Les fonderies professionnelles de fonte grise sont certifiées ISO 9001:2015, ce qui témoigne de leurs capacités de gestion systématique de la qualité. Le cadre de leur système de gestion de la qualité comprend :
- Procédures opérationnelles standard documentées pour tous les processus de fabrication critiques
- programmes de formation du personnel et systèmes de qualification des opérateurs
- Équipement de mesure étalonné avec registres d'entretien et d'étalonnage
- Les programmes d'audit interne vérifient régulièrement la conformité des procédures.
- Systèmes d'actions correctives traitant systématiquement les non-conformités
- Initiatives d'amélioration continue visant à optimiser les processus et la qualité des produits
Les fonderies de pointe visent des certifications supplémentaires spécifiques à l'industrie, notamment :
- IATF 16949 (Systèmes de gestion de la qualité automobile)
- ISO 14001 (Systèmes de Management Environnemental)
- ISO 45001 (Management de la santé et de la sécurité au travail)
Ces certifications démontrent l'efficacité de systèmes de gestion complets garantissant des propriétés de matériaux constantes conformes à la norme ASTM A48 Classe 30 et une qualité de produit fiable pour des applications exigeantes.
Conseil : Lors du choix d’un partenaire de fonderie, demandez à visiter ses installations afin d’observer directement les opérations de fusion, les laboratoires de contrôle qualité et les procédures d’inspection. Cette observation directe permet de s’assurer des capacités de production, au-delà de la simple vérification des certificats.
Choisir une fonderie de fonte grise
La qualité des composants et la réussite de la fabrication dépendent fortement de l'expertise technique et des capacités de production de la fonderie. Les ingénieurs doivent évaluer systématiquement de multiples facteurs lors du choix de partenaires de fabrication pour la production de composants conformes à la norme ASTM A48, classe 30.
Évaluation des capacités techniques
Expertise métallurgique
Les fonderies spécialisées dans la production de fonte grise maîtrisent parfaitement les principes de contrôle de la composition et de développement de la microstructure définis par la norme ASTM A48 classe 30. Elles disposent de laboratoires équipés pour l'analyse spectroscopique chimique, l'examen métallographique et les essais de propriétés mécaniques. Des ingénieurs métallurgistes expérimentés supervisent les opérations de fusion et résolvent systématiquement les problèmes de qualité.
La fonderie doit fournir systématiquement des certifications de matériaux détaillées, incluant l'analyse de la composition chimique, les résultats des essais mécaniques et la documentation de vérification de la microstructure. Un soutien technique en métallurgie lors de l'optimisation de la conception des composants aide les ingénieurs à sélectionner les matériaux appropriés et à optimiser la géométrie des composants pour une fabrication efficace.
Capacités de modélisation et d'outillage
Des capacités complètes de modélisation permettent un développement rapide des prototypes et la fabrication des outillages de production. Les fonderies modernes utilisent des systèmes de conception CAO/FAO, des machines-outils à commande numérique de précision et des technologies d'impression 3D pour la production des modèles. La capacité à recommander des modifications de conception améliorant la coulabilité témoigne de précieuses compétences en matière de partenariat d'ingénierie.
La qualité dimensionnelle du modèle influe directement sur la précision de la fonderie et l'état de surface. Les ateliers de modélisation professionnels respectent des tolérances dimensionnelles strictes, garantissant ainsi une reproduction homogène des pièces moulées, quelle que soit la quantité produite. Une conception appropriée du modèle, incluant les angles de dépouille, l'emplacement des lignes de joint et l'agencement du système d'alimentation, optimise l'efficacité de la production et la qualité des pièces moulées.
Capacités du processus de fonderie
Évaluez les technologies de fonderie, notamment les méthodes de moulage, les systèmes de production de noyaux et les capacités de coulée de métal. Le moulage en sable reste le plus courant pour les composants de classe 30 selon la norme ASTM A48, avec le moulage en sable vert, les systèmes en sable lié à la résine et le moulage en coquille. Différents procédés de moulage sont adaptés à des gammes de dimensions, des volumes de production et des exigences de qualité spécifiques.
Les lignes de moulage automatisées garantissent la régularité des productions en moyennes et grandes séries. Le moulage manuel permet la fabrication de prototypes et de pièces de grande taille. La fonderie doit démontrer des capacités de production adaptées aux exigences spécifiques de fabrication des composants.
Installations de traitement thermique
Les équipements de traitement thermique sur site, notamment les fours de relaxation des contraintes et les systèmes de durcissement superficiel, offrent des solutions de fabrication intégrées complètes. Les fonderies doivent démontrer leur connaissance des cycles de traitement thermique appropriés pour le matériau ASTM A48 classe 30 et leur capacité à vérifier les résultats par des essais de dureté et un examen métallographique.
L'équipement de recuit de détente permet de traiter les pièces moulées aux dimensions requises. La précision du contrôle de la température et les capacités d'atmosphère protectrice garantissent des résultats de traitement thermique optimaux. L'intégration des opérations de traitement thermique simplifie la gestion de la chaîne d'approvisionnement et assure un contrôle qualité uniforme.
Services d'usinage
L'intégration des capacités d'usinage de précision permet de livrer des composants finis plutôt que des ébauches nécessitant des opérations secondaires. Les centres d'usinage CNC, les rectifieuses de précision et les systèmes de mesure tridimensionnelle garantissent une fabrication aux tolérances serrées. Cette intégration de la production simplifie la gestion des fournisseurs et optimise la coordination des délais de livraison.
Les capacités techniques d'usinage doivent être adaptées à la complexité des composants et aux exigences de tolérance dimensionnelle. Les procédures de contrôle qualité de la fonderie doivent garantir que les dimensions usinées sont parfaitement conformes aux spécifications techniques. L'intégration des opérations de fonderie et d'usinage permet souvent d'obtenir des coûts et des délais de livraison plus avantageux que le recours à des fournisseurs spécialisés distincts.
Vérification du système qualité
Examen de certification ISO
Les fonderies professionnelles exigent au minimum la certification ISO 9001:2015 pour leur système de management de la qualité. Il convient d'examiner attentivement le périmètre de la certification afin de s'assurer qu'elle couvre l'ensemble des opérations de fonderie de fonte grise. Demandez des copies des certificats en vigueur pour vérifier leur validité et les qualifications de l'organisme accréditeur.
Les fonderies de pointe obtiennent des certifications supplémentaires pertinentes pour des secteurs industriels spécifiques :
- IATF 16949 pour les chaînes d'approvisionnement de l'industrie automobile
- AS9100 pour les applications de composants aérospatiaux
- Norme ISO 13485 pour la fabrication de composants de dispositifs médicaux
La certification du système qualité atteste d'une approche de gestion systématique, mais ne garantit pas automatiquement les niveaux de qualité spécifiques des composants. Il est recommandé de combiner la vérification de la certification avec une évaluation directe des capacités et une analyse d'échantillons de composants.
Évaluation de l'échantillon de production
Demander des échantillons de pièces moulées démontrant la capacité technique de la fonderie à produire des composants conformes aux exigences de la norme ASTM A48, classe 30. Examiner minutieusement les échantillons afin de vérifier :
- caractéristiques de qualité et de finition de la surface
- Précision dimensionnelle par rapport aux spécifications techniques
- Absence de défauts de coulée visibles (porosité, inclusions, fissures)
- Qualité d'usinage appropriée (le cas échéant pour les échantillons)
L’examen des rapports d’essais des matériaux joints confirme la conformité des propriétés mécaniques et de la composition chimique. Un examen métallographique indépendant des sections transversales des échantillons vérifie objectivement la qualité de la microstructure. L’obtention d’une qualité constante pour plusieurs composants des échantillons témoigne d’une maîtrise fiable du processus.
Documentation de contrôle des processus
Demander des exemples de systèmes de documentation de contrôle des processus, notamment :
- Plans de contrôle de la production définissant les points d'inspection critiques
- Cartes de contrôle statistique des processus permettant de suivre les paramètres clés
- Documents relatifs aux mesures correctives et à la résolution des problèmes
- Résultats d'audit interne démontrant des revues systématiques
Des processus de fabrication bien documentés témoignent de la maturité du système qualité. La mise en œuvre d'activités d'amélioration continue démontre l'engagement de l'entreprise envers l'amélioration de la qualité. Le partage transparent de la documentation renforce la confiance des clients dans les capacités techniques.
Services de soutien technique
Collaboration de conception
Les meilleurs partenaires de fonderie offrent un soutien technique collaboratif dès les phases de développement des composants. Ils fournissent des conseils de conception pour la fabrication, optimisant la géométrie des composants pour une meilleure coulabilité et des propriétés de matériau conformes à la norme ASTM A48 classe 30. Leurs recommandations, fondées sur l'expérience, permettent de prévenir les défauts de fonderie courants et de réduire les coûts de fabrication globaux.
L'analyse par éléments finis permet de prédire la distribution des contraintes et d'identifier les modes de défaillance potentiels dès la conception. Les logiciels de modélisation de la solidification optimisent les systèmes d'alimentation et préviennent les défauts liés au retrait. Les approches d'ingénierie collaborative donnent souvent de meilleurs résultats que la simple fabrication de conceptions soumises sans intervention technique.
Capacités de prototypage
Les services de prototypage rapide permettent de tester les composants et de valider la conception avant d'investir dans des outillages de production coûteux. Les modèles imprimés en 3D, les méthodes d'outillage rapide et les capacités de fonderie en petites séries facilitent les cycles d'itération de la conception. Les essais de prototypes valident la conformité des propriétés des matériaux ASTM A48 Classe 30 aux exigences de l'application avant l'autorisation de production en série.
Les processus de fabrication de prototypes flexibles permettent d'adapter la conception aux modifications avec un impact minimal sur les coûts et les délais. La validation réussie des prototypes renforce la confiance des ingénieurs avant l'autorisation d'investissement dans l'outillage de production.
Résolution de problèmes techniques
Les fonderies expérimentées anticipent les difficultés de fabrication et proposent des solutions préventives. Elles maîtrisent les interactions complexes entre la géométrie des composants, la composition (norme ASTM A48 classe 30), les variations de vitesse de refroidissement et les propriétés finales des matériaux. Cette expertise technique permet d'éviter des retards de production coûteux et des problèmes de qualité lors de la montée en cadence.
Performances en matière de capacité et de livraison
Évaluation de la capacité de production
Évaluer la capacité de production de la fonderie au regard des volumes de composants requis et des délais de livraison prévus. Une capacité adéquate permet d'éviter les retards de livraison et de garantir une qualité constante entre les lots de production. Examiner les engagements clients existants et la capacité disponible pour l'acceptation de nouveaux projets.
Les fonderies doivent maintenir une capacité de stockage tampon pour absorber les variations imprévues de la demande ou les demandes d'accélération de la production. La redondance des équipements assure la continuité de la production lors des opérations de maintenance planifiées ou des pannes imprévues. Une charge de travail équilibrée évite les opérations de production précipitées susceptibles de compromettre les normes de qualité.
Indicateurs de performance de livraison
Demandez des données sur les performances de livraison à temps pour votre clientèle actuelle. Assurez-vous que vos partenaires de fabrication respectent systématiquement les délais de livraison convenus, répondant ainsi aux exigences de production de vos clients. Examinez leur capacité avérée à s'adapter aux modifications d'horaires ou aux demandes de livraison express.
La situation géographique influe considérablement sur les coûts de transport et les délais de livraison. Les fonderies régionales peuvent présenter des avantages pour les phases de développement de prototypes et le support technique continu. Toutefois, les fonderies internationales qualifiées peuvent proposer des prix compétitifs pour les volumes de production plus importants lorsque les délais de livraison permettent des temps de transit internationaux plus longs.
Gestion des fournisseurs
Évaluer la chaîne d'approvisionnement en matières premières de la fonderie afin de garantir une composition chimique conforme à la norme ASTM A48 classe 30 pour toutes les coulées. Des fournisseurs de matières premières qualifiés et des niveaux de stock adéquats préviennent les interruptions de production. Des relations avec des fournisseurs de secours pour les matériaux critiques assurent la sécurité d'approvisionnement et la continuité des activités.
L'intégration des chaînes d'approvisionnement, incluant la fabrication de modèles, la fonderie, le traitement thermique et l'usinage de précision, simplifie la gestion globale du projet. La centralisation de la production réduit la complexité de la coordination et élimine les risques de renvoi de responsabilité en cas de problèmes de qualité impliquant plusieurs fournisseurs.
Compétitivité des coûts
Analyse du coût total
L'évaluation du prix des composants doit refléter le coût total de possession et non le seul prix unitaire. Il convient de prendre en compte l'ensemble des facteurs suivants :
- Coût de fonderie incluant l'amortissement de l'outillage sur la durée de vie de production
- Opérations d'usinage et de finition secondaires requises
- L'homogénéité de la qualité réduit les coûts d'inspection à réception
- Fiabilité des livraisons minimisant les besoins en stocks de sécurité
- Des services d'assistance technique permettant de réduire les délais de développement et les coûts d'ingénierie
Des prix unitaires plus bas peuvent indiquer des systèmes de contrôle qualité insuffisants ou des coûts cachés qui apparaîtront ultérieurement. Des devis complets détaillant tous les éléments de coût permettent des comparaisons précises entre fournisseurs concurrents.
Opportunités d'ingénierie de valeur
Les fonderies professionnelles identifient les possibilités de réduction des coûts grâce à des analyses systématiques d'optimisation de la conception. Les recommandations typiques peuvent inclure :
- Modifications géométriques améliorant la coulabilité et réduisant le risque de défauts
- Ajustements de tolérance réduisant les exigences d'usinage secondaire
- Consolidation des matériaux éliminant les assemblages mécaniques
- Sélection des procédés optimisant l'efficacité de la production pour les volumes de production
La collaboration en matière d'optimisation des coûts permet souvent de réaliser d'importantes économies tout en améliorant les performances des composants. Cette approche partenariale témoigne de l'engagement de la fonderie envers la réussite de ses clients, au-delà d'une simple relation commerciale.
| Critères d'évaluation | Indicateurs clef | Niveau d'importance |
|---|---|---|
| Expertise métallurgique | Installations de laboratoire, personnel certifié, équipements de test | Critical |
| Systèmes qualité | Certification ISO, procédures documentées, mise en œuvre du SPC | Critical |
| Capacités techniques | Services de modélisation, de traitement thermique et d'usinage | Haute |
| Soutien à l'ingénierie | Assistance à la conception, analyse par éléments finis, prototypage rapide | Haute |
| Capacité de production | Capacité des équipements, flexibilité des volumes, évolutivité | Moyenne |
| Performance de livraison | Mesures de ponctualité, réactivité, communication | Moyenne |
| Compétitivité des coûts | Analyse du coût total, ingénierie de la valeur, modalités de paiement | Moyenne |
Pour les ingénieurs à la recherche d'un partenaire fiable en fonderie de fonte grise, possédant une expertise reconnue dans la production de pièces conformes à la norme ASTM A48 Classe 30, SHENRGONG offre des capacités spécialisées dans la fabrication de fonte grise, assorties de systèmes d'assurance qualité complets. La fonderie est certifiée ISO et dispose de laboratoires métallurgiques de pointe, garantissant ainsi des propriétés constantes de la fonte conforme à la norme ASTM A48 Classe 30 tout au long des opérations de production. De la conception initiale à la livraison, en passant par le contrôle final, SHENRGONG fournit des solutions de fonderie complètes pour les applications exigeantes nécessitant des performances fiables et des standards de qualité exceptionnels.
Conseil : Dès le lancement du projet, établissez des canaux de communication clairs avec vos partenaires de fonderie. Des échanges techniques réguliers et des séances de résolution de problèmes conjointes permettent de renforcer les relations commerciales et d’obtenir de meilleurs résultats pour la fabrication de composants complexes conformes à la norme ASTM A48 classe 30.
Considérations de conception pour les composants de classe 30 selon la norme ASTM A48
Une conception appropriée des composants permet d'optimiser les avantages de la fonte grise tout en évitant les problèmes courants susceptibles de compromettre les performances ou d'augmenter les coûts de fabrication. La compréhension des principes de conception fondamentaux permet d'optimiser les propriétés du matériau ASTM A48 classe 30 dans les applications en service.
Conception d'épaisseur de paroi
Épaisseur de section uniforme
Le maintien d'une épaisseur de paroi uniforme dans la conception des composants favorise une vitesse de refroidissement homogène et des propriétés de matériau constantes (norme ASTM A48 classe 30) dans toutes les pièces moulées. Les transitions d'épaisseur abruptes créent des concentrations de contraintes et augmentent le risque de défauts de moulage lors du refroidissement après solidification. Des transitions progressives entre les différentes épaisseurs de section minimisent ces problèmes métallurgiques.
Les recommandations de conception préconisent des rapports de transition n'excédant pas 1:1.5 pour les changements d'épaisseur entre sections adjacentes. Des conicités progressives ou des transitions à rayon important assurent une répartition homogène des contraintes et améliorent la qualité globale de la pièce moulée. Des sections transversales uniformes améliorent également le rendement de la pièce moulée en réduisant la consommation de matière et en minimisant les risques de défauts de retrait.
Des vitesses de refroidissement constantes permettent d'obtenir une microstructure uniforme sur toute la section transversale du composant. La composition ASTM A48 classe 30 se solidifie de manière prévisible lorsque l'épaisseur de la section reste relativement constante, minimisant ainsi les variations de propriétés entre les différentes zones du composant.
Sélection de l'épaisseur de la section
Choisissez l'épaisseur des parois en fonction des exigences de résistance structurelle et des contraintes du procédé de fabrication. Les applications typiques conformes à la norme ASTM A48 Classe 30 utilisent des sections d'une épaisseur de 6 à 50 mm (0.25 à 2.0 pouces). Les sections les plus fines (6 à 15 mm) conviennent aux composants peu sollicités nécessitant une réduction de poids. Les sections moyennes (15 à 30 mm) offrent un bon compromis entre résistance structurelle et facilité de moulage. Les sections plus épaisses (30 à 50 mm) supportent des charges élevées grâce à une section transversale accrue.
Évitez les sections inutilement épaisses qui gaspillent de la matière sans améliorer les performances fonctionnelles. Les nervures, les renforts par goussets et les caractéristiques structurelles stratégiques assurent une rigidité plus efficace qu'une simple augmentation uniforme de l'épaisseur des parois. L'analyse par éléments finis permet d'optimiser le dimensionnement des sections en fonction des conditions de charge et de la répartition des contraintes.
L'épaisseur minimale pratique des parois dépend de la taille globale de la pièce moulée et de sa complexité géométrique. Les petites pièces peuvent atteindre une épaisseur de 3 à 4 mm, tandis que les grandes pièces nécessitent généralement une épaisseur minimale de 8 à 10 mm pour un remplissage optimal du moule. Consultez votre fonderie pour connaître les épaisseurs minimales requises pour les géométries spécifiques de vos composants.
Gestion du stress et de la concentration
Rayons de filet
Des rayons de congé généreux aux angles internes réduisent considérablement les concentrations de contraintes et améliorent la résistance à la fatigue. Le rayon de congé minimal doit être égal à l'épaisseur de paroi ou à 6 mm (0.25 pouce), la valeur la plus élevée étant retenue pour les composants conformes à la norme ASTM A48 classe 30. Des rayons plus importants offrent des avantages structurels supplémentaires sans complexifier significativement le moulage.
Les angles vifs internes créent de fortes concentrations de contraintes qui amorcent la fissuration sous charges cycliques. La ductilité limitée de la fonte grise rend la prévention des concentrations de contraintes particulièrement importante pour une fiabilité optimale. Un congé de raccordement approprié permet une répartition plus uniforme des charges appliquées dans les sections transversales des composants.
Les angles extérieurs bénéficient également de rayons modérés, ce qui améliore la qualité de la coulée en favorisant un écoulement régulier du métal lors du remplissage du moule. Les angles arrondis résistent mieux aux dommages liés à la manipulation que les arêtes vives, plus susceptibles de s'ébrécher. Des rayons standard de 2 à 3 mm conviennent à la plupart des applications pour les angles extérieurs.
Conception des trous et des ouvertures
Les trous et les ouvertures créent des concentrations de contraintes qui exigent une conception et un positionnement précis. Dans la mesure du possible, éloignez les trous des zones de fortes contraintes grâce à une optimisation par analyse structurelle. Veillez à maintenir une épaisseur de matériau suffisante entre les trous adjacents et les bords des composants afin d'éviter les âmes trop fines susceptibles de se fissurer sous charge.
Renforcez le pourtour des trous par des sections épaissies ou des bossages en relief lorsque les charges se concentrent à ces endroits. La géométrie du renforcement répartit les contraintes sur une plus grande surface, réduisant ainsi l'amplitude des pics de contrainte. Évitez de placer les trous aux transitions d'épaisseur des sections où des concentrations de contraintes existent déjà.
Il est préférable de réaliser des trous moulés plutôt que de les percer lorsque la précision dimensionnelle le permet, car le moulage crée des motifs de grains favorables autour des ouvertures. Les trous percés interrompent la microstructure, ce qui peut engendrer des fragilités. Cependant, des exigences de précision dimensionnelle strictes peuvent nécessiter des opérations de perçage et d'alésage pour obtenir des dimensions finales précises.
Considérations relatives au processus de moulage
Angles de dépouille
Veillez à prévoir des angles de dépouille adéquats (généralement de 1 à 3 degrés) sur les surfaces perpendiculaires aux lignes de joint du moule. La dépouille permet de démouler les pièces en sable sans endommager les surfaces des cavités. Une dépouille insuffisante endommage le moule, réduisant ainsi la qualité de la surface de la pièce moulée et sa précision dimensionnelle.
Les surfaces externes des composants nécessitent généralement un angle de dépouille minimal de 1 à 2 degrés. Les surfaces internes et les cavités profondes requièrent un angle de dépouille de 2 à 3 degrés, voire plus selon leur profondeur. Consultez vos partenaires fondeurs pour connaître les exigences spécifiques en matière d'angle de dépouille pour chaque géométrie et technologie de moulage.
Emplacement de la ligne de séparation
Collaborez avec les fonderies pour sélectionner l'emplacement optimal des lignes de joint dès la conception. Un positionnement adéquat des lignes de joint minimise les besoins d'usinage secondaire, réduit la complexité globale de la fonderie et améliore la qualité de surface. Les lignes de joint doivent, lorsque cela est géométriquement possible, diviser les composants en deux à leurs dimensions de section maximales.
Évitez les lignes de joint qui recoupent des surfaces usinées critiques ou des surfaces d'étanchéité exigeant une planéité parfaite. La ligne de joint peut engendrer de légers défauts d'alignement ou de fines bavures nécessitant un ébavurage. Le positionnement des lignes de joint sur des surfaces non fonctionnelles simplifie les opérations de finition et réduit les coûts de fabrication.
Exigences de carottage
Les caractéristiques internes complexes nécessitent des noyaux de sable, ce qui augmente le coût de fonderie et la complexité géométrique. Concevez des composants dotés de passages internes accessibles pour la mise en place et le retrait ultérieur des noyaux après solidification. Minimisez le nombre total de noyaux grâce à une optimisation géométrique judicieuse.
Les trous traversants simples sont souvent moulés à moindre coût que les cavités internes complexes. Pour les petites séries, il est judicieux d'étudier si l'usinage de certaines pièces internes ne serait pas moins onéreux que leur moulage. Il est important d'aborder les stratégies de carottage avec les fonderies dès les premières phases de conception.
Éviter les contre-dépouilles
Les contre-dépouilles empêchent le démoulage rectiligne des modèles en sable et doivent être évitées, sauf nécessité fonctionnelle absolue. Lorsqu'elles sont inévitables, il convient d'envisager d'autres méthodes de fabrication, telles que la conception de modèles en plusieurs parties, l'utilisation de pièces de modèle amovibles ou l'usinage des contre-dépouilles après solidification de la pièce moulée.
La modification de la géométrie pour éliminer les contre-dépouilles permet souvent de réduire considérablement les coûts de fabrication. De petites modifications de conception peuvent permettre d'éviter des outillages spéciaux coûteux ou des opérations de fabrication supplémentaires sans compromettre les performances fonctionnelles.
Tolérances d'usinage et état de surface
Provision pour stock d'usinage
Prévoir une surépaisseur d'usinage suffisante (généralement de 2 à 4 mm ou de 0.08 à 0.16 pouce par surface) sur les éléments nécessitant des dimensions précises ou un état de surface lisse. Les surfaces brutes de fonderie présentent une rugosité due au contact avec le sable et des variations dimensionnelles liées aux tolérances inhérentes au procédé de fonderie.
Les surfaces de contact critiques, les alésages de paliers de précision, les faces de montage et les surfaces d'étanchéité nécessitent un usinage pour atteindre la précision dimensionnelle requise. Le matériau ASTM A48 classe 30 s'usine facilement avec un outillage conventionnel, mais une quantité suffisante de matière brute garantit un nettoyage complet de la surface, éliminant ainsi tout défaut ou irrégularité.
Réduisez au minimum les opérations d'usinage afin de préserver les avantages économiques des techniques de fonderie quasi-définitives. De nombreuses surfaces de composants peuvent rester brutes de fonderie lorsque des dimensions précises ou une finition lisse ne sont pas requises. La surface brute de fonderie offre une résistance à la corrosion suffisante pour de nombreux environnements d'utilisation.
Exigences de finition de surface
Définissez les exigences de finition de surface de manière réaliste en fonction des besoins de performance fonctionnelle. Les surfaces brutes de fonderie présentent généralement une rugosité Ra de 12.5 à 25 µm (500 à 1 000 µin). Les surfaces usinées atteignent facilement une rugosité Ra de 1.6 à 6.3 µm (63 à 250 µin) avec des outils de coupe et des paramètres d'usinage standard.
Les surfaces d'appui, les faces d'étanchéité et les zones d'accouplement critiques peuvent nécessiter des opérations de rectification ou de rodage pour obtenir des états de surface plus fins. Le matériau ASTM A48 classe 30 se prête bien à la rectification, permettant d'obtenir des surfaces lisses et précises. Cependant, les états de surface fins augmentent considérablement les coûts de fabrication et ne doivent être spécifiés que lorsque cela est fonctionnellement nécessaire.
Conseil : Impliquez vos partenaires de fonderie dès les premières étapes de la conception des composants. Leur expertise pratique permet d’optimiser la géométrie des composants pour une fabrication efficace, tout en garantissant que les propriétés des matériaux (norme ASTM A48 classe 30) répondent aux exigences de l’application. Une collaboration précoce évite des modifications de conception coûteuses lors de la fabrication des outillages de production.
Résoudre les problèmes courants
La compréhension des problèmes de fabrication potentiels aide les ingénieurs et les fonderies à optimiser leurs opérations de production conformes à la norme ASTM A48, classe 30. Des méthodes de dépannage systématiques permettent d'identifier les causes profondes et de mettre en œuvre des actions correctives efficaces.
Propriétés mécaniques faibles
Symptôme : Résistance à la traction inférieure à la spécification minimale de 207 MPa (30 000 psi).
Causes et solutions potentielles :
Une teneur excessive en ferrite dans la microstructure de la matrice réduit la résistance en deçà des exigences spécifiées. La ferrite apparaît plus claire que la perlite sur les échantillons métallographiques attaqués. Ce phénomène résulte d'une teneur élevée en silicium, d'un refroidissement lent lors de la solidification ou d'une concentration insuffisante en manganèse.
Solution : Réduire la teneur en silicium pour atteindre la limite inférieure de la plage de composition de la norme ASTM A48, classe 30. Augmenter la concentration en manganèse dans les limites spécifiées afin de favoriser la formation de perlite. Envisager une réduction de l’épaisseur de la section, si la géométrie le permet, afin d’accélérer le refroidissement. Un traitement thermique de normalisation peut convertir la ferrite en perlite si un traitement thermique après coulée est acceptable.
La formation de carbures crée un matériau fragile, aux propriétés de traction réduites et à l'usinabilité difficile. Le fer blanc ou marbré apparaît sous forme de zones blanches brillantes sur les échantillons fracturés. Les carbures résultent d'une teneur insuffisante en carbone ou en silicium, d'une vitesse de refroidissement excessive ou d'un traitement d'inoculation inefficace.
Solution : Vérifier que la composition chimique de la norme ASTM A48 classe 30 est conforme aux spécifications, notamment en ce qui concerne les teneurs en carbone et en silicium. Améliorer l’efficacité de l’inoculation en utilisant des inoculants frais et en respectant les quantités appropriées. Réduire les vitesses de refroidissement excessives en modifiant la conception du moule ou en changeant le matériau de moulage.
Une microstructure de graphite grossière réduit considérablement les propriétés mécaniques. Les grandes lamelles de graphite irrégulièrement réparties créent des concentrations de contraintes plus importantes que les structures de graphite fines et uniformément réparties.
Solution : Améliorer l’efficacité du traitement d’inoculation pour favoriser une nucléation uniforme du graphite lors de la solidification. Vérifier le moment d’ajout de l’inoculant et le temps de refroidissement avant la coulée. Accroître la vitesse de refroidissement grâce à une conception optimisée des sections ou à une meilleure sélection du matériau de moulage pour obtenir une microstructure plus fine.
Défauts de moulage
Retrait Porosité
Le retrait se manifeste par des cavités internes ou des zones spongieuses, généralement dans les sections les plus épaisses ou les zones géométriquement complexes. Ce défaut résulte d'un apport insuffisant de métal liquide lors de la solidification, le matériau subissant alors une contraction volumétrique.
Solution : Améliorer la conception du système d’alimentation en prévoyant des masselottes adéquates, positionnées stratégiquement près des sections épaisses. Modifier les transitions d’épaisseur des sections afin de favoriser une solidification directionnelle vers les masselottes d’alimentation. Augmenter modérément la température de coulée (50-75 °C) en prolongeant la durée d’alimentation en liquide. Réduire l’épaisseur des sections lorsque cela est possible, afin d’éliminer les points chauds.
Porosité au gaz
La porosité gazeuse se manifeste par de petits trous sphériques répartis dans les pièces moulées ou concentrés près de leur surface. L'hydrogène, l'azote ou la vapeur d'humidité créent des bulles de gaz emprisonnées lors du refroidissement après solidification.
Solution : Améliorer les systèmes de ventilation des moules pour permettre l’évacuation des gaz pendant la coulée et la solidification du métal. S’assurer que le sable de moulage présente une teneur en humidité adéquate et que les liants sont frais. Vérifier que les matières premières sont correctement séchées et exemptes de toute contamination par l’humidité. Réduire les turbulences de coulée grâce à une conception appropriée du système d’alimentation. Envisager des traitements de dégazage du métal en fusion si la source de gaz ne peut être éliminée.
Inclusions de sable
Les inclusions de sable se présentent sous forme de zones rugueuses en surface ou de particules de sable incrustées dans les pièces moulées. Ce défaut survient lorsque le matériau du moule s'érode et se retrouve piégé dans le métal en fusion en cours de solidification.
Solution : Améliorer la résistance du moule grâce à de meilleurs systèmes de liaison du sable ou à une pression de compactage accrue. Réduire la vitesse de coulée et les turbulences par des modifications du système d’alimentation. Concevoir des systèmes d’alimentation minimisant l’impact direct du métal sur les surfaces verticales du moule. Appliquer des revêtements protecteurs pour moule afin de prévenir l’érosion de surface.
Tours à froid et erreurs de course
Les défauts de fusion apparaissent sous forme de joints ou de plis visibles à l'endroit où deux flux de métal se rejoignent sans fusion complète. Les coulures correspondent à un remplissage incomplet de la cavité du moule avant solidification du métal.
Solution : Augmenter la température de coulée pour améliorer la fluidité du métal. Modifier la conception du système d’alimentation pour favoriser un remplissage régulier et continu du moule. Réduire l’épaisseur des sections dans les zones difficiles à remplir. Améliorer la ventilation du moule pour éviter les contre-pressions. Vérifier la composition selon la norme ASTM A48, classe 30, afin de garantir un équivalent carbone suffisant pour une bonne fluidité de coulée.
Difficultés d'usinage
Usure excessive des outils
L'usure rapide des outils de coupe augmente les coûts de fabrication et peut indiquer un matériau plus dur que prévu ou la présence de constituants abrasifs dans la microstructure.
Solution : Vérifier que les mesures de dureté se situent dans la plage de spécifications HBN de 187 à 241. Examiner les échantillons métallographiques afin de détecter la présence de fer blanc (carbures) dans la microstructure, source d’une dureté excessive. Vérifier l’absence d’inclusions de sable ou d’autres contaminants abrasifs. Optimiser les paramètres de coupe (vitesse, avance et profondeur de passe) en fonction de la dureté réelle du matériau. Utiliser des outils de coupe adaptés, notamment des plaquettes en carbure pour les matériaux plus durs. Assurer une application adéquate de liquide de refroidissement et une concentration appropriée.
Mauvaise finition de surface
Les surfaces usinées rugueuses ou déchirées résultent de paramètres de coupe incorrects, d'outils de coupe usés ou d'une incohérence des propriétés du matériau.
Solution : Optimiser la vitesse de coupe et l’avance pour la plage de dureté ASTM A48 classe 30. Remplacer les outils de coupe usés en conservant des arêtes de coupe affûtées. Vérifier le débit et la concentration du liquide de refroidissement. Contrôler les variations de dureté du matériau entre différentes pièces moulées ou au sein d’une même pièce. Réduire l’avance et la profondeur de passe pour les passes de finition. Envisager des opérations de rectification de précision pour les finitions de surface critiques.
Variation dimensionnelle
Les dimensions usinées hors des limites de tolérance spécifiées peuvent résulter de variations dimensionnelles de la pièce moulée, de problèmes de configuration d'usinage ou d'une déformation du matériau pendant le traitement.
Solution : Vérifier la régularité dimensionnelle et les tolérances de fonderie. Améliorer le contrôle du processus de fonderie si les variations dépassent les limites normales attendues. S’assurer que la conception des montages d’usinage permet un positionnement et un serrage adéquats des composants. Contrôler l’absence de contraintes résiduelles susceptibles d’entraîner des déformations après usinage. Envisager un traitement thermique de relaxation des contraintes avant usinage si les déformations persistent. Adapter la séquence d’usinage afin de minimiser les déformations dues aux forces de serrage ou à la chaleur.
Conseil : Maintenez une communication ouverte entre les ingénieurs de conception, les métallurgistes de fonderie et le personnel d’usinage. L’identification précoce des problèmes de fabrication permet une résolution plus rapide, évitant ainsi des retards de production coûteux ou la mise au rebut de composants. Une analyse systématique des causes profondes empêche la réapparition de problèmes déjà résolus.
Conclusion
L'acier inoxydable ASTM A48 classe 30 représente un choix de matériau pratique et économique pour les applications d'ingénierie exigeant une résistance structurelle adéquate, une usinabilité exceptionnelle et d'excellentes caractéristiques d'amortissement des vibrations. Les ingénieurs qui maîtrisent parfaitement la composition chimique, les propriétés et les équivalents internationaux de l'acier inoxydable ASTM A48 classe 30 peuvent prendre des décisions éclairées pour optimiser la conception des composants et le choix du fournisseur.
La composition soigneusement équilibrée de la classe 30 de la norme ASTM A48 confère à ce matériau une microstructure lamellaire de graphite caractéristique, le distinguant ainsi des fontes grises à haute résistance et des fontes ductiles. Un procédé de fonderie rigoureux permet d'obtenir des paillettes de graphite qui améliorent considérablement l'usinabilité, confèrent des propriétés tribologiques autolubrifiantes et assurent un amortissement des vibrations exceptionnel. La matrice métallique, principalement perlitique, offre une résistance structurelle et une résistance à l'usure adéquates pour les applications mécaniques de moyenne intensité.
La connaissance des nuances équivalentes à la norme ASTM A48 classe 30, notamment EN-GJL-200 (Europe), HT200 (Chine), FC200 (Japon) et SAE G3000 (industrie automobile nord-américaine), facilite l'approvisionnement mondial et garantit la compatibilité des matériaux dans le cadre de projets d'ingénierie multinationaux. La spécification de la fonte ASTM A48 classe 30 respecte des exigences normalisées, assurant ainsi des performances constantes quel que soit le lieu de fabrication.
Les applications de la fonte ASTM A48 classe 30, qui couvrent les composants automobiles, les machines industrielles, les équipements de production et les infrastructures municipales, témoignent de sa polyvalence et de sa fiabilité éprouvée sur le long terme. L'alliance des propriétés avantageuses de ce matériau, des excellentes caractéristiques du procédé de fonderie et d'une fabrication économique en fait un choix judicieux pour les ingénieurs en quête de solutions techniques et économiques optimales.
La réussite des composants conformes à la norme ASTM A48 Classe 30 repose en grande partie sur un partenariat avec des fonderies de fonte grise expérimentées, qui appliquent des systèmes de contrôle qualité rigoureux et fournissent des services d'ingénierie complets. Les fonderies professionnelles certifiées ISO et dotées de capacités métallurgiques avancées témoignent de leur engagement envers des propriétés de matériaux conformes à la norme ASTM A48 Classe 30 et une démarche d'amélioration continue de la qualité. Leur expertise métallurgique, leurs capacités d'essais complètes et leurs services d'ingénierie collaboratifs permettent de transformer les concepts de conception en composants de production fiables, répondant aux exigences d'applications rigoureuses dans divers secteurs industriels.
Questions fréquemment posées
Qu’est-ce qui distingue le matériau ASTM A48 Classe 30 des pièces moulées en fonte ductile ?
La fonte grise (ASTM A48 classe 30) présente une microstructure de graphite lamellaire, tandis que la fonte ductile contient du graphite sphéroïdal (nodulaire). Cette différence microstructurale fondamentale influe considérablement sur les propriétés mécaniques et l'adéquation aux applications. La fonte grise offre une résistance à la traction inférieure (207 MPa minimum) à celle de la fonte ductile (généralement entre 400 et 800 MPa), mais une usinabilité et une capacité d'amortissement des vibrations nettement supérieures. La fonte grise (ASTM A48 classe 30) est moins coûteuse à produire et s'usine beaucoup plus rapidement que les fontes ductiles.
Comment la composition chimique de la norme ASTM A48 Classe 30 affecte-t-elle la qualité des pièces moulées ?
La teneur en carbone et en silicium détermine principalement le comportement de formation du graphite et les caractéristiques de fluidité de la coulée. La composition de la norme ASTM A48, classe 30, offre un équilibre entre une résistance structurelle adéquate et une bonne coulabilité pour les géométries complexes. Une teneur en carbone plus élevée améliore la fluidité pour la coulée de pièces minces, mais réduit la résistance mécanique. Le silicium favorise la précipitation du graphite, empêchant ainsi la formation de carbures de fer durs. Le manganèse augmente la teneur en perlite, améliorant la résistance et la dureté. Le contrôle des teneurs en phosphore et en soufre dans les limites de composition chimique de la norme ASTM A48, classe 30, prévient la fragilisation localisée.
Le matériau ASTM A48 Classe 30 peut-il être soudé pour la réparation de composants ?
Le soudage de la fonte grise présente des défis techniques importants en raison de sa microstructure en graphite et de sa sensibilité aux chocs thermiques. La réussite des réparations exige un préchauffage conséquent (200-300 °C), des métaux d'apport spéciaux à base de nickel et un traitement de relaxation des contraintes après soudage. Cependant, les zones soudées peuvent ne pas atteindre les propriétés du matériau de classe 30 selon la norme ASTM A48. Les réparations mécaniques par fixations ou adhésifs structuraux s'avèrent souvent plus fiables que le soudage par fusion. Il est recommandé de concevoir les composants de manière à éviter, dans la mesure du possible, les réparations grâce à une résistance initiale adéquate.
Quels traitements thermiques améliorent les propriétés des matériaux de classe 30 selon la norme ASTM A48 ?
Le recuit de détente (500-550 °C) réduit les contraintes résiduelles de fonderie, améliorant ainsi la stabilité dimensionnelle sans modifier significativement la microstructure. Le traitement thermique de normalisation (880-920 °C suivi d'un refroidissement à l'air) affine la microstructure et améliore l'homogénéité des propriétés mécaniques. Le durcissement superficiel par induction ou par trempe à la flamme accroît la résistance à l'usure tout en préservant la ténacité du cœur des composants. Ces traitements thermiques optimisent les propriétés des matériaux ASTM A48 classe 30 pour répondre aux exigences d'applications spécifiques.
Comment la norme ASTM A48 Classe 30 se compare-t-elle à l'acier en termes de coût total des composants ?
Pour les composants géométriquement complexes, le coût initial du moulage peut être inférieur à celui de la fabrication en acier. La possibilité de réaliser des pièces quasi-finies par moulage minimise l'usinage secondaire par rapport à la fabrication en acier à partir de barres ou de plaques. L'usinabilité exceptionnelle de la fonte ASTM A48 classe 30 réduit considérablement les temps de fabrication et les coûts d'outillage par rapport à l'usinage de l'acier. La durée de vie prolongée, grâce à une résistance à l'usure et un amortissement des vibrations supérieurs, se traduit souvent par un coût total de possession inférieur, malgré un coût initial potentiellement plus élevé pour les composants géométriquement simples.
Quels traitements de surface protègent l'acier ASTM A48 classe 30 contre la corrosion ?
Les systèmes de peinture offrent une protection anticorrosion économique pour la plupart des environnements d'exploitation. Les revêtements en poudre garantissent des finitions de surface durables et esthétiques. Le traitement électrolytique au zinc ou au nickel assure une protection environnementale renforcée. Les revêtements époxy et polyuréthane sont parfaitement adaptés à l'immersion dans l'eau et aux applications exposées à des produits chimiques. La surface brute de fonderie présente une résistance modérée à la corrosion atmosphérique dans les environnements non agressifs. Le choix des matériaux doit tenir compte de l'environnement d'exploitation spécifique et de la durée de vie attendue.
Pourquoi spécifier des fonderies certifiées ISO pour la production de produits conformes à la norme ASTM A48 Classe 30 ?
La certification ISO 9001 atteste d'une gestion systématique de la qualité, fondée sur des procédures standardisées et documentées et une démarche d'amélioration continue. Les fonderies certifiées mettent en œuvre des méthodes de contrôle statistique des procédés, des protocoles de test complets et des procédures rigoureuses de vérification des matériaux. Cette approche systématique garantit la conformité aux spécifications des matériaux ASTM A48 Classe 30 et réduit significativement les risques de défauts de fonderie. La certification témoigne de l'engagement de la fonderie envers la qualité, mais ne garantit pas automatiquement la qualité de composants spécifiques sans vérification complémentaire.
Quelle nuance équivalente à la norme ASTM A48 classe 30 les projets internationaux doivent-ils spécifier ?
Spécifiez la désignation de la norme principale ASTM A48 Classe 30 ainsi que les équivalents reconnus des régions de fabrication potentielles. Incluez EN-GJL-200 pour les fournisseurs européens, HT200 pour les fonderies chinoises, FC200 pour les fournisseurs japonais et SAE G3000 pour les applications automobiles nord-américaines. La présence de plusieurs désignations équivalentes facilite l'approvisionnement mondial tout en garantissant la conformité des propriétés et des performances des matériaux à la norme ASTM A48 Classe 30. Vérifiez que les exigences relatives aux propriétés mécaniques et les méthodes d'essai sont harmonisées entre les différentes normes nationales pour les applications critiques en matière de sécurité.
Conseil : Pour les applications d’ingénierie complexes ou critiques, établissez des spécifications de matériaux détaillées, incluant les plages de composition chimique de la norme ASTM A48 classe 30, les exigences en matière de propriétés mécaniques, les méthodes d’essai normalisées et des critères d’acceptation clairs. Des spécifications complètes préviennent les malentendus et garantissent une qualité constante, indépendamment de la source d’approvisionnement ou du lieu de fabrication.