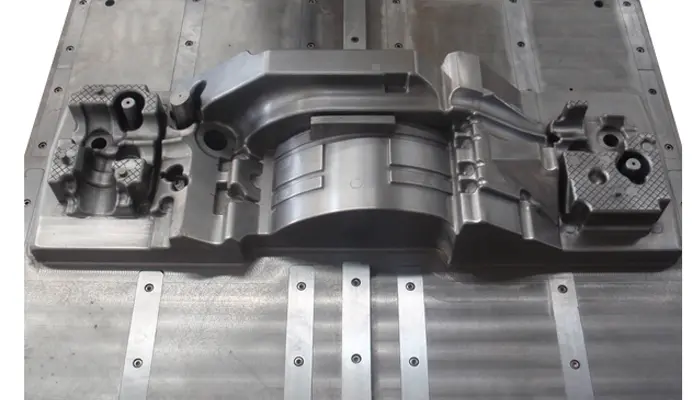
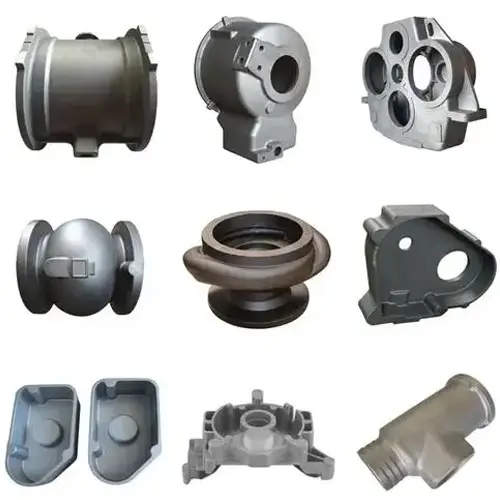
QT500-7/EN-GJS500-7 — это высокопрочный чугун, обладающий хорошими комплексными характеристиками. Он широко используется в инженерной практике благодаря своей высокой прочности и большому удлинению. Этот материал получают путем добавления меди и других легирующих элементов, и его стоимость относительно высока.
Ингредиенты подготавливаются в соответствии с процентным содержанием следующих компонентов по весу:
C: 3.75±0.15%Si: 2.5±0.2%Mn: 0.3±0.1%
Mg: 0.04±0.01% Re: 0.03±0.01% Остальное – Fe
В соответствии с заданным диапазоном химического состава (за исключением олова, ферромарганца и др. (внешний)) процесс включает следующие этапы: дозирование, плавка, добавление ферромарганца при достижении температуры около 1350℃ и последующее сфероидирование; во-вторых, добавление олова в количестве 0.022-0.042% от переработанного расплавленного железа к расплавленному железу и добавление его вместе с закваской в ковш, когда первый разлив расплава становится менее интенсивным, для восполнения оставшегося расплавленного железа; или, при разливе в ковш, добавление олова в количестве 0.022-0.042% от переработанного расплавленного железа вместе с закваской на поверхность расплавленного железа в разливочном ковше, равномерное перемешивание и последующий разлив в ковш; при вышеуказанном процессе степень поглощения олова в смеси с расплавленным железом составляет 95%.
Конкретный метод заключается в следующем.
1: В соответствии с заданным диапазоном химического состава (за исключением олова и ферромарганца) для плавки используются высокопрочный чугун, переработанные материалы и стальной лом. При достижении температуры 1350℃ добавляется ферромарганец;
2: Расплавленное железо сфероидизируют и вносят инокулят, при втором опорожнении или разливке в ковш добавляют 0.022-0.042% олова и разливают в заранее подготовленную форму. После выдерживания в течение 70 минут получают отливку из требуемого материала.
Свойства литья этой марки: σb≥500 МПа, σ0.2≥320 МПа, δ≥7%, твердость по Бринеллю HBS=170–230; матрица литья представляет собой смешанную матрицу из перлита и феррита, содержание перлита составляет 20–55%, а содержание цементита — ≤1%.
Олово добавляют в ковш вместе с затравкой, когда поток расплавленного железа становится плоским, и добавляют оставшееся расплавленное железо; при разливке из ковша на поверхность расплавленного железа в ковше вместе с затравкой добавляют 0.040% олова из обработанного расплавленного железа, равномерно перемешивают и разливают в предварительно изготовленную форму. После выдерживания в течение 70 минут получают отливку из требуемого материала.
Были проведены измерения вышеуказанных отливок, и результаты следующие: σb = 556 МПа, σ0.2 = 343 МПа, δ = 11%, твердость по Бринеллю HBS = 178; матрица отливки представляет собой смешанную матрицу из перлита и феррита, содержание перлита составляет 35%, цементит отсутствует.
При смешивании олова с расплавленным железом возникают потери, а степень поглощения составляет около 95%.
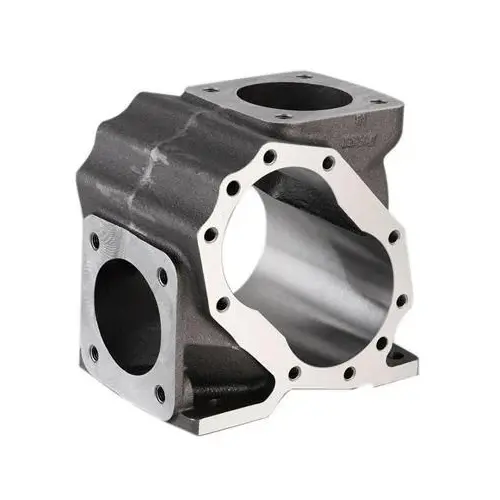
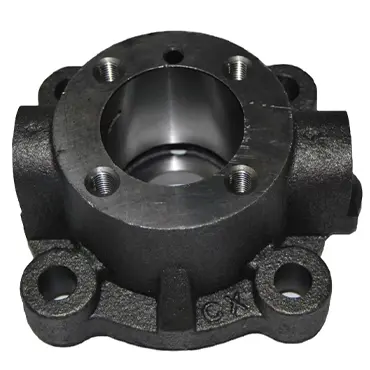
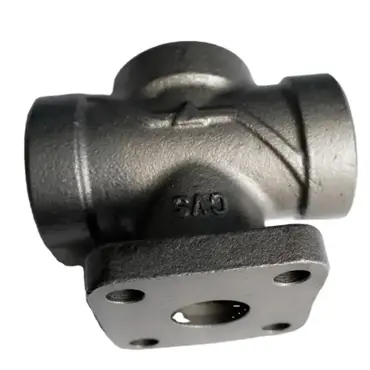
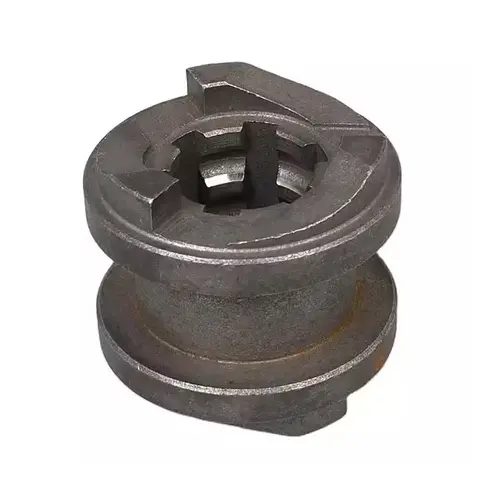
Литейный завод Шенгронг, процесс литья высокопрочного чугуна Шенгронг.